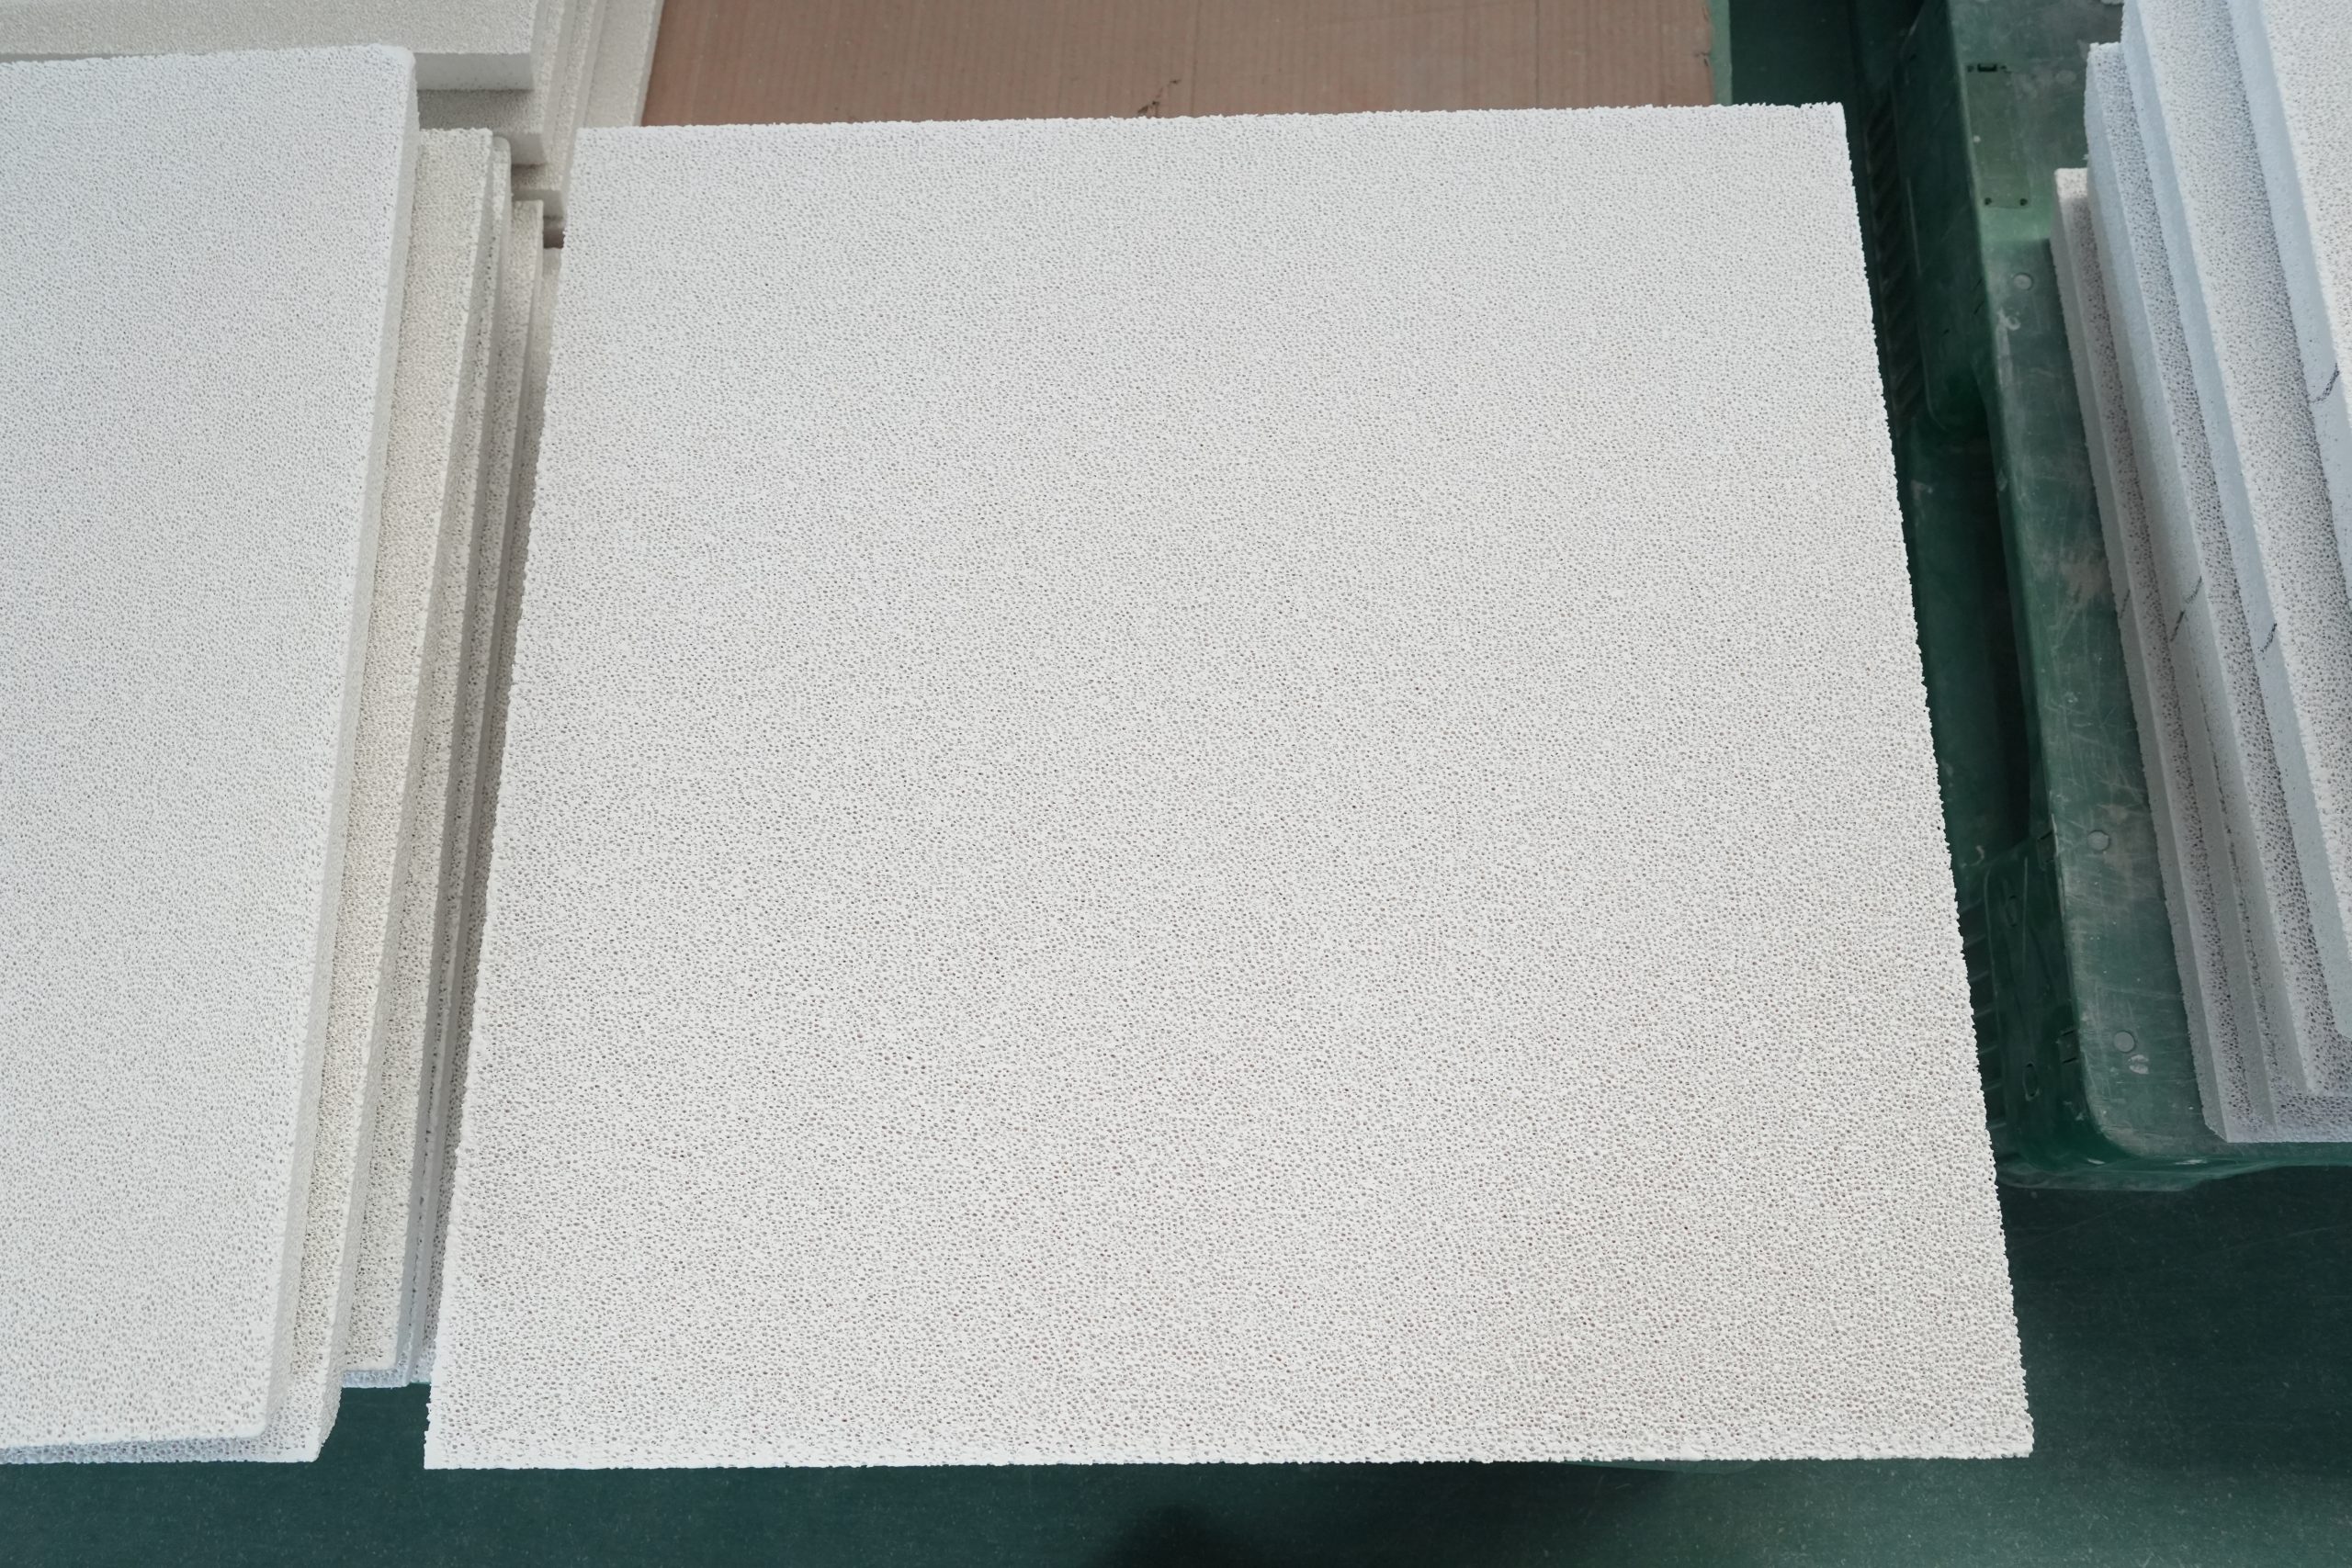
يتطلب اختيار مرشح الرغوة الخزفية المناسب لصب الألومنيوم أكثر من مجرد تحديد رقم PPI. يجب أن يتوافق المرشح مع معدل تدفق الألومنيوم المنصهر، ومستوى النظافة المطلوب للمعدن، وأبعاد صندوق الترشيح، وظروف الصب. فالمرشح شديد الدقة قد يعيق التدفق، في حين أن المرشح الأصغر من اللازم قد يتسبب في مقاومة مفرطة أو انسداد مبكر. ويكمن الخيار الأمثل في تحقيق التوازن بين كفاءة الترشيح، والإنتاجية، وموثوقية الإحكام، وجودة الصب.
كيف تختار مرشح الرغوة الخزفي المناسب لصب الألومنيوم؟
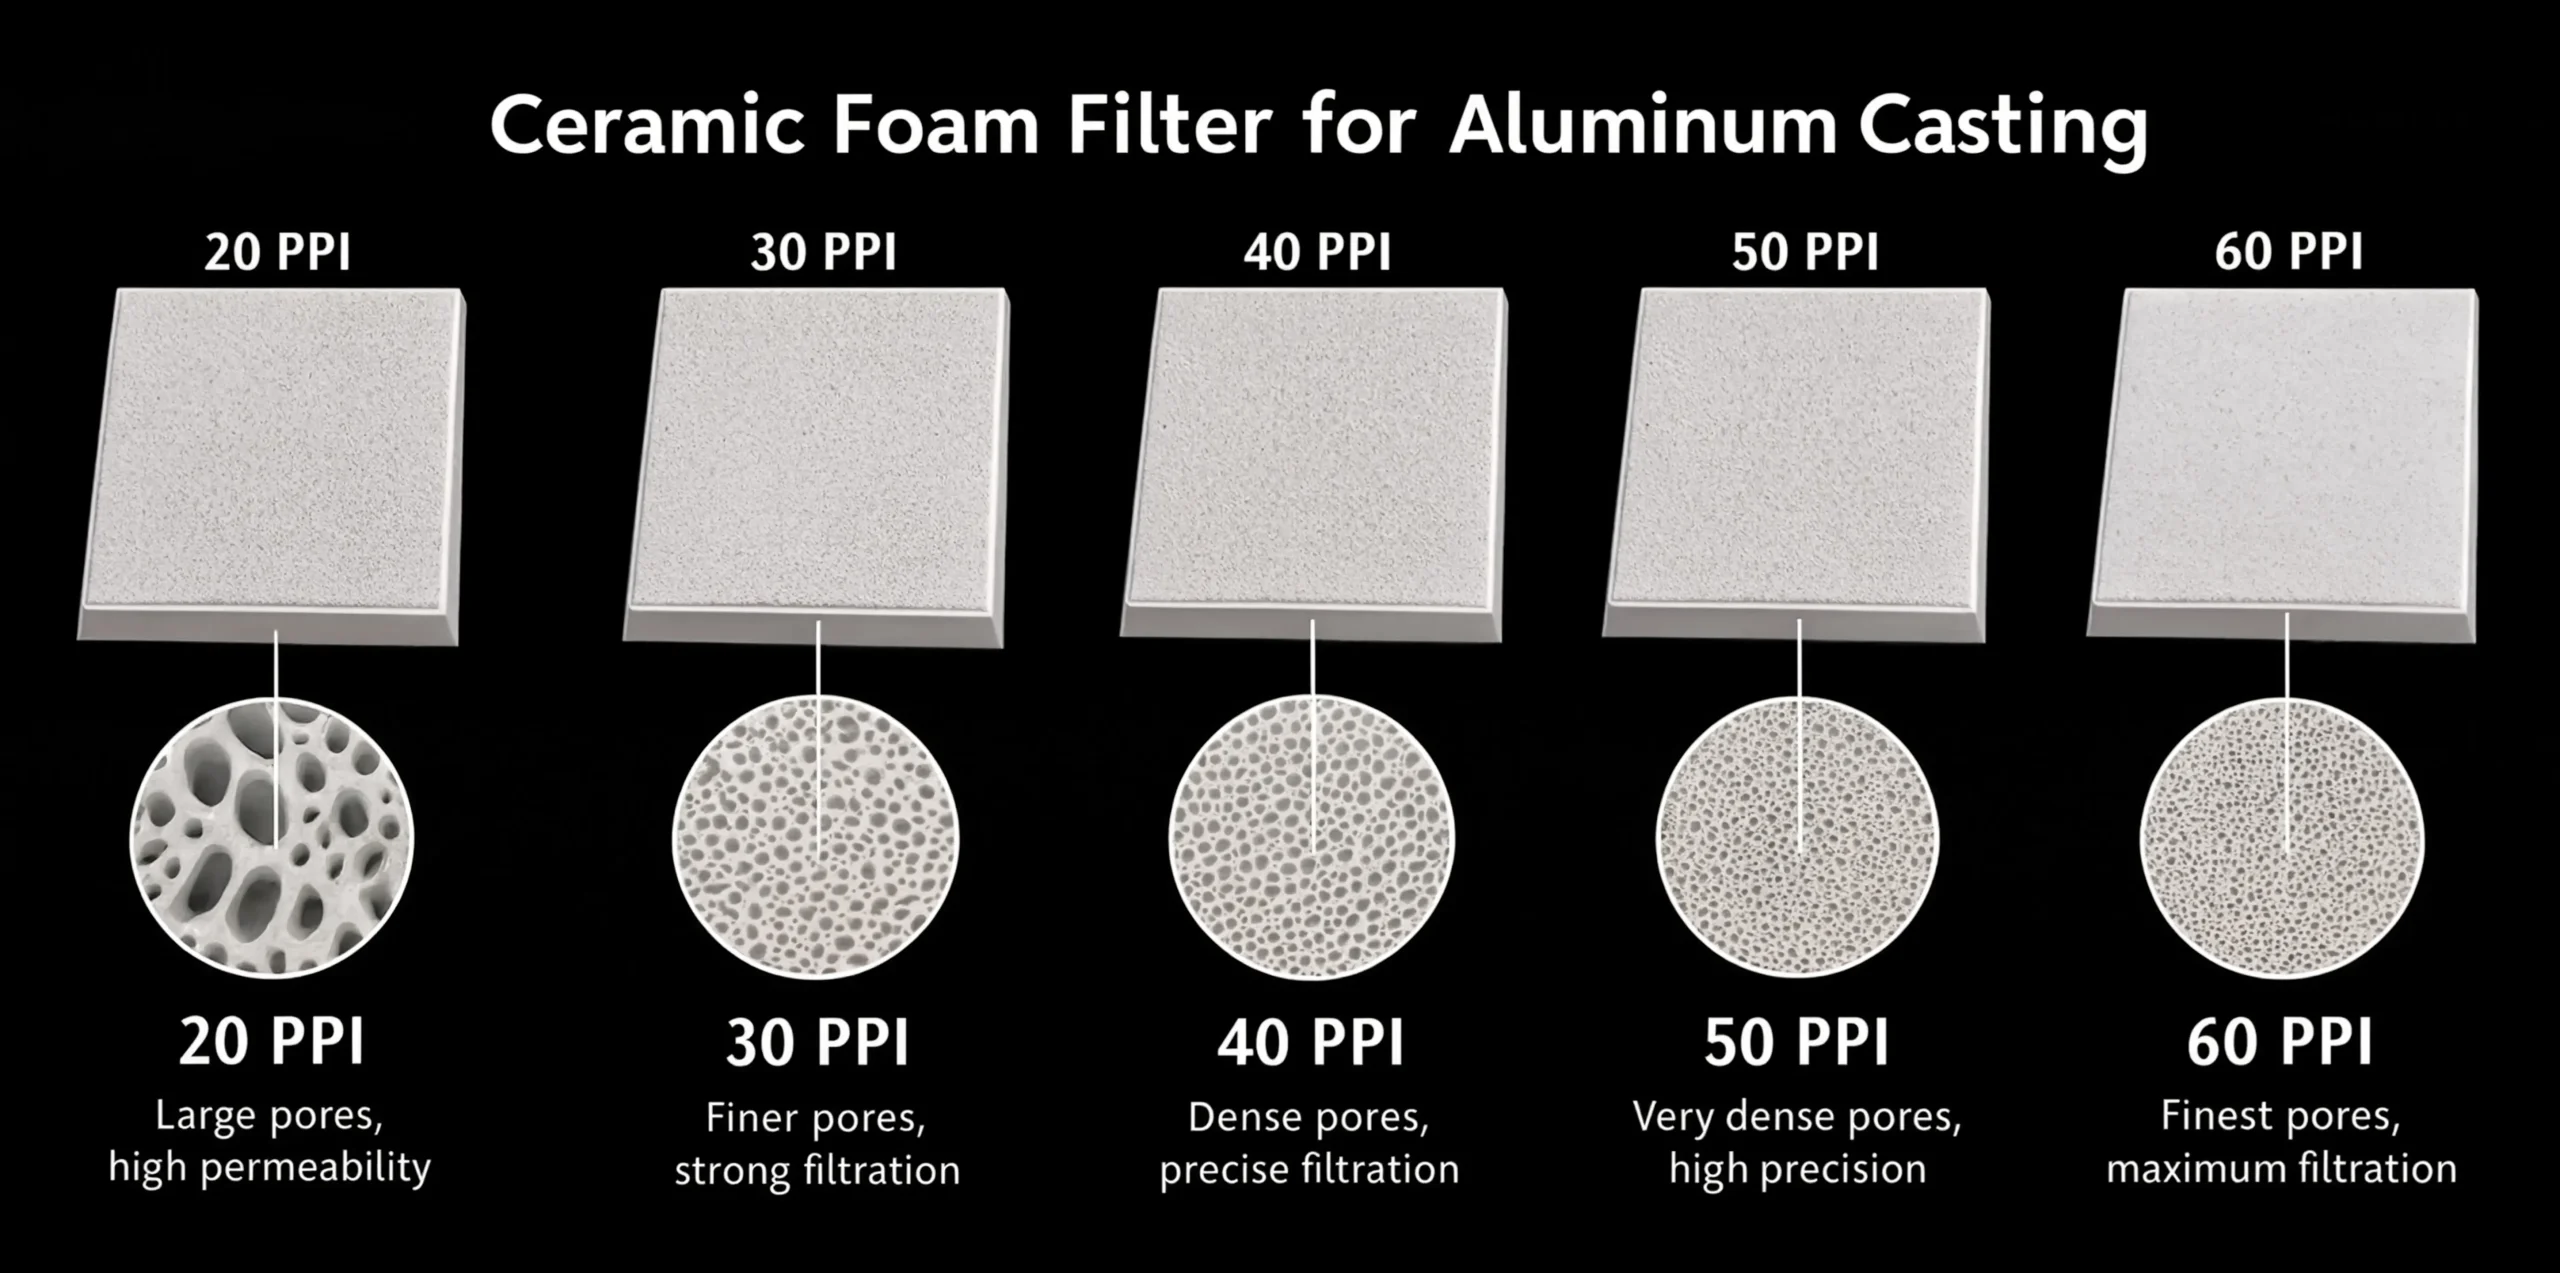
ابدأ بأربعة عوامل: هدف النظافة، ومعدل التدفق المطلوب، ومساحة الترشيح المتاحة، وتصميم صندوق المرشح. فهذه العوامل تحدد ما إذا كان الهيكل ذو المسام الخشنة أم الدقيقة هو الأنسب، وما إذا كان مرشح واحد قادرًا على معالجة كمية المعادن المطلوبة.
يُعد الجدول التالي نقطة انطلاق للاختيار. وهو دليل عام، ولا يُعد بديلاً عن التحقق من ظروف تشغيل خط الصب الفعلي.
| نطاق مؤشر أسعار المنتجين (PPI) | تطبيق نموذجي | الاعتبار الرئيسي |
|---|---|---|
| 10–20 نقطة لكل بوصة | التطبيقات التي تتطلب تدفقًا عاليًا والمسبوكات الكبيرة | مقاومة تدفق أقل؛ ترشيح خشن نسبيًا |
| 20–30 نقطة في البوصة | صب الألمنيوم العام والعديد من تطبيقات القضبان المعدنية | التوازن بين معدل الإنتاجية والتقاط العناصر المشمولة |
| 30–40 نقطة في البوصة | التطبيقات التي تتطلب رقابة أكثر صرامة على عملية الإدراج | التأكد من سعة التدفق المتاحة ومساحة المرشح |
| 40–50 نقطة في البوصة | ترشيح أكثر دقة لتلبية مواصفات المنتجات الصارمة | مقاومة تدفق أعلى وحساسية أكبر للانسداد |
| 50–60 نقطة في البوصة | التطبيقات المتخصصة ذات المعايير الصارمة للنظافة | يتطلب التحقق الدقيق من معدل الإنتاج وظروف العملية |
لا يعني ارتفاع مؤشر PPI بالضرورة جودة صب أفضل. فإذا كان المرشح المختار غير قادر على دعم معدل التدفق المطلوب، فقد يؤدي الانسداد الناتج عن ذلك إلى بطء عملية التعبئة، أو عدم استقرار مستويات المعدن، أو عدم اكتمال تعبئة القالب.
قاعدة عملية: حدد السعة المطلوبة أولاً، ثم حدد مستوى النقاء المستهدف ثانيًا، ثم اختر درجة تصفية قادرة على تلبية كلا الشرطين.
ما معنى PPI في مرشح الرغوة الخزفي؟
يُقصد بـ PPI «عدد المسام في البوصة». وهو يشير إلى الكثافة الاسمية للمسام في بنية الرغوة الخزفية، بدلاً من تقديم قياس دقيق لأصغر جسيم يمكن للمرشح احتجازه.
يتميز مرشح الرغوة الخزفية ذو كثافة 30 PPI عمومًا ببنية مسامية أدق مقارنةً بالمرشح ذي كثافة 20 PPI. ومع ذلك، فإن الأداء الفعلي للترشيح يعتمد أيضًا على الشكل الهندسي للمسام، والممرات المترابطة، وسماكة المرشح، وخصائص الشوائب، وسرعة تدفق المعدن، وظروف التشغيل.
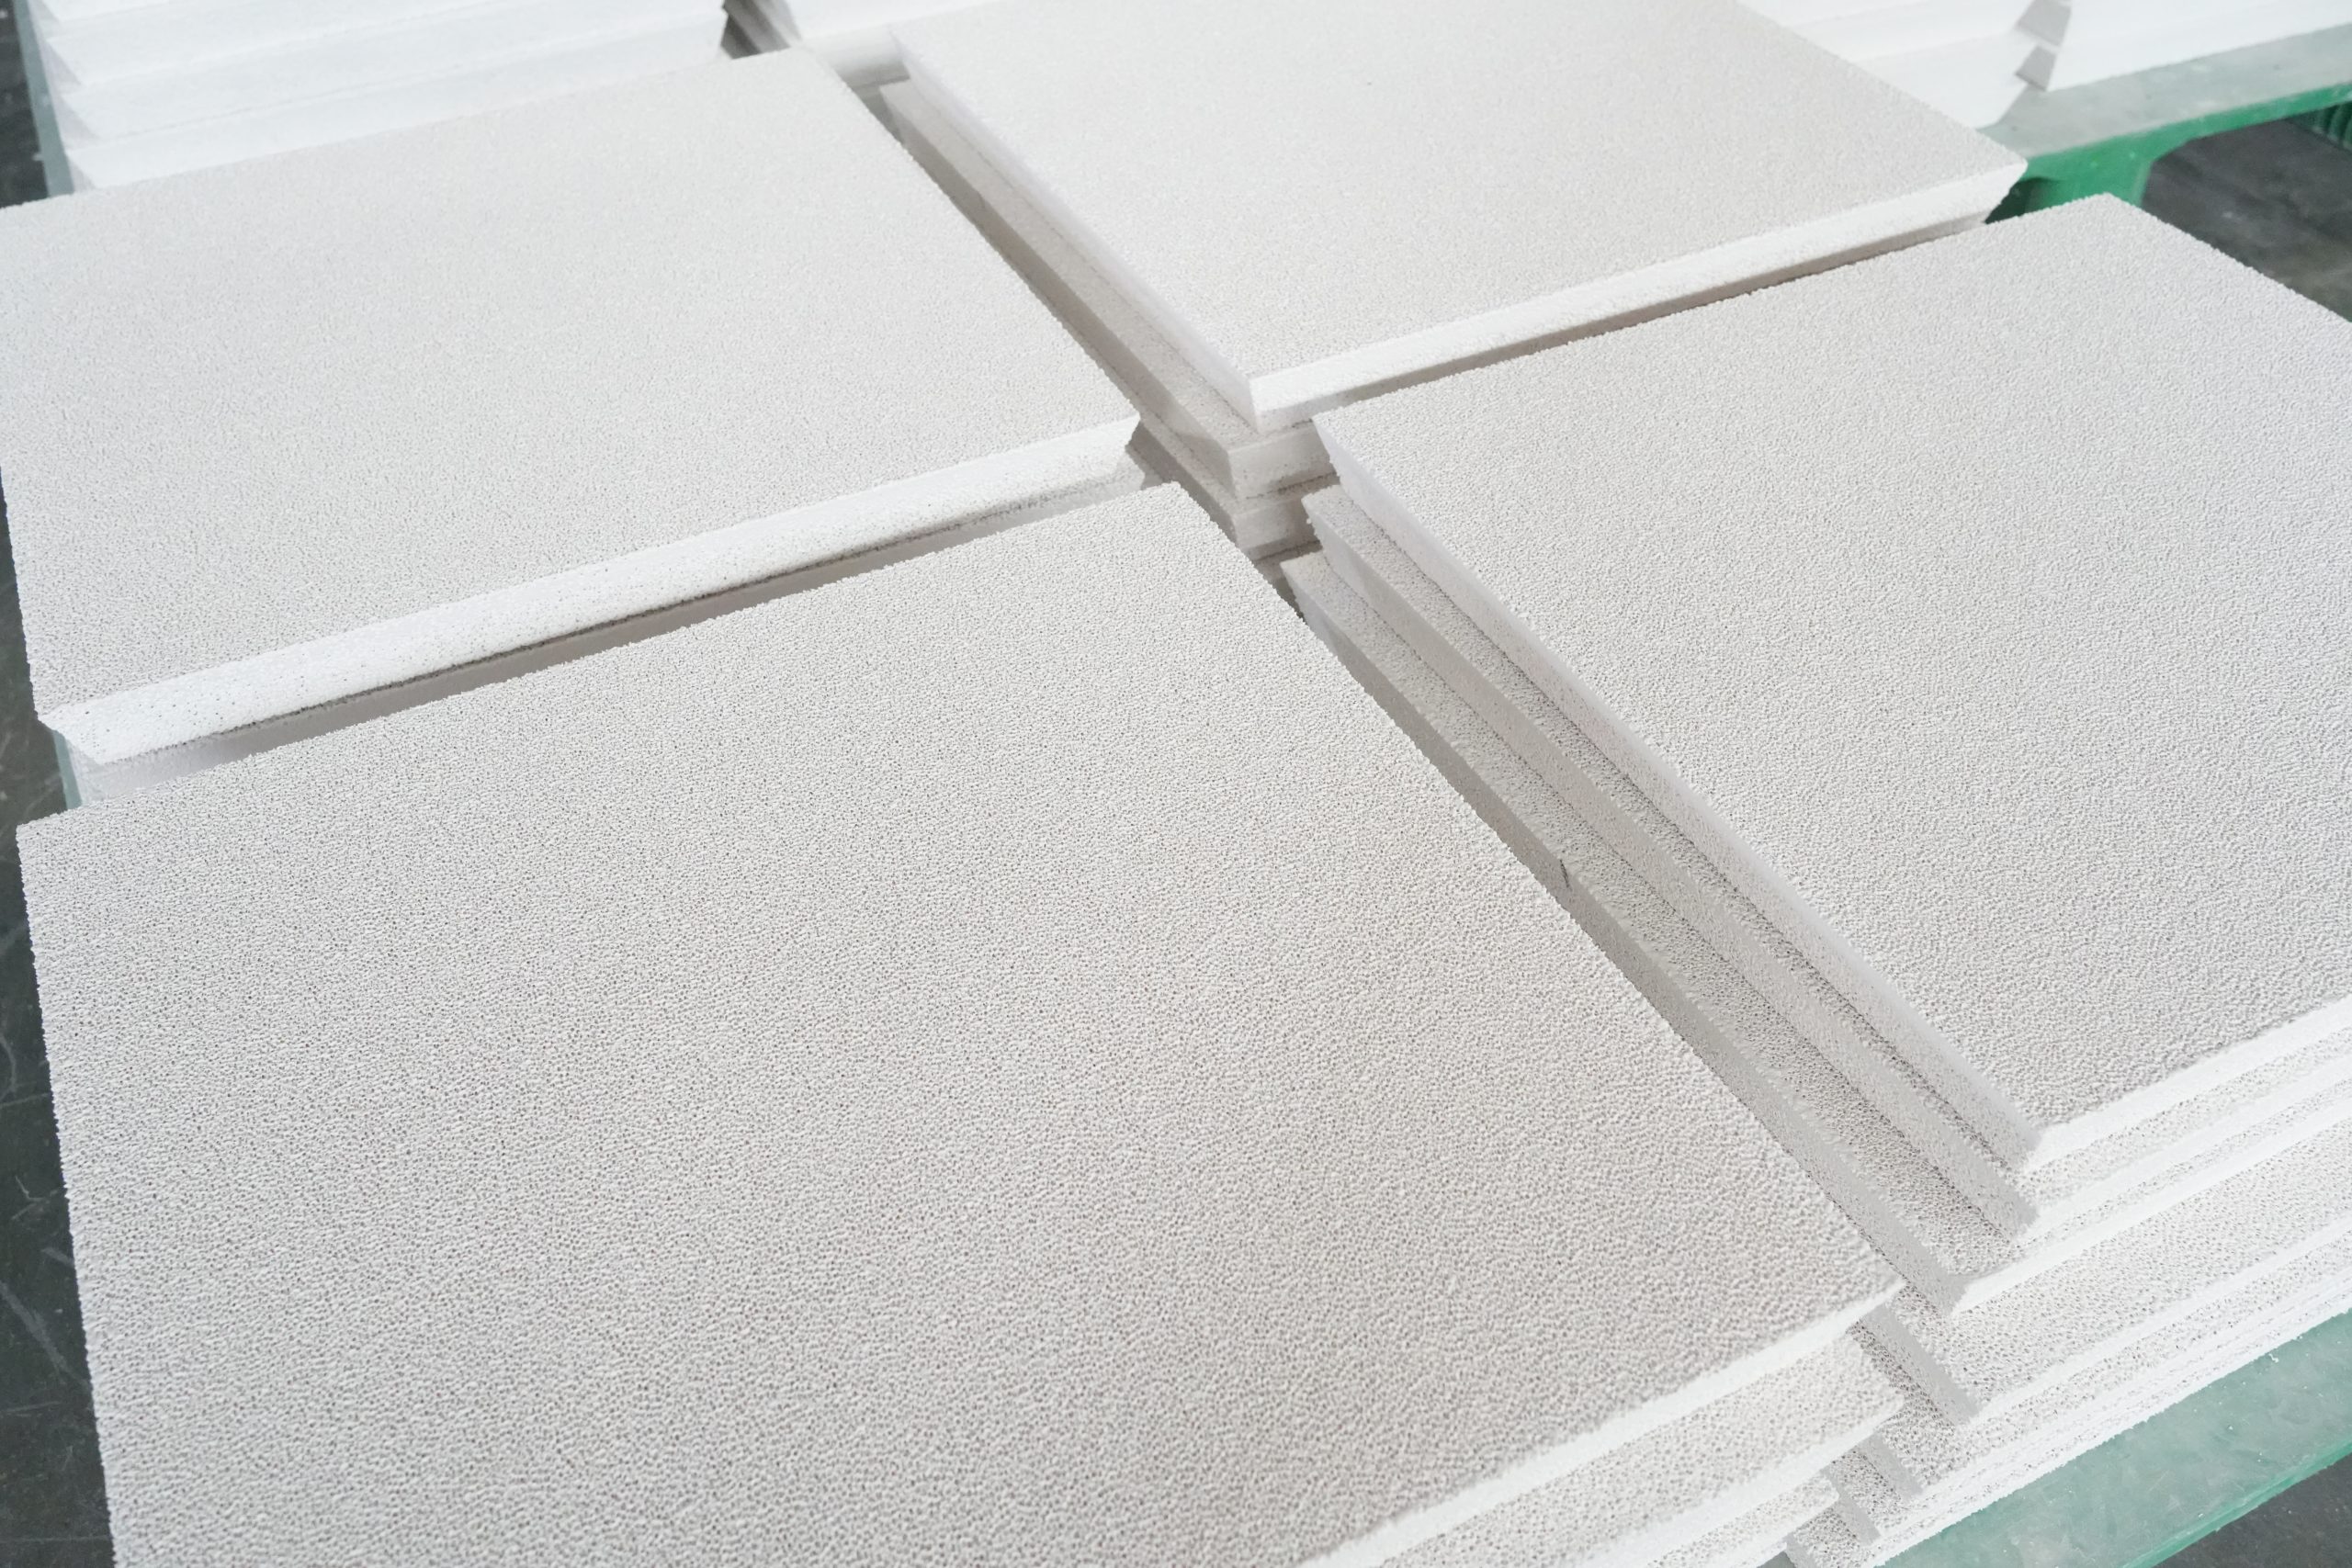
هل يقوم مرشح PPI الأعلى دائمًا بإزالة المزيد من الشوائب؟
يمكن أن تؤدي درجة PPI الأعلى إلى تحسين التقاط الشوائب الدقيقة، ولكن يجب مراعاة أدائها جنبًا إلى جنب مع مقاومة التدفق.
على سبيل المثال، قد يكون التغيير من 20 PPI إلى 40 PPI أمراً معقولاً عندما تظل مستويات الشوائب مرتفعة للغاية ويكون لنظام الترشيح سعة تدفق كافية. وقد يكون هذا التغيير غير مناسب عندما تعمل العملية الحالية بالفعل بالقرب من الحد الأقصى لسعة التدفق.
قبل زيادة مؤشر أسعار المنتجين (PPI)، يجب التحقق مما إذا كانت المشكلة الحقيقية هي:
- دقة الترشيح غير كافية.
- الألمنيوم المنصهر يتجاوز المرشح.
- تكوّن أكسيد مفرط أثناء عملية النقل.
- التسخين المسبق غير الكافي للمرشح.
- مساحة المرشح غير مناسبة للإنتاجية المطلوبة.
إذا كان الألومنيوم يتدفق حول المرشح بدلاً من المرور من خلاله، فإن التغيير من 30 PPI إلى 50 PPI لن يحل المشكلة الأساسية.
كيف يمكنك مقارنة المرشحات ذات 20 و30 و40 نقطة في البوصة؟
| عامل الاختيار | 20 نقطة في المائة | 30 نقطة في البوصة | 40 نقطة في البوصة |
|---|---|---|---|
| البنية النسبية للمسام | أكثر خشونة | متوسط | أدق |
| مقاومة التدفق | أقل بشكل عام | متوسط | أعلى بشكل عام |
| هدف عملية الترشيح | معدل الإنتاج والشوائب الأكبر حجمًا | التحكم المتوازن في الإدراج | تحكم أكثر دقة في إدراج العناصر |
| الخطر الرئيسي في حالة سوء الاختيار | عدم كفاية التقاط الشوائب الدقيقة | عدم تطابق مع الهدف أو التدفق | تقييد التدفق المفرط |
| ما الذي يجب التحقق منه | مستويات الإدماج الفعلية | النظافة والإنتاجية معًا | سعة التدفق وميل الانسداد |
هذه مقارنات نسبية، وليست تقييمات مضمونة للأداء. ويعتمد التصنيف المناسب على تصميم المرشح ونظام الصب الذي يعمل فيه.
كيف يتم حساب الحجم المطلوب لمرشح الرغوة الخزفية؟
تؤثر أبعاد المرشح على مساحة الترشيح المتاحة وحجم الألومنيوم المنصهر الذي يمكن أن يمر عبر المرشح في ظل ظروف التشغيل المحددة.
من الأخطاء الشائعة اختيار مرشح بناءً على حجم صندوق الترشيح الحالي أو السعة الاسمية لعملية الصب فقط. بل يجب أن يتحمل المرشح أيضًا معدل التدفق الفوري الفعلي أثناء عملية الصب.
يمكن تقدير معدل التدفق المطلوب استنادًا إلى إنتاجية كتلة الصب:
[Q_m=\frac{M}{t}]
المكان:
- (Q_m) هو معدل التدفق الكتلي المطلوب.
- (M) هي كتلة الألومنيوم التي تمر عبر المرشح.
- (t) هو الوقت اللازم لتوصيل تلك الكتلة.
على سبيل المثال، إذا كانت عملية الصب تتطلب إنتاج 3,000 كجم من الألومنيوم خلال 30 دقيقة، فإن متوسط معدل التدفق الكتلي المطلوب هو:
[Q_m=\frac{3000}{30}=100\text{ كجم/دقيقة}]
هذا هو متوسط معدل الإنتاج المطلوب لتلك الفترة. وقد يكون معدل التدفق الأقصى الفعلي أعلى من ذلك، اعتمادًا على تسلسل الصب وترتيبات تزويد المعدن.
يُعد معدل التدفق المطلوب مجرد نقطة انطلاق. فاختيار مرشح الرغوة الخزفية المناسب يتطلب أيضًا تقييم مساحة الترشيح المتاحة، ومؤشر كثافة الحبيبات (PPI)، وأبعاد صندوق المرشح، وظروف الألومنيوم المنصهر، ومعدل إنتاج الصب المطلوب. ويجب أن تتضافر هذه العوامل معًا لتحقيق ترشيح موثوق به دون تقييد تدفق المعدن دون داعٍ.
ليس عليك أن تقوم بكل الحسابات بنفسك. عندما تختار مرشحات الرغوة الخزفية من AdTech، يمكن لفريقنا مساعدتك في تقييم متطلبات عملية الصب الخاصة بك، وحساب مساحة الترشيح المطلوبة، والتوصية بحجم المرشح المناسب وعدد النقاط في البوصة (PPI) بناءً على ظروف التشغيل وتصميم صندوق المرشح.
للحصول على توصية أكثر دقة، ما عليك سوى تزويدنا بمعلومات عن سبائك الألومنيوم التي تستخدمها، ومعدل التدفق المستهدف، وأبعاد صندوق المرشح، ومواصفات المرشح الحالي، ومتطلبات الصب. وسنساعدك في تحديد حل ترشيح مناسب لخط الإنتاج الخاص بك.
ما هو حجم المرشح المناسب لمعدل تدفق الصب لديك؟
القيم التالية هي النطاقات المرجعية المنشورة لمنتجات المرشحات الرغوية الخزفية من AdTech. وينبغي التأكد من مطابقتها للدرجة المختارة، وترتيب التركيب، والرأس المعدني، وظروف التشغيل الفعلية قبل الاختيار النهائي.
| الحجم الاسمي للمرشح | نطاق التدفق المرجعي |
|---|---|
| 7 بوصات | 20–50 كجم/دقيقة |
| 9 بوصة | 25–80 كجم/دقيقة |
| 12 بوصة | 50–150 كجم/دقيقة |
| 15–20 بوصة | 80–450 كجم/دقيقة |
هذه النطاقات ليست قابلة للتبادل عبر جميع درجات المرشحات أو أنظمة الصب. فقد يؤدي انخفاض عدد النقاط في البوصة (PPI)، أو اختلاف المساحة الفعالة للترشيح، أو زيادة كمية الشوائب المضافة إلى تغيير سعة التدفق القابلة للاستخدام.
بالنسبة لخطوط الإنتاج الأكبر حجمًا، قد توفر المرشحات المتعددة التي تعمل بالتوازي مساحة ترشيح إجمالية أكثر ملاءمة مقارنة بالاعتماد على مرشح واحد. ومع ذلك، يجب تصميم توزيع التدفق بحيث يحصل كل مرشح على حصة مناسبة من المعدن.
توفر شركة AdTech مرشحات من الرغوة الخزفية المستخدمة في صب الألومنيوم، بمختلف الدرجات والأحجام، حيث يتم اختيار المنتج وفقًا لمتطلبات نظام الترشيح.
لماذا ينسد مرشح الرغوة الخزفي بسرعة كبيرة؟
لا يُعد الانسداد المبكر دائمًا دليلًا على رداءة جودة المرشح. فقد يشير ذلك إلى أن المرشح يُطلب منه معالجة شوائب أكثر أو تدفق معادن أكبر مما يستطيع النظام تحمله.
هل مؤشر PPI مرتفع جدًّا بالنسبة لمعدل التدفق الحالي؟
عادةً ما يؤدي استخدام مرشح أكثر دقة إلى زيادة مقاومة التدفق. وإذا كانت عملية الصب تتطلب إنتاجية عالية، فإن الانتقال إلى عدد نقاط في البوصة (PPI) أعلى دون زيادة مساحة الترشيح المتاحة قد يؤدي إلى ارتفاع مستوى المعدن في الجزء العلوي من المرشح أو انخفاض معدل التدفق.
ما يجب التحقق منه: قارن معدل التدفق الفعلي لعملية الصب بسعة المرشح، ثم تحقق مما إذا كان مؤشر PPI المختار ضروريًا لتحقيق هدف النظافة المطلوب.
ما الذي يجب تغييره: ينبغي النظر في استخدام مساحة ترشيح فعالة أكبر، أو عدد نقاط في البوصة (PPI) مختلف، أو نظام ترشيح متوازي مصمم بشكل سليم، بدلاً من الاكتفاء بتمرير المزيد من المعدن عبر المرشح الحالي.
هل يحتوي الألومنيوم الوارد على شوائب أكثر من اللازم؟
قد يصل المرشح إلى حد تحميله في وقت أبكر عندما تحتوي المادة المنصهرة الواردة على كميات زائدة من الأكاسيد أو الخبث أو أي مواد غير معدنية أخرى.
راجع مراحل الذوبان، والتصفية، والتخزين المؤقت، والنقل لتحديد ما إذا كان قد حدث زيادة في تكوّن الشوائب أو في انجرافها. إذا كان السائل المنصهر شديد التلوث قبل الترشيح، فقد لا يشكل تغيير درجة المرشح وحده حلاً فعالاً من حيث التكلفة.
هل يتم تسخين المرشح مسبقًا بشكل صحيح؟
قد يؤدي التسخين المسبق غير الكافي إلى تبريد الألومنيوم المنصهر وتصلبه داخل هيكل المرشح، مما يعيق التدفق. كما أن التسخين المفرط أو الذي لا يخضع لرقابة جيدة قد يؤدي أيضًا إلى إتلاف المكونات أو الإضرار بأدائها.
اتبع إجراءات التسخين المسبق المحددة للمرشح ومعدات الترشيح المعنية. لا تقم بتطبيق إعداد درجة حرارة واحدة على جميع درجات المرشحات دون التحقق من متطلبات الشركة المصنعة.
لماذا يتجاوز الألومنيوم المنصهر مرشح الرغوة الخزفية؟
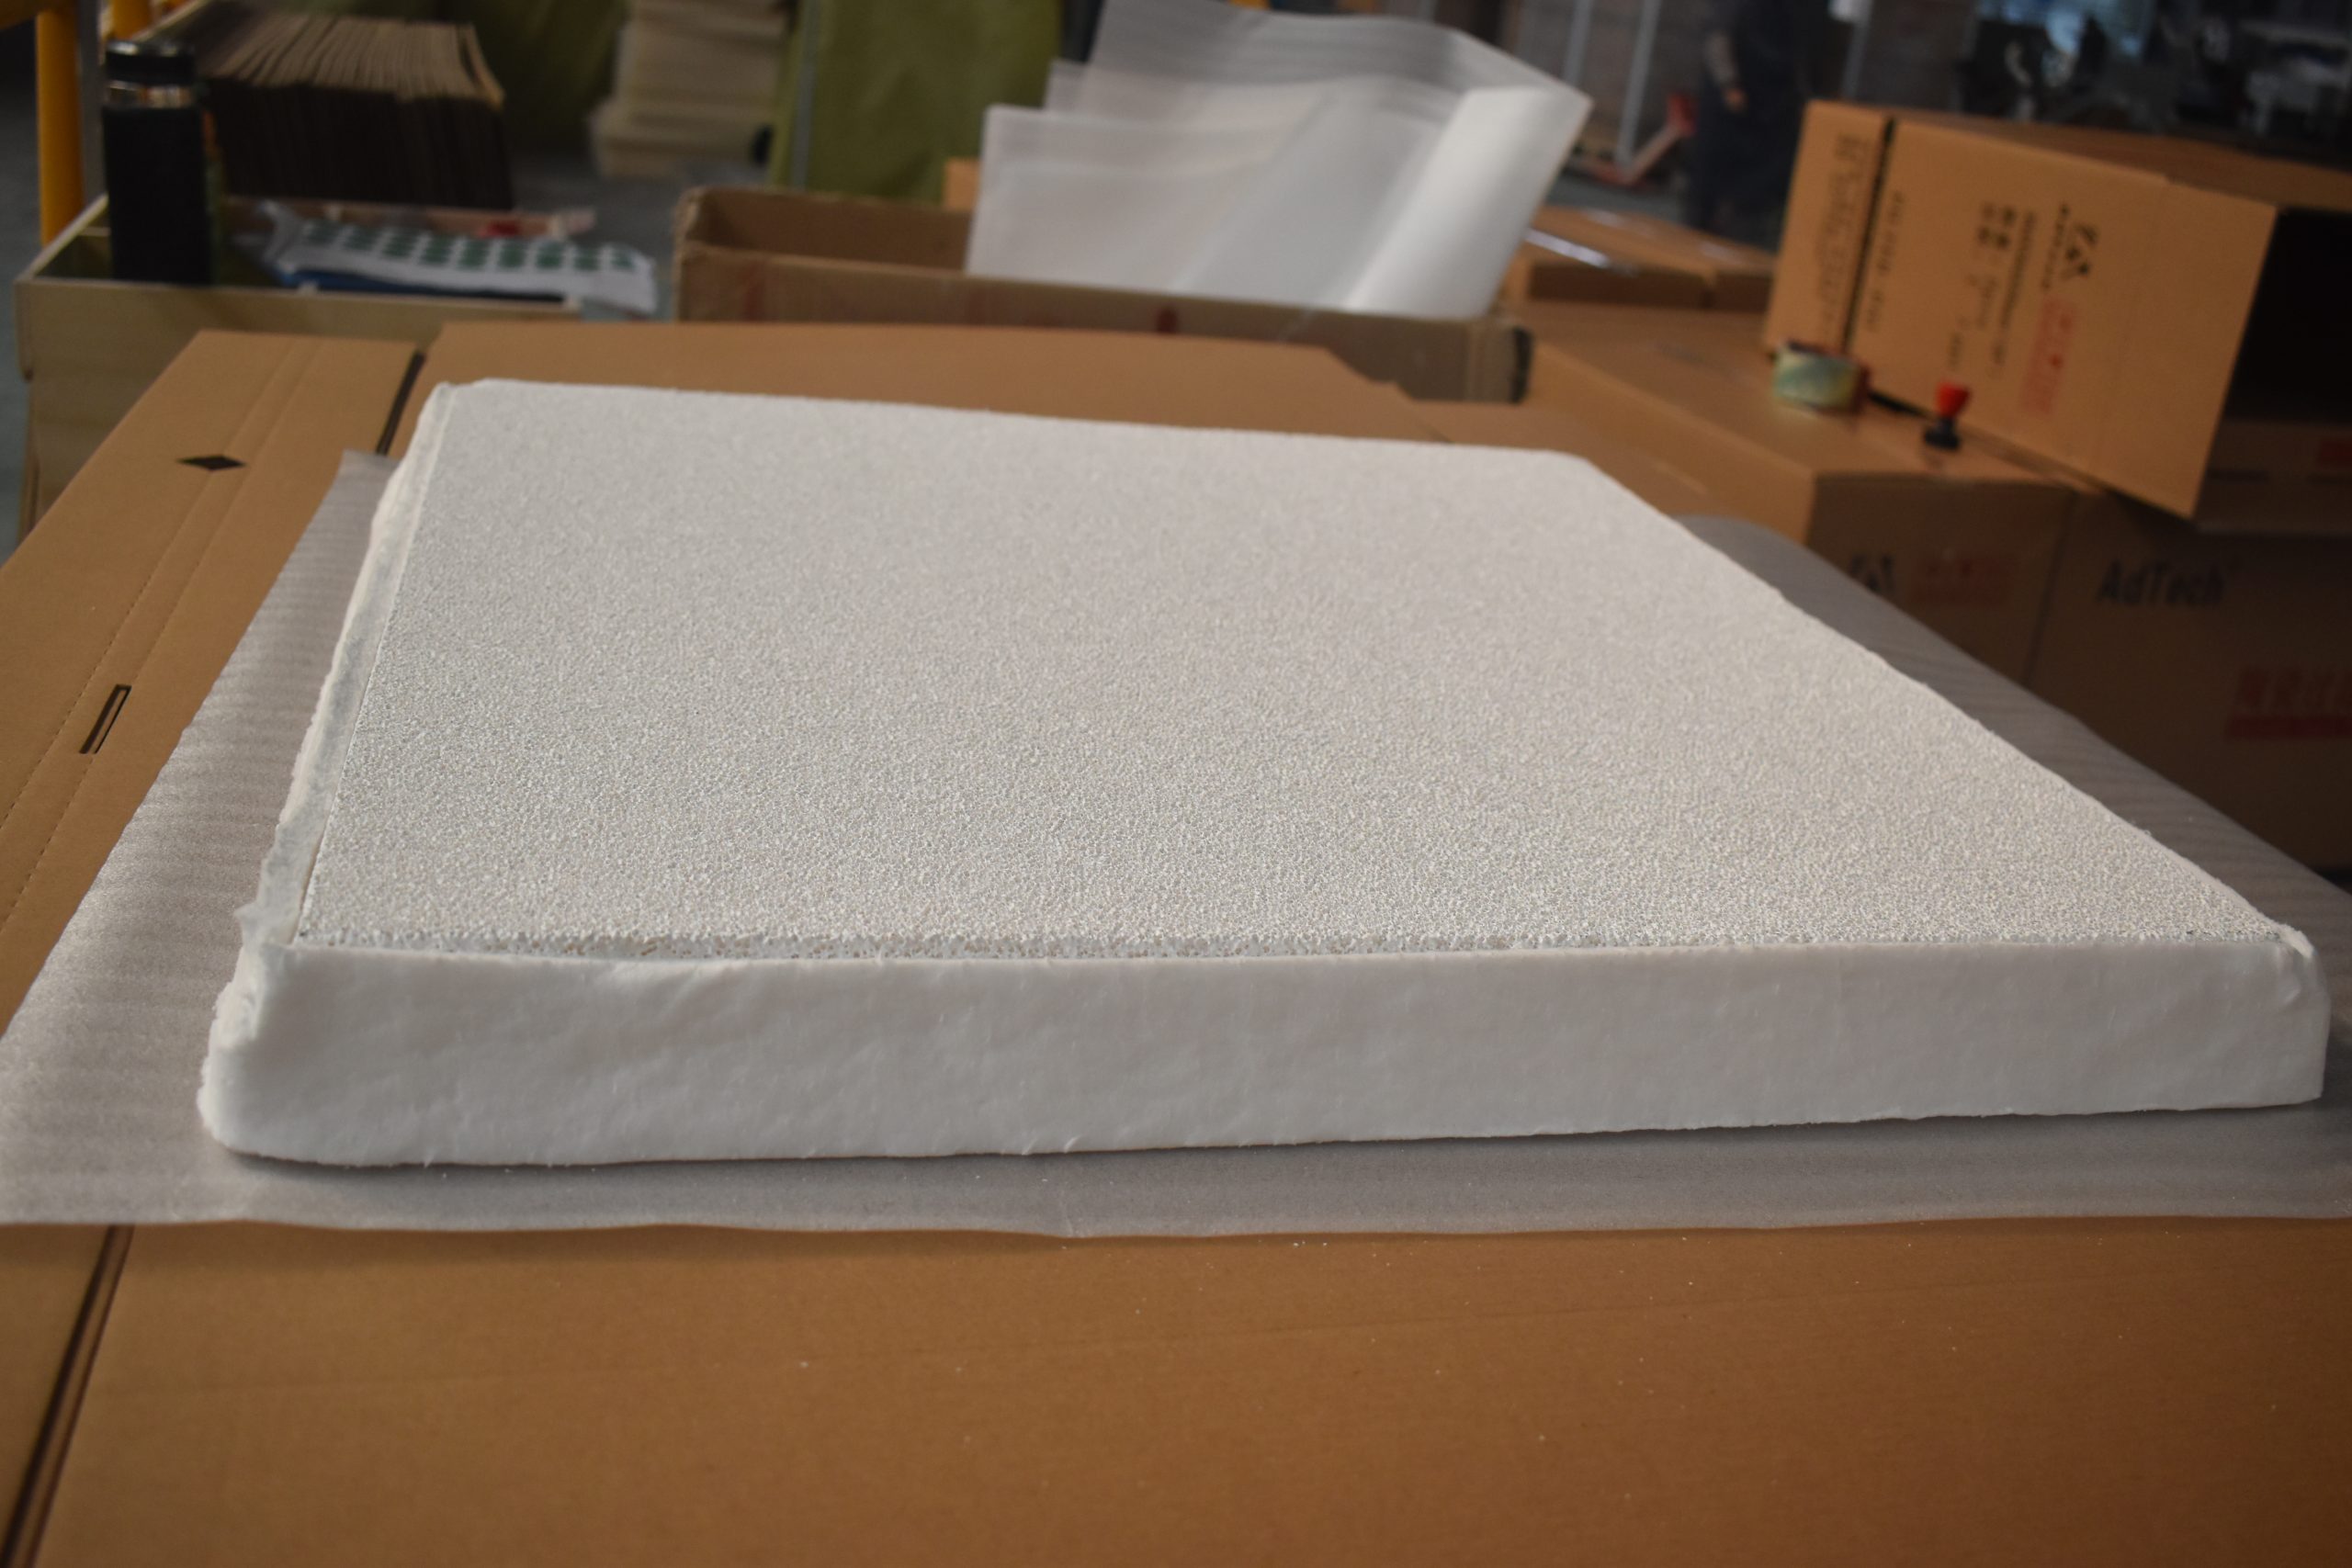
يحدث تجاوز المرشح عندما يتدفق جزء من الألومنيوم المنصهر حول المرشح بدلاً من المرور عبر بنيته المسامية. وقد يؤدي ذلك إلى وصول الشوائب إلى قالب الصب حتى لو كان المرشح المركب يتمتع بمؤشر PPI مناسب.
ما أسباب تجاوز الفلتر؟
تشمل الأسباب الشائعة ما يلي:
- عدم تطابق أبعاد المرشح مع مقعد المرشح.
- أسطح مانعة للتسرب غير مستوية أو تالفة.
- التركيب أو التموضع غير الصحيح.
- فجوات حول حافة المرشح.
- شقوق في الهيكل المقاوم للحرارة المحيط.
لا ينبغي تقييم المرشح بناءً على الكثافة الاسمية لمسامه وحدها. فدقة الأبعاد وأداء الإحكام هما اللذان يحددان ما إذا كان الألومنيوم المنصهر يمر فعليًّا عبر مسار الترشيح المقصود.
كيف يمكن منع تجاوز الفلتر؟
أولاً، تحقق من أبعاد المرشح وافحص مقعد صندوق المرشح. تحقق من عدم وجود تشققات أو ترسبات أو تآكل في الأسطح المقاومة للحرارة، ومن عدم وجود تلامس غير متساوٍ حول المحيط.
بعد ذلك، تأكد من وضع المرشح في المكان الصحيح ومن استخدام ترتيب الإحكام المحدد. وفي حالة احتواء المرشح المختار على حافة ليفية قابلة للتمدد، يجب أن تسمح إجراءات التركيب والتسخين المسبق لتلك الحافة بأداء وظيفة الإحكام المقصودة منها.
يُعد مرشح الرغوة الخزفية من AdTech – PAl أحد الخيارات التي يجب أخذها في الاعتبار عندما تتضمن متطلبات الاختيار تصميم حافة الإحكام الخاصة به ومواصفات الترشيح. وينبغي التأكد من ملاءمته وفقًا لصندوق المرشح الفعلي وظروف الصب.
هل يجب عليك اختيار مرشح رغوي خزفي قياسي أم مرشح رغوي خزفي خالٍ من الفوسفور؟
ينبغي أن ينطلق القرار من مواصفات السبيكة ومخاطر التلوث بالفوسفور، بدلاً من اعتبار المرشحات الخالية من الفوسفور خياراً أفضل بشكل عام.
قد يكون المرشح القياسي المصنوع من الرغوة الخزفية مناسبًا للعديد من عمليات صب الألومنيوم العامة. ويمكن النظر في استخدام نوع خالٍ من الفوسفور عندما تفرض سبيكة معينة أو تطبيق لاحق قيودًا أكثر صرامة على محتوى الفوسفور أو تتطلب نظامًا معينًا من المواد لمعالجة الذوبان.
| عامل الاختيار | CFF القياسي | CFF خالٍ من الفوسفور |
|---|---|---|
| الاعتبار الرئيسي | المتطلبات العامة للترشيح | متطلبات الترشيح بالإضافة إلى التحكم في الفوسفور |
| اختيار مؤشر أسعار المنتجين (PPI) | بناءً على معايير التدفق والنظافة المستهدفة | بناءً على معايير التدفق والنظافة أيضًا |
| الاستخدام المناسب | العديد من تطبيقات الصب العامة | التطبيقات التي يُشترط فيها التحكم في الفوسفور |
| ما الذي يجب التحقق منه | أداء الترشيح والتوافق | توثيق التركيب ومدى ملاءمة التطبيق |
لا ينبغي اختيار مرشح خالٍ من الفوسفور لمجرد أن المنتج النهائي يُوصف بأنه من الفئة الراقية. بل يجب أن تدعم مواصفات السبائك ذات الصلة، وحدود الشوائب، ومتطلبات المراحل اللاحقة هذا الاختيار.
بالنسبة للتطبيقات التي يُعد فيها التحكم في تلوث الفوسفور أمرًا مهمًا، يرجى مراجعة مواصفات مرشح الرغوة الخزفي الخالي من الفوسفور من AdTech والتأكد من أن خصائصه تتوافق مع متطلبات عمليتك.
هل تحل عملية الترشيح بالرغوة الخزفية محل عملية إزالة الغازات؟
لا. تعالج عمليات الترشيح وإزالة الغازات جوانب مختلفة من نظافة الألومنيوم المنصهر.
يعمل مرشح الرغوة الخزفية في المقام الأول على إزالة الشوائب الصلبة غير المعدنية. أما الهيدروجين المذاب، الذي يمكن أن يتسبب في ظهور مسام أثناء التصلب، فيتطلب معالجة مناسبة للذوبان بدلاً من الاعتماد على الترشيح وحده.
| العملية | الغرض الأساسي | ما لا يحل محله |
|---|---|---|
| الترشيح باستخدام الرغوة الخزفية | يلتقط الشوائب غير المعدنية | إزالة الهيدروجين |
| إزالة الغازات بالدوران | يقلل من الهيدروجين المذاب | الترشيح النهائي للجسيمات الصلبة |
| نقل معدني مستقر | يحد من الاضطرابات ومن جرف أكسيد جديد | الترشيح أو إزالة الغازات |
عندما يتطلب الهدف المحدد لجودة الصب انخفاض محتوى الشوائب والتحكم في الهيدروجين في آن واحد، يُستخدم عادةً كل من الترشيح وإزالة الغازات معًا.
يمكن تقييم معدات إزالة الغازات عبر الإنترنت من شركة AdTech كجزء من نظام أوسع نطاقًا لمعالجة المادة المنصهرة. ويعتمد التسلسل والتكوين الصحيحان على تصميم خط الإنتاج.
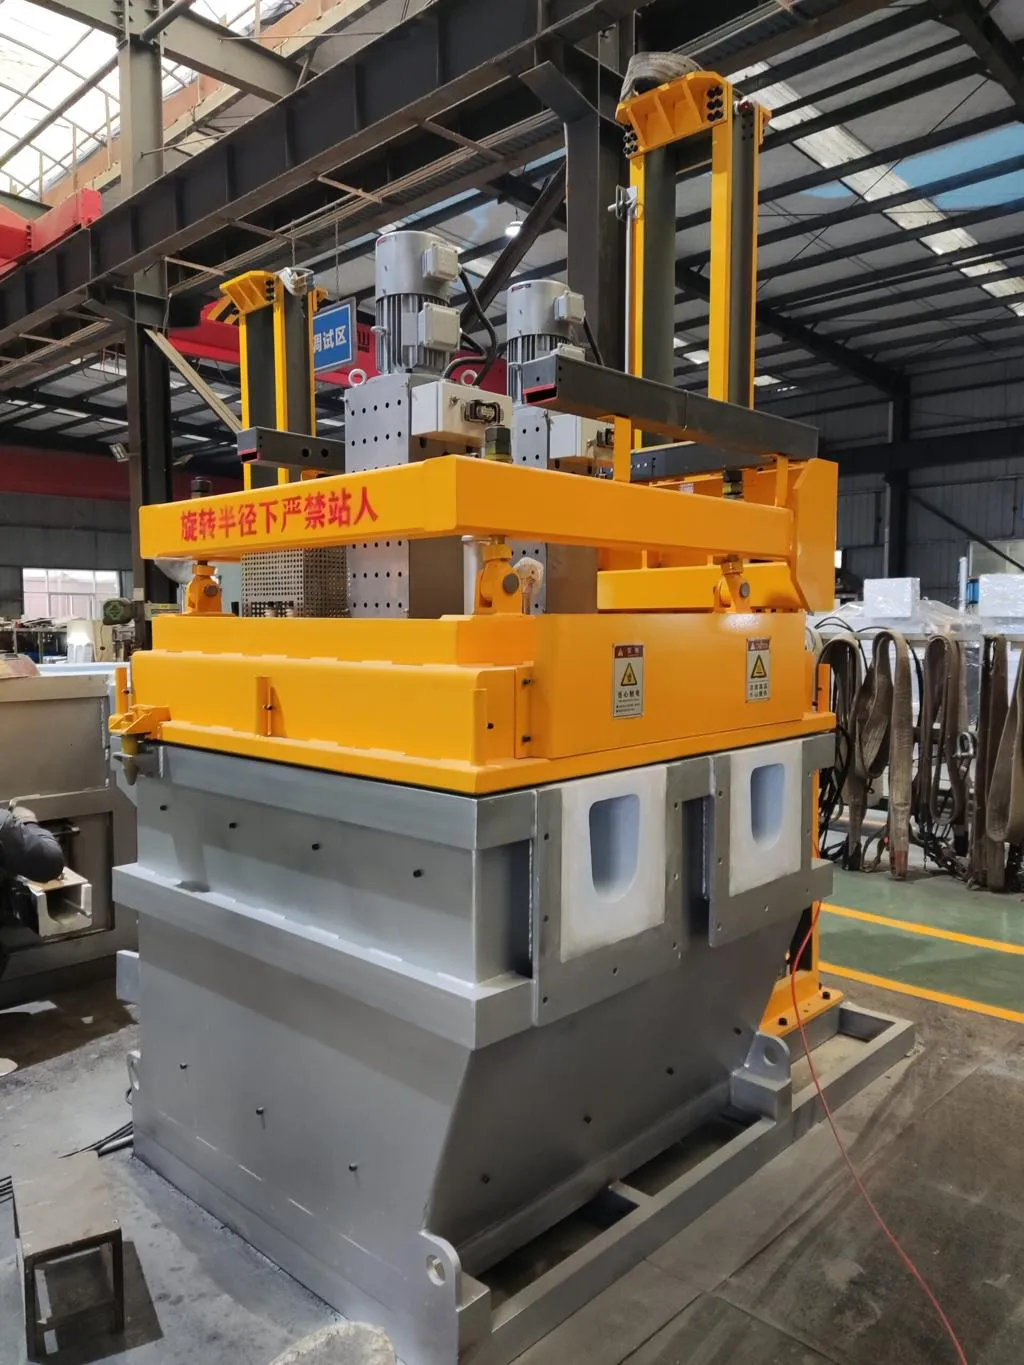
كيف يؤثر تصميم الغسيل على أداء المرشح؟
لا يمكن للمرشح أن يعوض عن كل مشكلة تنشأ في المراحل السابقة. فقد تؤدي التغيرات المفاجئة في اتجاه التدفق، أو عدم استقرار مستويات المعادن، أو الاضطرابات المفرطة في نظام النقل إلى ظهور أكاسيد جديدة أو إلى حدوث تدفق غير متساوٍ عبر منطقة الترشيح.
يساعد نظام قنوات الصب المقاومة للحرارة المناسب في الحفاظ على نقل معدني منظم بين مراحل العملية. وينبغي أخذ شكله الهندسي وحالة بطانته ووصله بصندوق الترشيح في الاعتبار عند التحقيق في نتائج الترشيح غير المتسقة.
إذا تباين أداء الترشيح تباينًا كبيرًا بين عمليات الصب المختلفة، فقم بمقارنة ظروف التدفق في المرحلة الأولية ومستوى المعدن بدلاً من افتراض أن درجة المرشح هي المتغير الوحيد.
ما هي المعلومات التي يجب عليك تقديمها عند طلب عرض أسعار لمرشح رغوي خزفي؟
يمكن للمورد تقديم توصية أكثر فائدة عندما يتضمن الطلب بيانات تشغيلية بدلاً من الاكتفاء بمجرد حجم المرشح أو تفضيلات PPI.
قبل طلب عرض الأسعار، يرجى تجهيز المعلومات التالية:
| المعلومات المطلوبة | لماذا هذا مهم؟ |
|---|---|
| سبائك الألومنيوم أو عائلة السبائك | يساعد في تحديد متطلبات النظافة والمواد |
| عملية الصب | يحدد ظروف التدفق والتركيب ذات الصلة |
| معدل التدفق المطلوب (كجم/دقيقة أو طن/ساعة) | يحدد متطلبات السعة |
| أبعاد صندوق المرشح | يؤكد التوافق المادي |
| مؤشر أسعار المنتجين الحالي وحجم المرشح | يحدد خط الأساس التشغيلي الحالي |
| المشكلة الرئيسية المتعلقة بالجودة | يساعد في تحديد ما إذا كان الترشيح الأكثر دقة مطلوبًا بالفعل |
| إجراءات التسخين المسبق | يساعد في تقييم الاستعداد الحراري ومخاطر الانسداد |
| الاستهلاك التقديري | يدعم تخطيط الإمدادات ومقارنة التكاليف |
إذا كان النظام الحالي يعاني من انسداد أو تجاوز أو تباين في درجة نظافة القضبان، فيرجى ذكر هذه الأعراض في الاستفسار. يجب أن تتناول التوصية المفيدة المشكلة التشغيلية، لا أن تكتفي باستبدال مواصفات منتج بمواصفات منتج آخر.
الأسئلة الشائعة
1. ما هو أفضل معدل PPI لمرشح الرغوة الخزفية المستخدم في صب الألومنيوم؟
يُعد المرشح الرغوي الخزفي الذي يتراوح معدل كثافته (PPI) بين 20 و30 نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة نقطة.
2. كيف أحسب الحجم المطلوب لمرشح الرغوة الخزفي؟
ابدأ بحساب معدل تدفق كتلة الألومنيوم المنصهر المطلوب بناءً على كمية المعدن المراد معالجتها ووقت الصب المتاح. ثم قم بتقييم مساحة المرشح، وعدد الثقوب في البوصة (PPI)، ومتطلبات ذروة التدفق، وأبعاد صندوق المرشح، وظروف التشغيل. يمكن للمورد المساعدة في تحديد مواصفات المرشح المناسبة عند توفر هذه التفاصيل.
3. لماذا يتدفق الألومنيوم المنصهر ببطء عبر مرشح من الرغوة الخزفية؟
قد ينتج التدفق البطيء عن دقة PPI مفرطة، أو مساحة ترشيح غير كافية، أو تسخين مسبق غير كافٍ، أو حمولة عالية من الشوائب، أو رأس معدني غير مستقر. تحقق من هذه العوامل قبل تغيير درجة المرشح. وقد تكون زيادة مساحة الترشيح أكثر فعالية من مجرد اختيار مرشح ذي دقة أقل.
4. هل يمكن لمرشح الرغوة الخزفية إزالة جميع الشوائب من الألومنيوم المنصهر؟
لا. يمكن للمرشحات الرغوية الخزفية أن تقلل بشكل كبير من الشوائب غير المعدنية، لكن لا يوجد مرشح يضمن الإزالة الكاملة لكل جسيم. ويعتمد الأداء على حجم الشوائب ونوعها، وبنية المرشح، وظروف تدفق المعدن، وجودة التركيب. كما أن منع تكوّن أكاسيد جديدة في المراحل السابقة واللاحقة من العملية أمر ضروري أيضًا.
5. ما الذي يجعل الألومنيوم المنصهر يتجاوز مرشح الرغوة الخزفية؟
عادةً ما يحدث تجاوز المرشح عندما تظهر فجوات بين حافة المرشح ومقعد صندوق المرشح. وقد تؤدي الأبعاد غير الصحيحة، أو أسطح الإحكام غير المستوية، أو تلف المواد المقاومة للحرارة، أو التركيب غير السليم إلى تدفق الألومنيوم المنصهر حول المرشح. يجب التحقق من أبعاد المرشح وترتيب الإحكام قبل زيادة ضغط PPI.
6. متى ينبغي عليّ اختيار مرشح رغوي خزفي خالٍ من الفوسفور؟
يُعد استخدام مرشح رغوي خزفي خالٍ من الفوسفور خيارًا جديرًا بالاعتبار عندما تفرض مواصفات السبائك أو متطلبات المعالجة اللاحقة قيودًا صارمة على تلوث الفوسفور. يجب التأكد من الحد المطلوب للفوسفور ومراجعة وثائق تكوين المرشح قبل اختيار النوع المناسب. ولا يُعد الترشيح الخالي من الفوسفور ضروريًا تلقائيًّا في كل تطبيقات صب الألومنيوم.
7. هل يزيل مرشح الرغوة الخزفية الهيدروجين من الألومنيوم المنصهر؟
لا. تعمل المرشحات الرغوية الخزفية في المقام الأول على إزالة الشوائب الصلبة غير المعدنية، في حين أن الهيدروجين المذاب يتطلب معالجة لإزالة الغازات. وفي التطبيقات التي تكتسب فيها كل من التحكم في الشوائب وتقليل الهيدروجين أهمية كبيرة، يمكن دمج الترشيح الرغوي الخزفي مع وحدة إزالة الغازات الدوارة المدمجة في خط الإنتاج.
8. كيف ينبغي تسخين مرشح الرغوة الخزفية مسبقًا قبل الصب؟
اتبع إجراءات التسخين المسبق الموصى بها من قِبل الشركة المصنعة للمرشح، وفقًا لدرجة المرشح والمعدات المستخدمة. فقد يؤدي التسخين المسبق غير الكافي إلى تصلب موضعي للمعدن وتقييد التدفق، في حين أن ظروف التسخين غير المناسبة قد تتسبب في تلف المرشح. كما يجب أن تأخذ الإجراءات في الاعتبار تصميم صندوق المرشح وظروف التشغيل.
9. كم مرة يجب استبدال مرشح الرغوة الخزفية؟
تُستخدم مرشحات الرغوة الخزفية عمومًا كمكونات ترشيح قابلة للاستهلاك، ويتم استبدالها بعد انتهاء دورة الصب المقررة. ويعتمد الوقت المناسب للاستبدال على عملية الصب، ومعدل إنتاج المعدن، ومقدار الشوائب، وحالة المرشح. وقد تؤدي إعادة استخدام المرشح دون موافقة الشركة المصنعة إلى الإضرار بأداء التدفق والترشيح.
10. ما هي المعلومات التي يجب عليّ تقديمها عند طلب مرشحات الرغوة الخزفية؟
يرجى تقديم معلومات عن سبيكة الألومنيوم، وعملية الصب، ومعدل التدفق المطلوب، وأبعاد صندوق المرشح، وحجم المرشح الحالي، ومؤشر كثافة العناصر (PPI)، بالإضافة إلى المشكلة الرئيسية المتعلقة بالجودة التي ترغب في معالجتها. كما يُعد تقدير الاستهلاك وأي متطلبات خاصة، مثل التحكم في نسبة الفوسفور، من المعلومات المفيدة أيضًا. وبناءً على هذه المعلومات، يمكن لشركة AdTech المساعدة في تقييم مساحة الترشيح المطلوبة والتوصية بمواصفات مرشح مناسبة.
مهندس عمليات أول متخصص في تنقية معدن الألومنيوم المنصهر وتحسين العمليات.
تركز على تقنيات صب الألومنيوم، ومعالجة المعادن المنصهرة، وحلول تحسين الجودة، وتقدم رؤى عملية حول تحسين أداء الصب وكفاءة الإنتاج.