Qu'est-ce qu'un défaut de moulage de l'aluminium ?

Les défauts de moulage de l'aluminium sont des problèmes de qualité qui surviennent au cours du processus de fabrication des produits en aluminium et qui affectent les propriétés mécaniques, la qualité de surface et le rendement de production. Ces défauts peuvent apparaître à l'intérieur de la pièce moulée, à sa surface ou lors des opérations de transformation ultérieures telles que le laminage, l'extrusion ou l'usinage.
Les défauts courants liés à la coulée d'aluminium comprennent la porosité, les inclusions d'oxyde, les défauts de retrait, les fissures et les imperfections de surface. Dans de nombreux cas, ces problèmes ne sont pas dus à un seul facteur, mais résultent des effets combinés de la qualité de l'aluminium fondu, des conditions de coulée, de la composition de l'alliage et du contrôle du processus.
Pour les fabricants d'aluminium, la maîtrise des défauts de coulée est essentielle pour améliorer la régularité des produits, réduire les taux de rebuts et obtenir de meilleures performances de coulée.
L'une des étapes les plus importantes pour prévenir les défauts de moulage de l'aluminium consiste à améliorer la pureté de l'aluminium fondu grâce à un traitement efficace de la masse fondue, notamment par dégazage et filtration.
Quels sont les défauts les plus courants dans la coulée d'aluminium ?
Les différents procédés de moulage de l'aluminium peuvent présenter divers types de défauts. Cependant, les problèmes suivants comptent parmi les plus courants rencontrés lors de la production de billettes, de brames et de lingots d'aluminium.
1. Porosité dans les pièces moulées en aluminium

La porosité est l'un des défauts les plus courants dans la coulée d'aluminium. Elle se manifeste sous la forme de petites cavités ou de vides à l'intérieur de la pièce moulée en aluminium et peut réduire considérablement la résistance mécanique et la fiabilité du produit.
La principale cause de porosité est généralement liée à la présence d'hydrogène dissous dans l'aluminium fondu. Contrairement à de nombreux métaux, l'aluminium liquide peut absorber une quantité relativement importante d'hydrogène. Lors de la solidification, la solubilité de l'hydrogène diminue, ce qui entraîne la formation de bulles de gaz à l'intérieur de la pièce moulée.
Parmi les causes courantes de la porosité de l'aluminium, on peut citer :
- Teneur élevée en hydrogène dans l'aluminium fondu
- Traitement de dégazage insuffisant
- Contamination par l'humidité
- Turbulences excessives lors du transfert du métal
- Conditions de solidification inadéquates
Afin de réduire les défauts liés à l'hydrogène, les producteurs d'aluminium ont généralement recours à des systèmes de dégazage en continu utilisant des gaz inertes, tels que l'argon ou l'azote, pour éliminer l'hydrogène dissous avant la coulée.
2. Inclusions d'oxyde dans les pièces moulées en aluminium

Les inclusions d'oxyde constituent un autre problème majeur de qualité dans la coulée d'aluminium. Il s'agit de particules non métalliques ou de films d'oxyde piégés à l'intérieur de l'aluminium fondu.
Ces inclusions peuvent provenir :
- Formation d'oxyde d'aluminium à la surface de la masse fondue
- Élimination incorrecte des scories
- Turbulence excessive dans la masse fondue
- Mauvaises pratiques de manipulation du métal en fusion
Les inclusions d'oxyde peuvent entraîner :
- Propriétés mécaniques réduites
- Défauts de surface
- Fissures survenant pendant la transformation
- Baisse de la qualité des produits
Un processus de filtration adéquat est essentiel pour éliminer les inclusions non métalliques avant la coulée.
Les filtres en mousse céramique (CFF) sont largement utilisés dans les applications de coulée d'aluminium, car ils permettent de retenir efficacement les particules d'oxyde et d'améliorer la pureté du métal en fusion.
3. Défauts liés au retrait
Les défauts de retrait surviennent lorsque l'aluminium se contracte pendant la solidification et que la quantité de métal liquide disponible est insuffisante pour compenser la réduction de volume.
Parmi les causes courantes, on peut citer :
- Conditions d'alimentation inadéquates
- Paramètres de coulée incorrects
- Solidification inégale
- Mauvais contrôle de la température
Les défauts de retrait peuvent réduire la densité et la résistance des produits en aluminium.
Une conception adéquate du moulage, des conditions thermiques stables et des paramètres de moulage optimisés contribuent à réduire au minimum les problèmes de retrait.
4. Fissuration à chaud et fissuration à froid
Les défauts de fissuration apparaissent lorsque des contraintes se développent pendant le refroidissement et la solidification.
La fissuration à chaud se produit généralement au cours de la phase finale de solidification, lorsque l'alliage ne peut plus résister aux forces de contraction.
Des fissures à froid peuvent apparaître après la solidification en raison :
- Contrainte interne
- Vitesses de refroidissement inappropriées
- Caractéristiques de l'alliage
Il est important de contrôler la composition de l'alliage, la température de coulée et les conditions de refroidissement pour éviter la formation de fissures.
Quelles sont les causes des défauts de moulage de l'aluminium ?
Bien que les défauts de coulée puissent se présenter sous différentes formes, bon nombre de ces problèmes trouvent leur origine dans plusieurs facteurs clés intervenant lors de la préparation de la masse d'aluminium en fusion et de la coulée.
1. Teneur élevée en hydrogène dans l'aluminium fondu
L'hydrogène est l'un des facteurs les plus déterminants pour la qualité des pièces moulées en aluminium.
Lorsque l'aluminium fondu contient une quantité excessive d'hydrogène dissous, des pores gazeux peuvent se former pendant la solidification, ce qui entraîne :
- Porosité interne
- Résistance mécanique réduite
- Mauvaise qualité de surface
Pour résoudre ce problème, les producteurs d'aluminium ont recours à un traitement de dégazage avant la coulée.
Un procédé efficace de dégazage de l'aluminium consiste à introduire de fines bulles de gaz inerte dans l'aluminium fondu. L'hydrogène se diffuse dans ces bulles et est ainsi éliminé de la masse fondue.
Les systèmes de dégazage en ligne assurent une élimination continue de l'hydrogène pendant la production, ce qui contribue à maintenir une qualité stable de la masse fondue.
2. Filtration de la masse fondue insuffisante
Même après dégazage, l'aluminium fondu peut contenir des particules d'oxyde et des inclusions non métalliques.
Sans une filtration adéquate, ces impuretés risquent de se retrouver dans la pièce moulée finale et d'entraîner des défauts.
Les filtres en mousse céramique contribuent à améliorer la propreté de la masse fondue grâce à :
- Élimination des inclusions d'oxyde
- Réduction des particules non métalliques
- Améliorer la régularité de la coulée
Pour les produits en aluminium de haute qualité, tels que les brames, les billettes et les barres, la filtration constitue une étape importante du processus de traitement de la masse fondue.
3. Mauvaise manipulation de l'aluminium fondu
La qualité de l'aluminium en fusion peut se détériorer si le métal n'est pas manipulé correctement.
Des problèmes peuvent survenir pour les raisons suivantes :
- Turbulences excessives
- Longue durée de conservation
- Conditions de transfert inappropriées
- Contact avec l'humidité ou des contaminants
Un système de goulotte bien conçu et un débit de métal contrôlé contribuent à réduire la formation d'oxydes et à préserver la qualité de la masse fondue.
4. Paramètres de coulée incorrects
La vitesse de coulée, la température, les conditions de refroidissement et la composition de l'alliage ont tous une incidence sur la qualité finale du produit.
Des conditions de coulée instables peuvent entraîner :
- Fissures
- Ségrégation
- Défauts de surface
- Microstructure irrégulière
Par conséquent, la prévention des défauts nécessite à la fois un bon traitement de la masse fondue et un contrôle adéquat de la coulée.
Comment le traitement de la masse fondue permet-il de prévenir les défauts dans les pièces moulées en aluminium ?

Le traitement de la masse fondue joue un rôle essentiel dans l'amélioration de la qualité des pièces moulées en aluminium. Avant que l'aluminium fondu n'entre dans la machine de moulage, il doit généralement subir des processus de purification visant à éliminer l'hydrogène et les inclusions.
Les principales méthodes de traitement de la masse fondue sont les suivantes :
Dégazage de l'aluminium
Le dégazage permet d'éliminer l'hydrogène dissous de l'aluminium fondu et contribue à prévenir la porosité gazeuse.
Parmi les méthodes courantes de dégazage, on peut citer :
- Dégazage rotatif
- Systèmes de dégazage en ligne
- Traitement à l'argon ou à l'azote gazeux
Dans le cadre de la production par coulée continue, les équipements de dégazage en ligne assurent une purification stable et homogène de la masse fondue.
Filtration de l'aluminium fondu
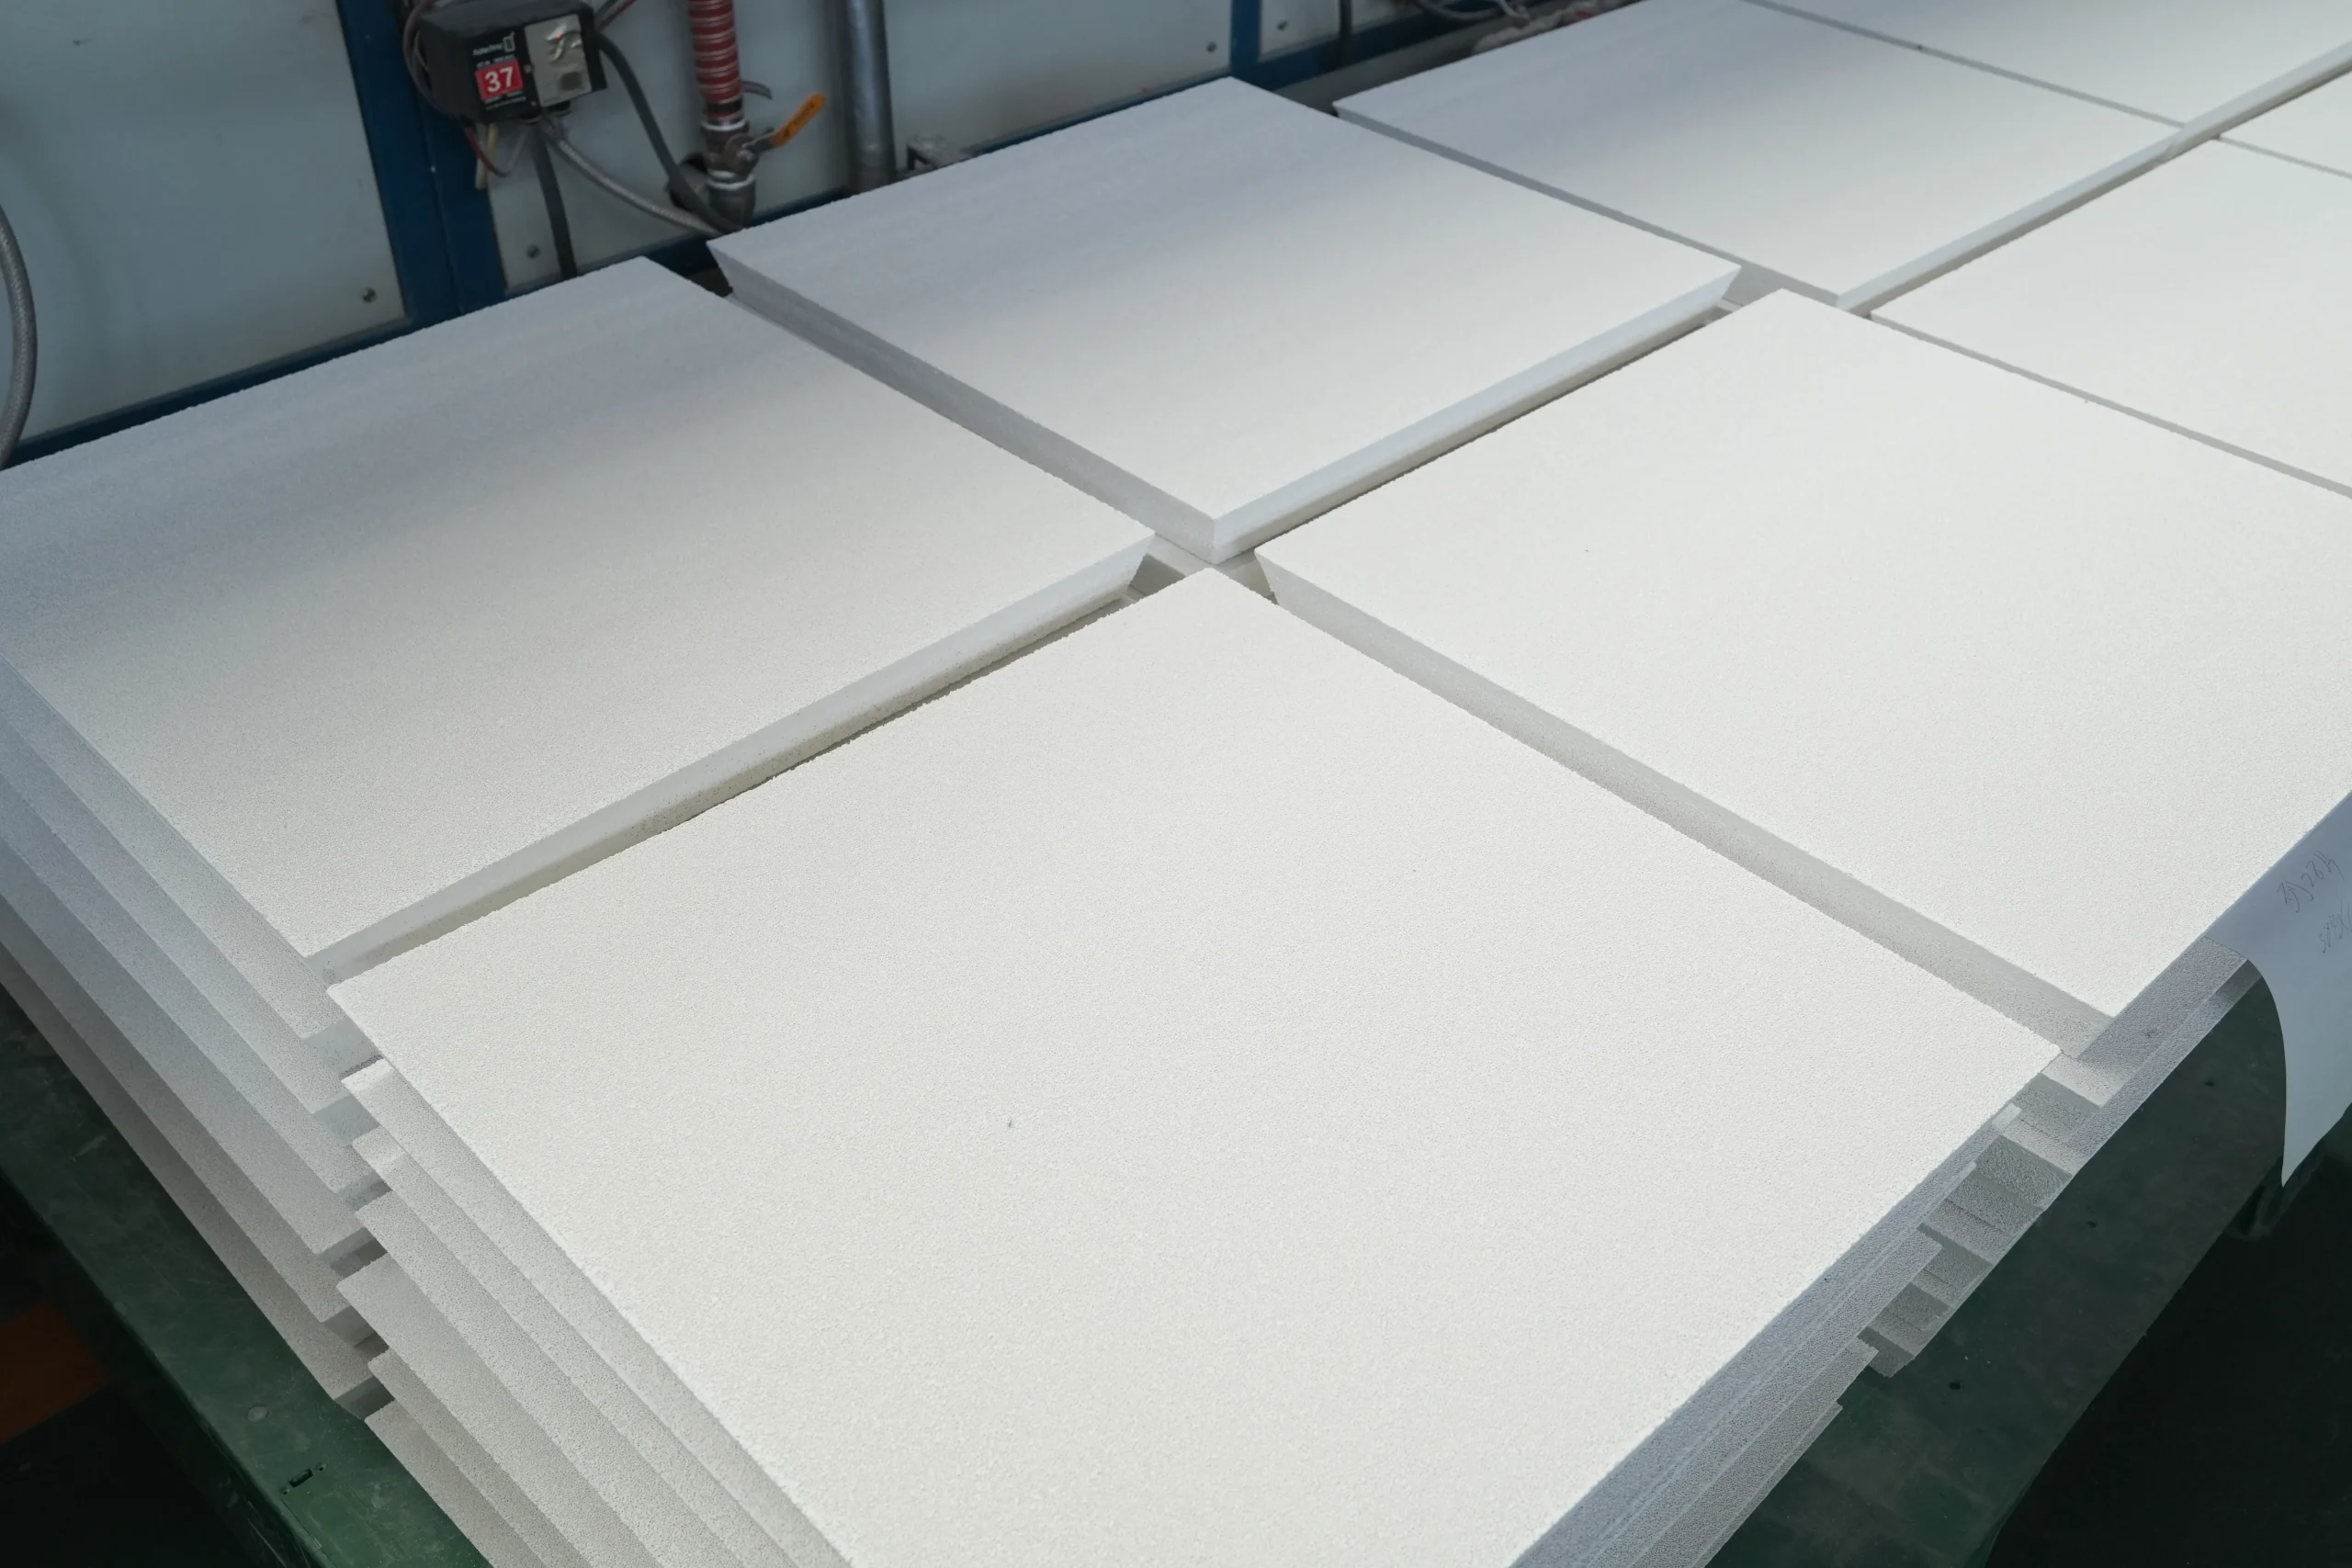
La filtration permet d'éliminer les inclusions non métalliques de l'aluminium fondu.
Les filtres en mousse céramique sont généralement installés en amont de la machine de coulée afin d'améliorer la pureté de la masse fondue.
Les avantages comprennent :
- Une fonte d'aluminium plus pure
- Réduction des défauts de coulée
- Amélioration de la qualité de surface
- Une fiabilité accrue des produits
Comment réduire les défauts de moulage d'aluminium en production ?
Les fabricants peuvent réduire les défauts de moulage de l'aluminium en adoptant plusieurs pratiques clés :
1. Contrôle de la teneur en hydrogène
Des mesures régulières de la teneur en hydrogène et un dégazage efficace permettent d'éviter la porosité.
2. Améliorer la filtration de la masse fondue
L'utilisation de filtres en mousse céramique adaptés permet de réduire les inclusions d'oxydes.
3. Maintenir une température de coulée stable
Un contrôle constant de la température améliore la qualité de la solidification.
4. Réduire la turbulence dans la masse fondue
Le transfert en douceur du métal réduit au minimum la formation d'oxyde.
5. Optimiser les paramètres de coulée
Une vitesse de coulée et des conditions de refroidissement adaptées améliorent la qualité du produit.
Conclusion
Les défauts de moulage de l'aluminium peuvent avoir un impact significatif sur la qualité des produits, le rendement de production et les coûts de fabrication. Des problèmes tels que la porosité, les inclusions d'oxyde et les fissures sont souvent liés à la qualité de l'aluminium fondu et au contrôle du processus de moulage.
Un procédé fiable de traitement de la masse fondue, comprenant le dégazage et la filtration de l'aluminium, est essentiel pour produire de l'aluminium plus pur et réduire les défauts de coulée.
En améliorant l'élimination de l'hydrogène, en maîtrisant les inclusions et en maintenant des conditions de coulée stables, les producteurs d'aluminium peuvent obtenir des billettes, des brames et d'autres produits en aluminium de meilleure qualité.
FAQ
1. Quels sont les défauts les plus courants dans la coulée d'aluminium ?
Les défauts les plus courants dans les pièces moulées en aluminium sont notamment la porosité, les inclusions d'oxyde, les défauts de retrait, les fissures à chaud, les fissures à froid et les imperfections de surface. Ces défauts sont généralement dus à une mauvaise qualité de l'aluminium fondu, à des conditions de moulage inadéquates, à des problèmes liés à l'alliage ou à un contrôle insuffisant du processus.
2. Quelles sont les causes de la porosité dans les pièces moulées en aluminium ?
La porosité des pièces moulées en aluminium est principalement due à une teneur excessive en hydrogène dissous dans l'aluminium fondu. Lors de la solidification, l'hydrogène devient moins soluble et forme des bulles de gaz à l'intérieur du métal, créant ainsi des pores internes susceptibles de réduire la résistance mécanique et la fiabilité de la pièce moulée.
3. Comment éviter la porosité due à l'hydrogène dans les pièces moulées en aluminium ?
La porosité due à l'hydrogène peut être réduite grâce à un dégazage efficace de l'aluminium avant la coulée. Les systèmes de dégazage rotatifs utilisent des gaz inertes, tels que l'azote ou l'argon, pour éliminer l'hydrogène dissous de l'aluminium fondu et améliorer la pureté de la masse fondue.
4. Quelles sont les causes des inclusions d'oxyde dans les pièces moulées en aluminium ?
Les inclusions d'oxyde sont principalement dues à l'oxydation pendant la fusion, à un élimination inadéquate des scories, à une turbulence excessive du bain de fusion et à une mauvaise manipulation du métal en fusion. Ces particules non métalliques peuvent réduire les propriétés mécaniques et entraîner l'apparition de défauts superficiels ou internes.
5. Comment les filtres en mousse céramique contribuent-ils à réduire les défauts de coulée de l'aluminium ?
Les filtres en mousse céramique contribuent à réduire les défauts de coulée en éliminant les particules d'oxyde et les inclusions non métalliques de l'aluminium fondu avant la coulée. Un métal plus pur améliore la qualité de surface, réduit les problèmes liés aux inclusions et permet d'obtenir des produits en aluminium plus homogènes.
6. Le dégazage de l'aluminium permet-il d'éliminer tous les défauts de moulage ?
Non. Le dégazage de l'aluminium permet principalement d'éliminer l'hydrogène dissous et contribue à prévenir la porosité gazeuse. D'autres défauts, tels que les inclusions d'oxyde, nécessitent une filtration, tandis que les fissures et les défauts de retrait dépendent également de la composition de l'alliage, de la conception de la pièce moulée et du contrôle du processus.
7. Quelle est la différence entre le dégazage de l'aluminium et la filtration ?
Le dégazage de l'aluminium permet d'éliminer l'hydrogène dissous de l'aluminium fondu afin de réduire la porosité due aux gaz, tandis que la filtration élimine les impuretés solides telles que les films d'oxyde et les inclusions non métalliques. De nombreux producteurs d'aluminium combinent ces deux procédés pour obtenir une meilleure qualité de la masse fondue.
8. Comment les fabricants d'aluminium peuvent-ils réduire les défauts de coulée ?
Les fabricants peuvent réduire les défauts de coulée d'aluminium en contrôlant les teneurs en hydrogène, en améliorant la filtration de la masse fondue, en maintenant des températures de coulée stables, en minimisant la turbulence du métal en fusion et en optimisant les paramètres de coulée tels que la vitesse et les conditions de refroidissement.
9. Pourquoi la propreté de l'aluminium fondu est-elle importante pour éviter les défauts de coulée ?
La propreté de l'aluminium fondu a une incidence directe sur la qualité du produit final. Des teneurs élevées en hydrogène et en inclusions peuvent entraîner une porosité, des fissures, un mauvais état de surface et une baisse des performances mécaniques. Un traitement adéquat de la masse fondue permet de maintenir une qualité de coulée stable et de réduire les taux de rebut.
10. Quels équipements utilise-t-on pour prévenir les défauts de moulage de l'aluminium ?
Les équipements couramment utilisés pour prévenir les défauts de coulée d'aluminium comprennent les systèmes de dégazage rotatifs, les équipements de dégazage en ligne, les filtres en mousse céramique et les systèmes de transfert de métal en fusion. Ces technologies agissent de concert pour éliminer l'hydrogène, contrôler les inclusions et améliorer la stabilité de la coulée.
Ingénieur de procédés senior spécialisé dans la purification de l'aluminium fondu et l'optimisation des procédés.
Axé sur les technologies de moulage de l'aluminium, le traitement du métal en fusion et les solutions d'amélioration de la qualité, ce site partage des conseils pratiques pour améliorer les performances de moulage et l'efficacité de la production.