Что такое дефекты алюминиевых отливок?

Дефекты алюминиевых отливок — это проблемы качества, возникающие в процессе производства алюминиевых изделий и влияющие на механические свойства, качество поверхности и эффективность производства. Эти дефекты могут появляться внутри отливки, на её поверхности или в ходе последующей обработки, такой как прокатка, экструзия или механическая обработка.
К распространенным дефектам литья алюминия относятся пористость, оксидные включения, дефекты усадки, трещины и поверхностные дефекты. Во многих случаях эти проблемы обусловлены не одним фактором, а совокупным воздействием таких факторов, как качество расплавленного алюминия, условия литья, состав сплава и контроль технологического процесса.
Для производителей алюминия контроль дефектов литья имеет решающее значение для повышения стабильности качества продукции, снижения процента брака и достижения более высоких показателей литейного производства.
Одним из важнейших этапов предотвращения дефектов алюминиевых отливок является повышение чистоты расплава алюминия за счет эффективной обработки расплава, включая дегазацию и фильтрацию.
Каковы наиболее распространённые дефекты алюминиевых отливок?
При различных процессах литья алюминия могут возникать разные виды дефектов. Однако к числу наиболее распространенных проблем, возникающих при производстве алюминиевых заготовок, слябов и слитков, относятся следующие.
1. Пористость в алюминиевых отливках

Пористость — один из наиболее распространённых дефектов алюминиевых отливок. Она проявляется в виде мелких полостей или пустот внутри алюминиевой отливки и может значительно снизить механическую прочность и надёжность изделия.
Основная причина пористости, как правило, связана с растворенным водородом в расплавленном алюминии. В отличие от многих металлов, жидкий алюминий способен поглощать относительно большое количество водорода. В процессе затвердевания растворимость водорода снижается, что приводит к образованию газовых пузырьков внутри отливки.
К числу распространенных причин пористости алюминия относятся:
- Высокое содержание водорода в расплавленном алюминии
- Недостаточная дегазация
- Попадание влаги
- Чрезмерная турбулентность при переносе металла
- Ненадлежащие условия затвердевания
Для уменьшения количества дефектов, связанных с водородом, производители алюминия обычно используют системы онлайн-дегазации с применением инертных газов, таких как аргон или азот, для удаления растворенного водорода перед литьем.
2. Оксидные включения в алюминиевых отливках

Оксидные включения — ещё одна серьезная проблема, влияющая на качество алюминиевых отливок. Это неметаллические частицы или оксидные пленки, оказавшиеся внутри расплавленного алюминия.
Эти включения могут происходить из:
- Образование оксида алюминия на поверхности расплава
- Неправильное удаление шлака
- Чрезмерная турбулентность расплава
- Ненадлежащие методы обращения с расплавленным металлом
Оксидные включения могут вызывать:
- Снижение механических характеристик
- Дефекты поверхности
- Трещины, возникающие в процессе обработки
- Снижение качества продукции
Надлежащий процесс фильтрации имеет решающее значение для удаления неметаллических включений перед литьем.
Керамические пенные фильтры (CFF) широко используются в алюминиевом литье, поскольку они позволяют эффективно улавливать частицы оксидов и повышать чистоту расплавленного металла.
3. Дефекты усадки
Дефекты усадки возникают, когда алюминий сжимается в процессе затвердевания, а объема жидкого металла недостаточно для компенсации уменьшения объема.
К числу распространенных причин относятся:
- Ненадлежащие условия кормления
- Неверные параметры литья
- Неравномерное затвердевание
- Неэффективный контроль температуры
Дефекты, связанные с усадкой, могут снизить плотность и прочность изделий из алюминия.
Правильное проектирование отливки, стабильные тепловые условия и оптимизированные параметры литья помогают свести к минимуму проблемы, связанные с усадкой.
4. Термическое растрескивание и холодное растрескивание
Дефекты в виде трещин возникают в результате возникновения напряжений в процессе охлаждения и затвердевания.
Горячее растрескивание обычно возникает на заключительном этапе затвердевания, когда сплав не способен противостоять силам усадки.
После затвердевания может возникнуть холодное растрескивание по следующим причинам:
- Внутреннее напряжение
- Неправильные скорости охлаждения
- Характеристики сплава
Для предотвращения образования трещин важно контролировать состав сплава, температуру литья и условия охлаждения.
Что вызывает дефекты алюминиевых отливок?
Хотя дефекты литья могут проявляться в различных формах, многие проблемы обусловлены несколькими ключевыми факторами, возникающими на этапах подготовки алюминиевой расплавленной массы и литья.
1. Высокое содержание водорода в расплавленном алюминии
Водород является одним из наиболее важных факторов, влияющих на качество литья алюминия.
Если расплавленный алюминий содержит избыточное количество растворенного водорода, в процессе затвердевания могут образовываться газовые поры, что приводит к:
- Внутренняя пористость
- Снижение механической прочности
- Низкое качество поверхности
Для решения этой проблемы производители алюминия применяют дегазацию перед литьем.
Эффективный процесс дегазации алюминия заключается во введении в расплав алюминия мелких пузырьков инертного газа. Водород диффундирует в эти пузырьки и удаляется из расплава.
Системы онлайн-дегазации обеспечивают непрерывное удаление водорода в процессе производства, что способствует поддержанию стабильного качества расплава.
2. Недостаточная фильтрация расплава
Даже после дегазации расплавленный алюминий может содержать частицы оксида и неметаллические включения.
Без надлежащей фильтрации эти примеси могут попасть в готовое литое изделие и привести к появлению дефектов.
Керамические пенные фильтры способствуют повышению чистоты расплава за счет:
- Удаление оксидных включений
- Уменьшение количества неметаллических частиц
- Повышение стабильности литья
Для производства высококачественной алюминиевой продукции, такой как слитки, заготовки и прутки, фильтрация является важной частью процесса обработки расплава.
3. Неправильное обращение с расплавленным алюминием
Качество расплавленного алюминия может ухудшиться в случае неправильного обращения с металлом.
Проблемы могут возникать по следующим причинам:
- Чрезмерная турбулентность
- Длительное время удержания
- Ненадлежащие условия перевозки
- Контакт с влагой или загрязняющими веществами
Грамотно спроектированная система желобов и регулируемый поток металла способствуют снижению образования оксидов и поддержанию качества расплава.
4. Неправильные параметры литья
Скорость литья, температура, условия охлаждения и состав сплава — все эти факторы влияют на качество конечного продукта.
Нестабильные условия литья могут привести к:
- Трещины
- Сегрегация
- Дефекты поверхности
- Неравномерная микроструктура
Поэтому для предотвращения дефектов необходимо как качественное обращение с расплавом, так и надлежащий контроль процесса литья.
Как обработка расплава может предотвратить дефекты алюминиевых отливок?

Обработка расплава играет ключевую роль в повышении качества алюминиевых отливок. Прежде чем расплавленный алюминий поступает в литьевую машину, его, как правило, необходимо подвергнуть процессам очистки для удаления водорода и включений.
К основным методам обработки расплава относятся:
Дегазация алюминия
Дегазация удаляет растворённый водород из расплавленного алюминия и помогает предотвратить образование газовой пористости.
К распространенным методам дегазации относятся:
- Ротационная дегазация
- Системы дегазации в режиме онлайн
- Обработка аргоном или азотом
В процессе непрерывного литья оборудование для онлайн-дегазации обеспечивает стабильную и равномерную очистку расплава.
Фильтрация расплава алюминия
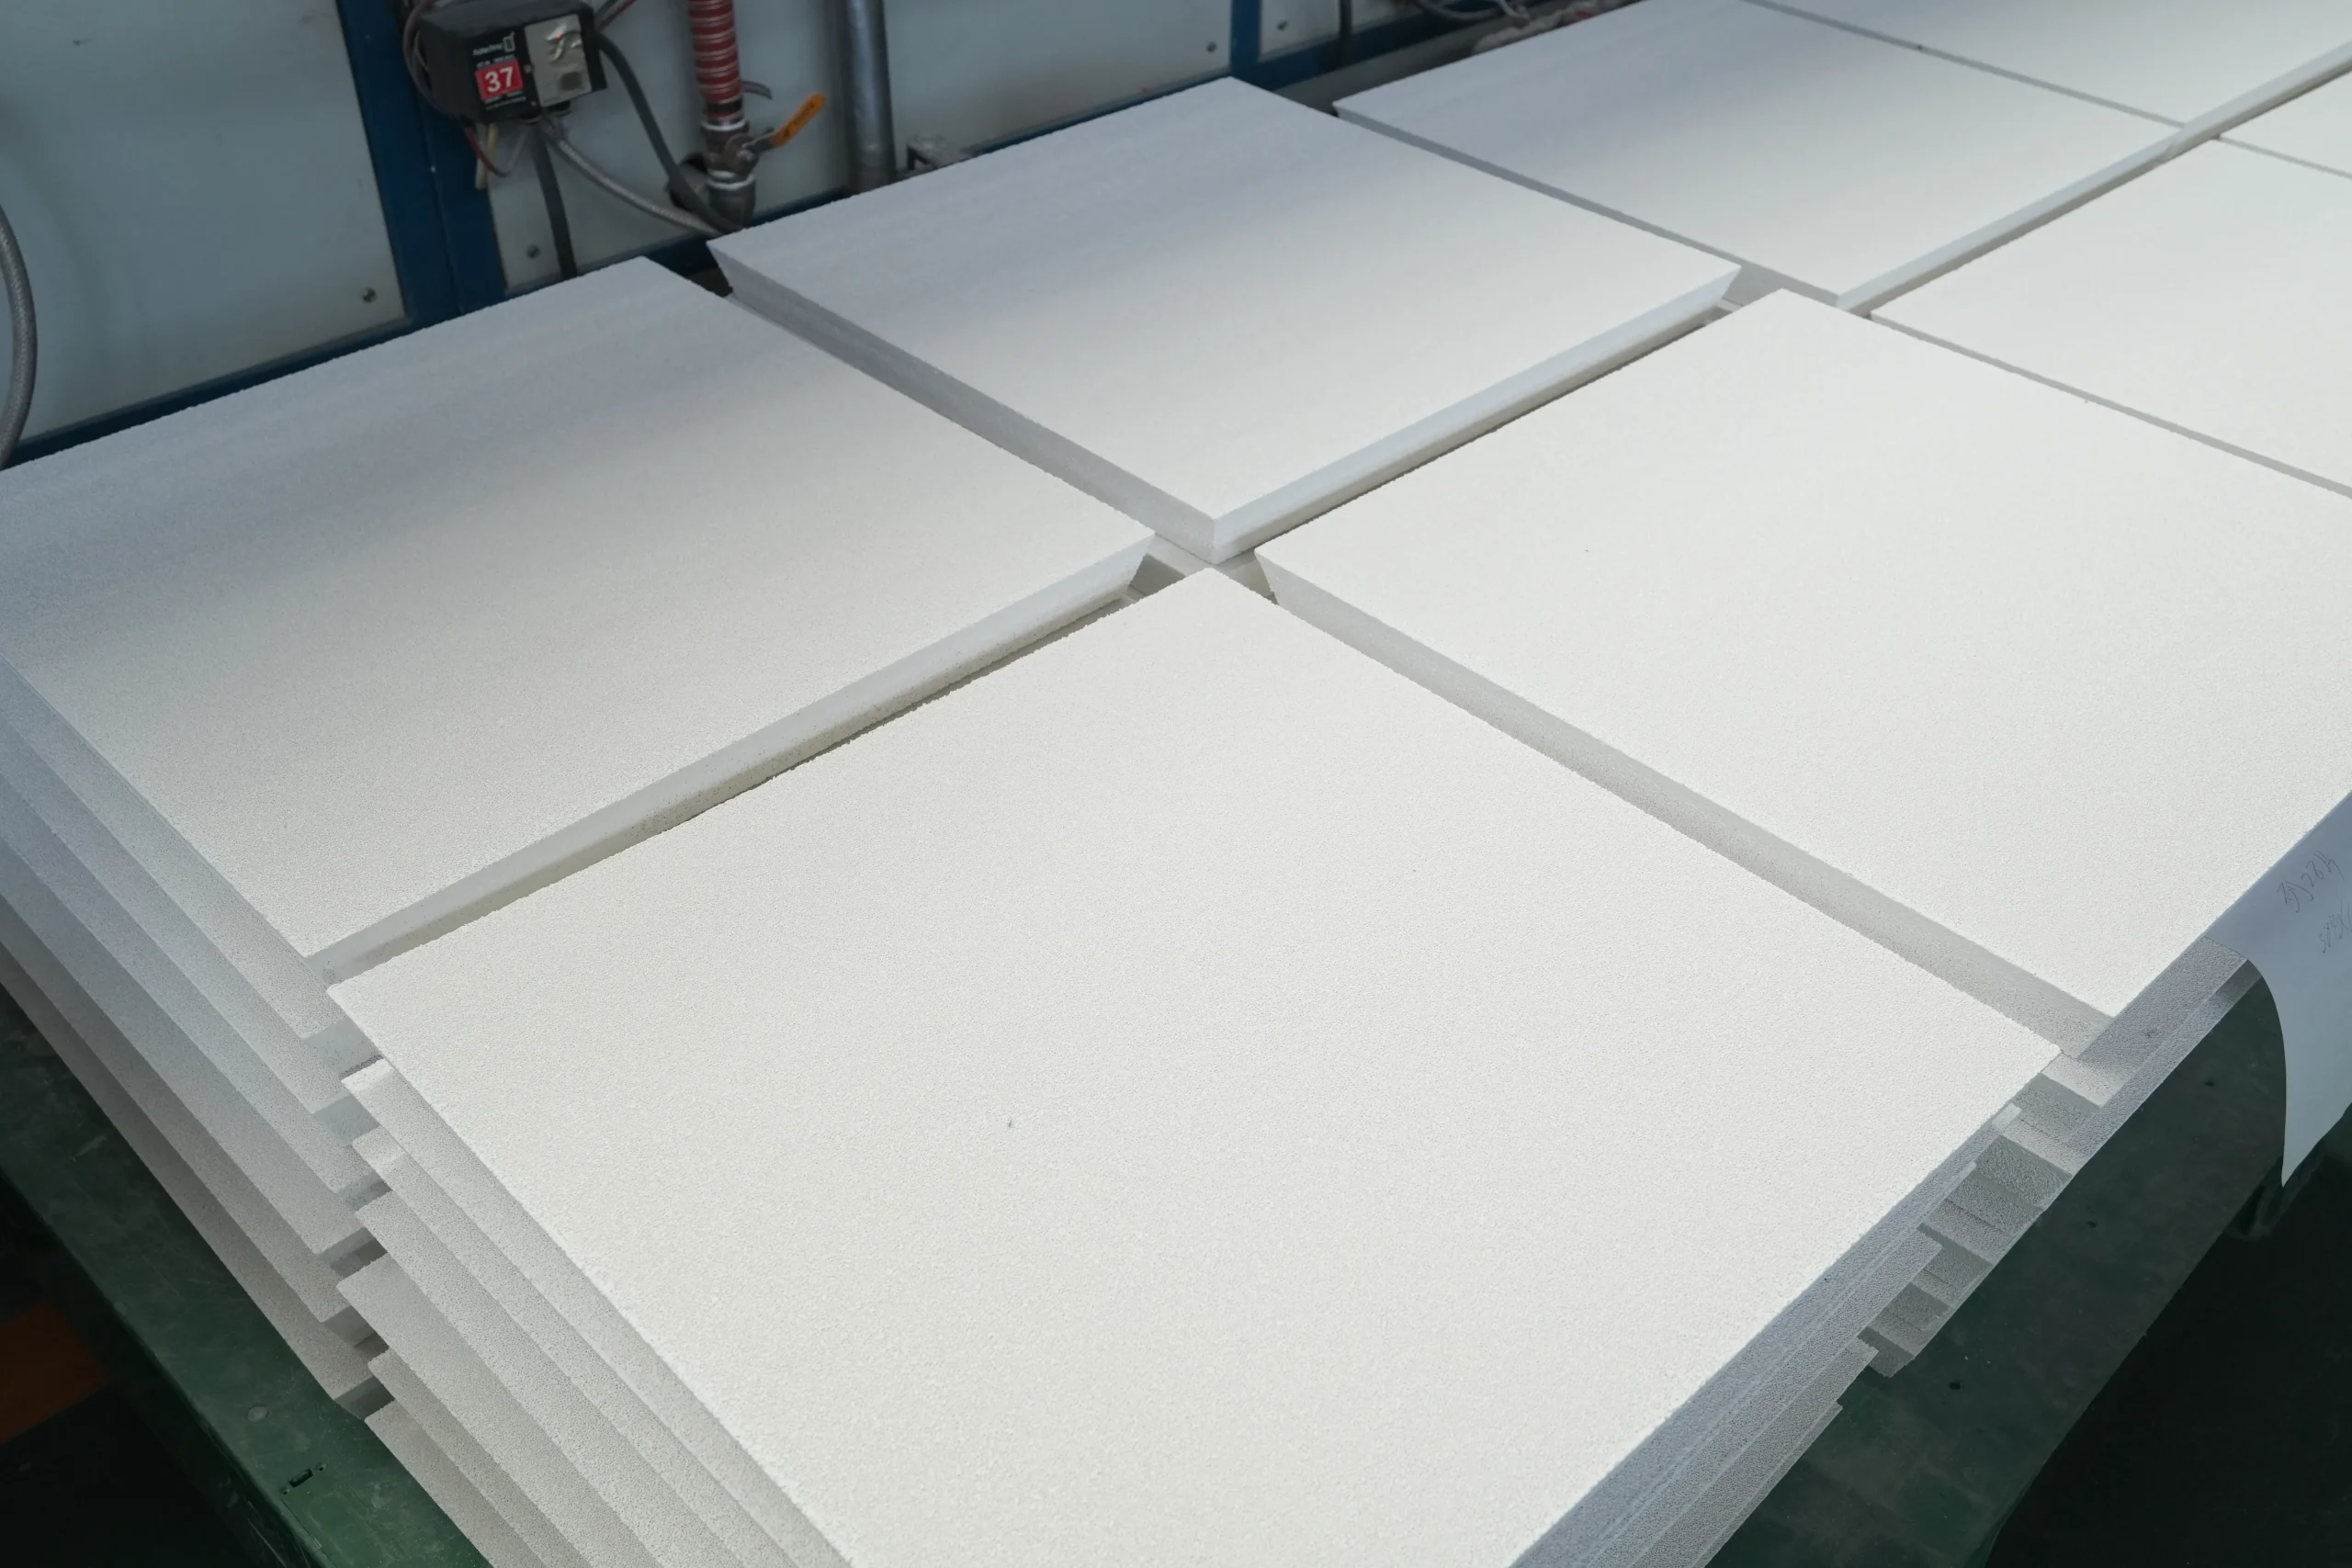
Фильтрация позволяет удалить неметаллические включения из расплавленного алюминия.
Керамические пенофильтры обычно устанавливаются перед литьевой машиной для повышения чистоты расплава.
К преимуществам относятся:
- Более чистый расплав алюминия
- Снижение количества дефектов литья
- Улучшенное качество поверхности
- Повышенная надежность продукции
Как сократить количество дефектов алюминиевых отливок в процессе производства?
Производители могут снизить количество дефектов в алюминиевых отливках, следуя нескольким ключевым рекомендациям:
1. Контроль содержания водорода
Регулярный контроль содержания водорода и эффективная дегазация помогают предотвратить появление пористости.
2. Улучшить фильтрацию расплава
Использование подходящих керамических пенофильтров позволяет уменьшить количество оксидных включений.
3. Поддерживать стабильную температуру литья
Стабильный контроль температуры способствует улучшению качества затвердевания.
4. Снизить турбулентность расплава
Бережная переноска металла сводит к минимуму образование оксидов.
5. Оптимизировать параметры литья
Правильная скорость литья и условия охлаждения способствуют повышению качества продукции.
Заключение
Дефекты литья алюминия могут существенно повлиять на качество продукции, эффективность производства и производственные затраты. Такие проблемы, как пористость, оксидные включения и трещины, часто связаны с качеством расплавленного алюминия и контролем процесса литья.
Надежный процесс обработки расплава, включающий дегазацию и фильтрацию алюминия, имеет решающее значение для производства более чистого алюминия и снижения количества дефектов литья.
Благодаря улучшению процесса удаления водорода, контролю включений и поддержанию стабильных условий литья производители алюминия могут получать заготовки, слябы и другую алюминиевую продукцию более высокого качества.
Часто задаваемые вопросы
1. What are the most common aluminum casting defects?
The most common aluminum casting defects include porosity, oxide inclusions, shrinkage defects, hot cracking, cold cracking, and surface imperfections. These defects are usually caused by poor molten aluminum quality, improper casting conditions, alloy issues, or insufficient process control.
2. What causes porosity in aluminum castings?
Porosity in aluminum castings is mainly caused by excessive dissolved hydrogen in molten aluminum. During solidification, hydrogen becomes less soluble and forms gas bubbles inside the metal, creating internal pores that can reduce mechanical strength and casting reliability.
3. How can hydrogen porosity in aluminum casting be prevented?
Hydrogen porosity can be reduced by effective aluminum degassing before casting. Rotary degassing systems use inert gases such as nitrogen or argon to remove dissolved hydrogen from molten aluminum and improve melt cleanliness.
4. What causes oxide inclusions in aluminum casting?
Oxide inclusions are mainly caused by oxidation during melting, improper slag removal, excessive melt turbulence, and poor molten metal handling. These non-metallic particles can reduce mechanical properties and create surface or internal defects.
5. How do ceramic foam filters help reduce aluminum casting defects?
Ceramic foam filters help reduce casting defects by removing oxide particles and non-metallic inclusions from molten aluminum before casting. Cleaner metal improves surface quality, reduces inclusion-related problems, and helps produce more consistent aluminum products.
6. Can aluminum degassing remove all casting defects?
No. Aluminum degassing mainly removes dissolved hydrogen and helps prevent gas porosity. Other defects, such as oxide inclusions, require filtration, while cracks and shrinkage defects also depend on alloy composition, casting design, and process control.
7. What is the difference between aluminum degassing and filtration?
Aluminum degassing removes dissolved hydrogen from molten aluminum to reduce gas porosity, while filtration removes solid impurities such as oxide films and non-metallic inclusions. Many aluminum producers combine both processes to achieve better melt quality.
8. How can aluminum manufacturers reduce casting defects?
Manufacturers can reduce aluminum casting defects by controlling hydrogen levels, improving melt filtration, maintaining stable casting temperatures, minimizing molten metal turbulence, and optimizing casting parameters such as speed and cooling conditions.
9. Why is molten aluminum cleanliness important for preventing casting defects?
Molten aluminum cleanliness directly affects final product quality. High levels of hydrogen and inclusions can cause porosity, cracks, poor surface finish, and reduced mechanical performance. Proper melt treatment helps maintain stable casting quality and reduce scrap rates.
10. What equipment is used to prevent aluminum casting defects?
Common equipment used to prevent aluminum casting defects includes rotary degassing systems, online degassing equipment, ceramic foam filters, and molten metal transfer systems. These technologies work together to remove hydrogen, control inclusions, and improve casting stability.
Старший инженер-технолог, специализирующийся на очистке алюминиевого расплава и оптимизации технологических процессов.
Основное внимание уделяется технологиям литья алюминия, обработке расплава и решениям по повышению качества, а также делится практическими рекомендациями по улучшению характеристик отливок и повышению эффективности производства.