تعد معالجة الألومنيوم المنصهر عملية معدنية خاضعة للرقابة تُستخدم لتثبيت حالة الألومنيوم المنصهر قبل الصب. ولا يقتصر الغرض منها على التنقية فحسب، بل يمتد إلى التخلص من ثلاثة عوامل غير مستقرة في المادة المنصهرة، وهي: الهيدروجين المذاب، والشوائب غير المعدنية، والاضطرابات غير المنضبطة في التدفق. وتحدد هذه العوامل بشكل مباشر ما إذا كانت عيوب الصب ستظهر في مراحل الإنتاج اللاحقة.
في الممارسة الصناعية، لا ترجع معظم عيوب الجودة إلى آلات الصب، بل إلى عدم الاستقرار الموجود أصلاً في المعدن المنصهر قبل بدء عملية التصلب.
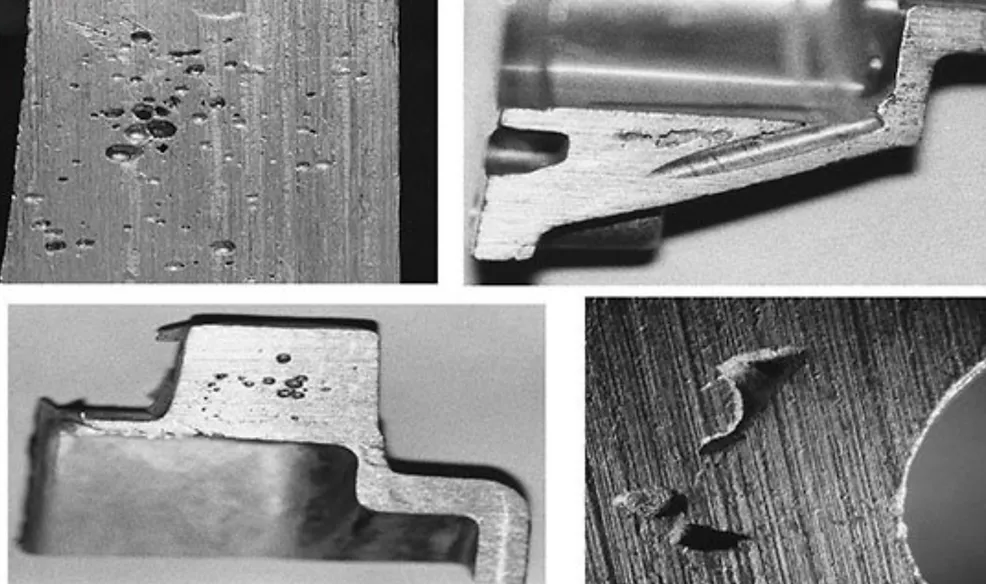
لماذا لا تزال عيوب الصب تحدث حتى عندما تكون معلمات الفرن والعملية مستقرة؟
في العديد من خطوط صب الألمنيوم، تظل درجة حرارة الفرن وتركيب السبائك وسرعة الصب ضمن الحدود المسموح بها، ومع ذلك لا تزال تظهر عيوب مثل المسامية والشوائب وتكوّن الفقاعات السطحية. وينبع هذا التناقض من سوء فهم مصدر نشوء هذه العيوب.
تقوم أنظمة التحكم في العمليات عادةً بمراقبة المتغيرات الثابتة (درجة الحرارة، معدل التدفق، زمن الدورة)، لكن تلوث المادة المنصهرة هو ظاهرة ديناميكية. أثناء نقل الألومنيوم المنصهر من الفرن إلى آلة الصب، يتعرض هذا الألومنيوم للهواء والأسطح المقاومة للحرارة. وفي هذه المرحلة، تهيمن آليتان غير مرئيتين على تكوين العيوب:
- امتصاص الهيدروجين من الرطوبة والاضطرابات
- تكوين طبقة أكسيد وانطوائها في المادة المنصهرة
لا تنعكس هذه الآليات في قراءات الفرن، لكنها تحدد الجودة الداخلية للمنتج النهائي.
الحل الهندسي
ولمعالجة هذه المشكلة، لا تعتمد أنظمة الصب الحديثة على التحكم في الفرن وحده. بل يتم تثبيت جودة المادة المنصهرة داخل قسم النقل والمعالجة الواقع بين فرن الصهر وآلة الصب.
هذه “المرحلة المتوسطة من الاستقرار” ليست جهازًا واحدًا، بل نظامًا متكاملًا يتألف من أجهزة متصلة بالإنترنت معدات إزالة الغازات, أنظمة الغسيل, ، و معدات الترشيح من النوع اللوحي.
في هذا القسم، يتم إزالة الهيدروجين بشكل فعال من خلال وحدات إزالة الغازات، ويتم تقليل تكوّن الأكاسيد إلى أدنى حد ممكن عن طريق الحفاظ على نظام تدفق مستقر ومنخفض الاضطراب، كما يتم التقاط الشوائب المتبقية من خلال الترشيح باستخدام الرغوة الخزفية قبل دخول المادة المنصهرة إلى مرحلة الصب.
لماذا تظهر عيوب المسامية المرتبطة بالهيدروجين بعد التصلب؟
الهيدروجين هو الغاز الوحيد الذي يتمتع بدرجة ذوبان كبيرة في الألومنيوم المنصهر. وأثناء عملية التصلب، تنخفض درجة الذوبان بشكل حاد، مما يدفع الهيدروجين إلى الخروج من المحلول. ويؤدي هذا الانتقال الطوري إلى ظهور فراغات ضغط داخلية، والتي تشكل المسامية.
المشكلة الأساسية لا تكمن في وجود الهيدروجين بحد ذاته، بل في تراكمه غير المنضبط خلال مراحل النقل.
يدخل الهيدروجين إلى المادة المنصهرة من:
- الرطوبة في المواد المستخدمة في الشحن
- التفاعلات التي تحدث في بطانة الفرن
- تفاعلات الأكسدة أثناء الاضطراب
- انحباس الهواء أثناء الصب
ونظرًا لأن الهيدروجين يتم امتصاصه وإطلاقه باستمرار، فإن تركيزه لا يظل مستقرًا أبدًا دون تدخل فعال.
الحل الهندسي
يتطلب التحكم في الهيدروجين إزالته قسريًّا قبل التصلب. ويتم تحقيق ذلك من خلال أنظمة إزالة الغازات الدوارة، حيث يتم توزيع فقاعات من الغاز الخامل في المادة المنصهرة. وينتشر الهيدروجين في هذه الفقاعات بسبب تدرجات التركيز، ثم يتم إزالته من النظام.
ومع ذلك، فإن الفعالية تعتمد على استقرار تشتت الفقاعات. فإذا كانت ظروف التدفق مضطربة، فإن اندماج الفقاعات يقلل من كفاءة نقل الكتلة. ولذلك، فإن أداء إزالة الغازات ليس مجرد مشكلة تتعلق بحقن الغاز فحسب، بل هو مشكلة تتعلق بالتحكم في ديناميكا الموائع.
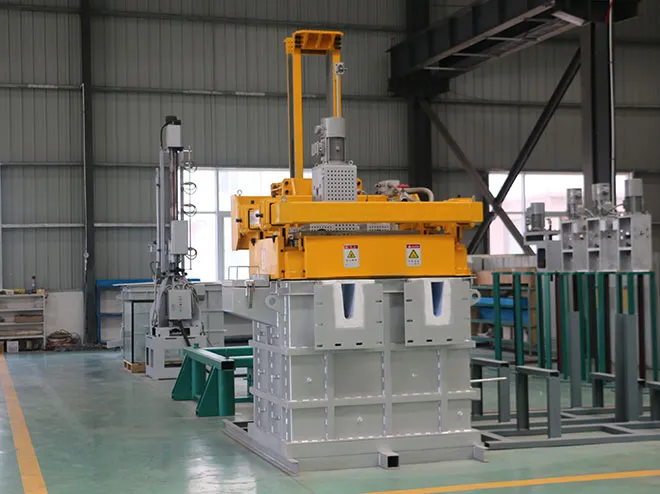
وعادةً ما يتم حل هذه المشكلة من خلال استخدام وحدات إزالة الغازات الدوارة عبر الإنترنت مُدمج في خط نقل المادة المنصهرة، حيث يضمن الحقن المتحكم فيه للغاز الخامل والتدفق الناتج عن الدوار توزيعًا متجانسًا للفقاعات، وانتشارًا مستمرًا للهيدروجين، وكفاءة مستقرة في إزالة الغازات في ظل ظروف الصب الفعلية.
لماذا تستمر شوائب الأكسيد في البقاء حتى بعد الترشيح؟
الشوائب الأكسيدية ليست مجرد ملوثات؛ بل هي عيوب هيكلية تتشكل أثناء الاضطراب. فعندما يتعرض الألومنيوم المنصهر للهواء، تتشكل طبقات أكسيدية على السطح فورًا. وفي ظل ظروف التدفق المضطرب، تنطوي هذه الطبقات داخل المادة المنصهرة، مما يؤدي إلى تكوين هياكل ثنائية الطبقة.
تُعد هذه التكوينات خطيرة بشكل خاص لأنها لا تُزال عن طريق الترسيب البسيط أو التصفية السطحية.
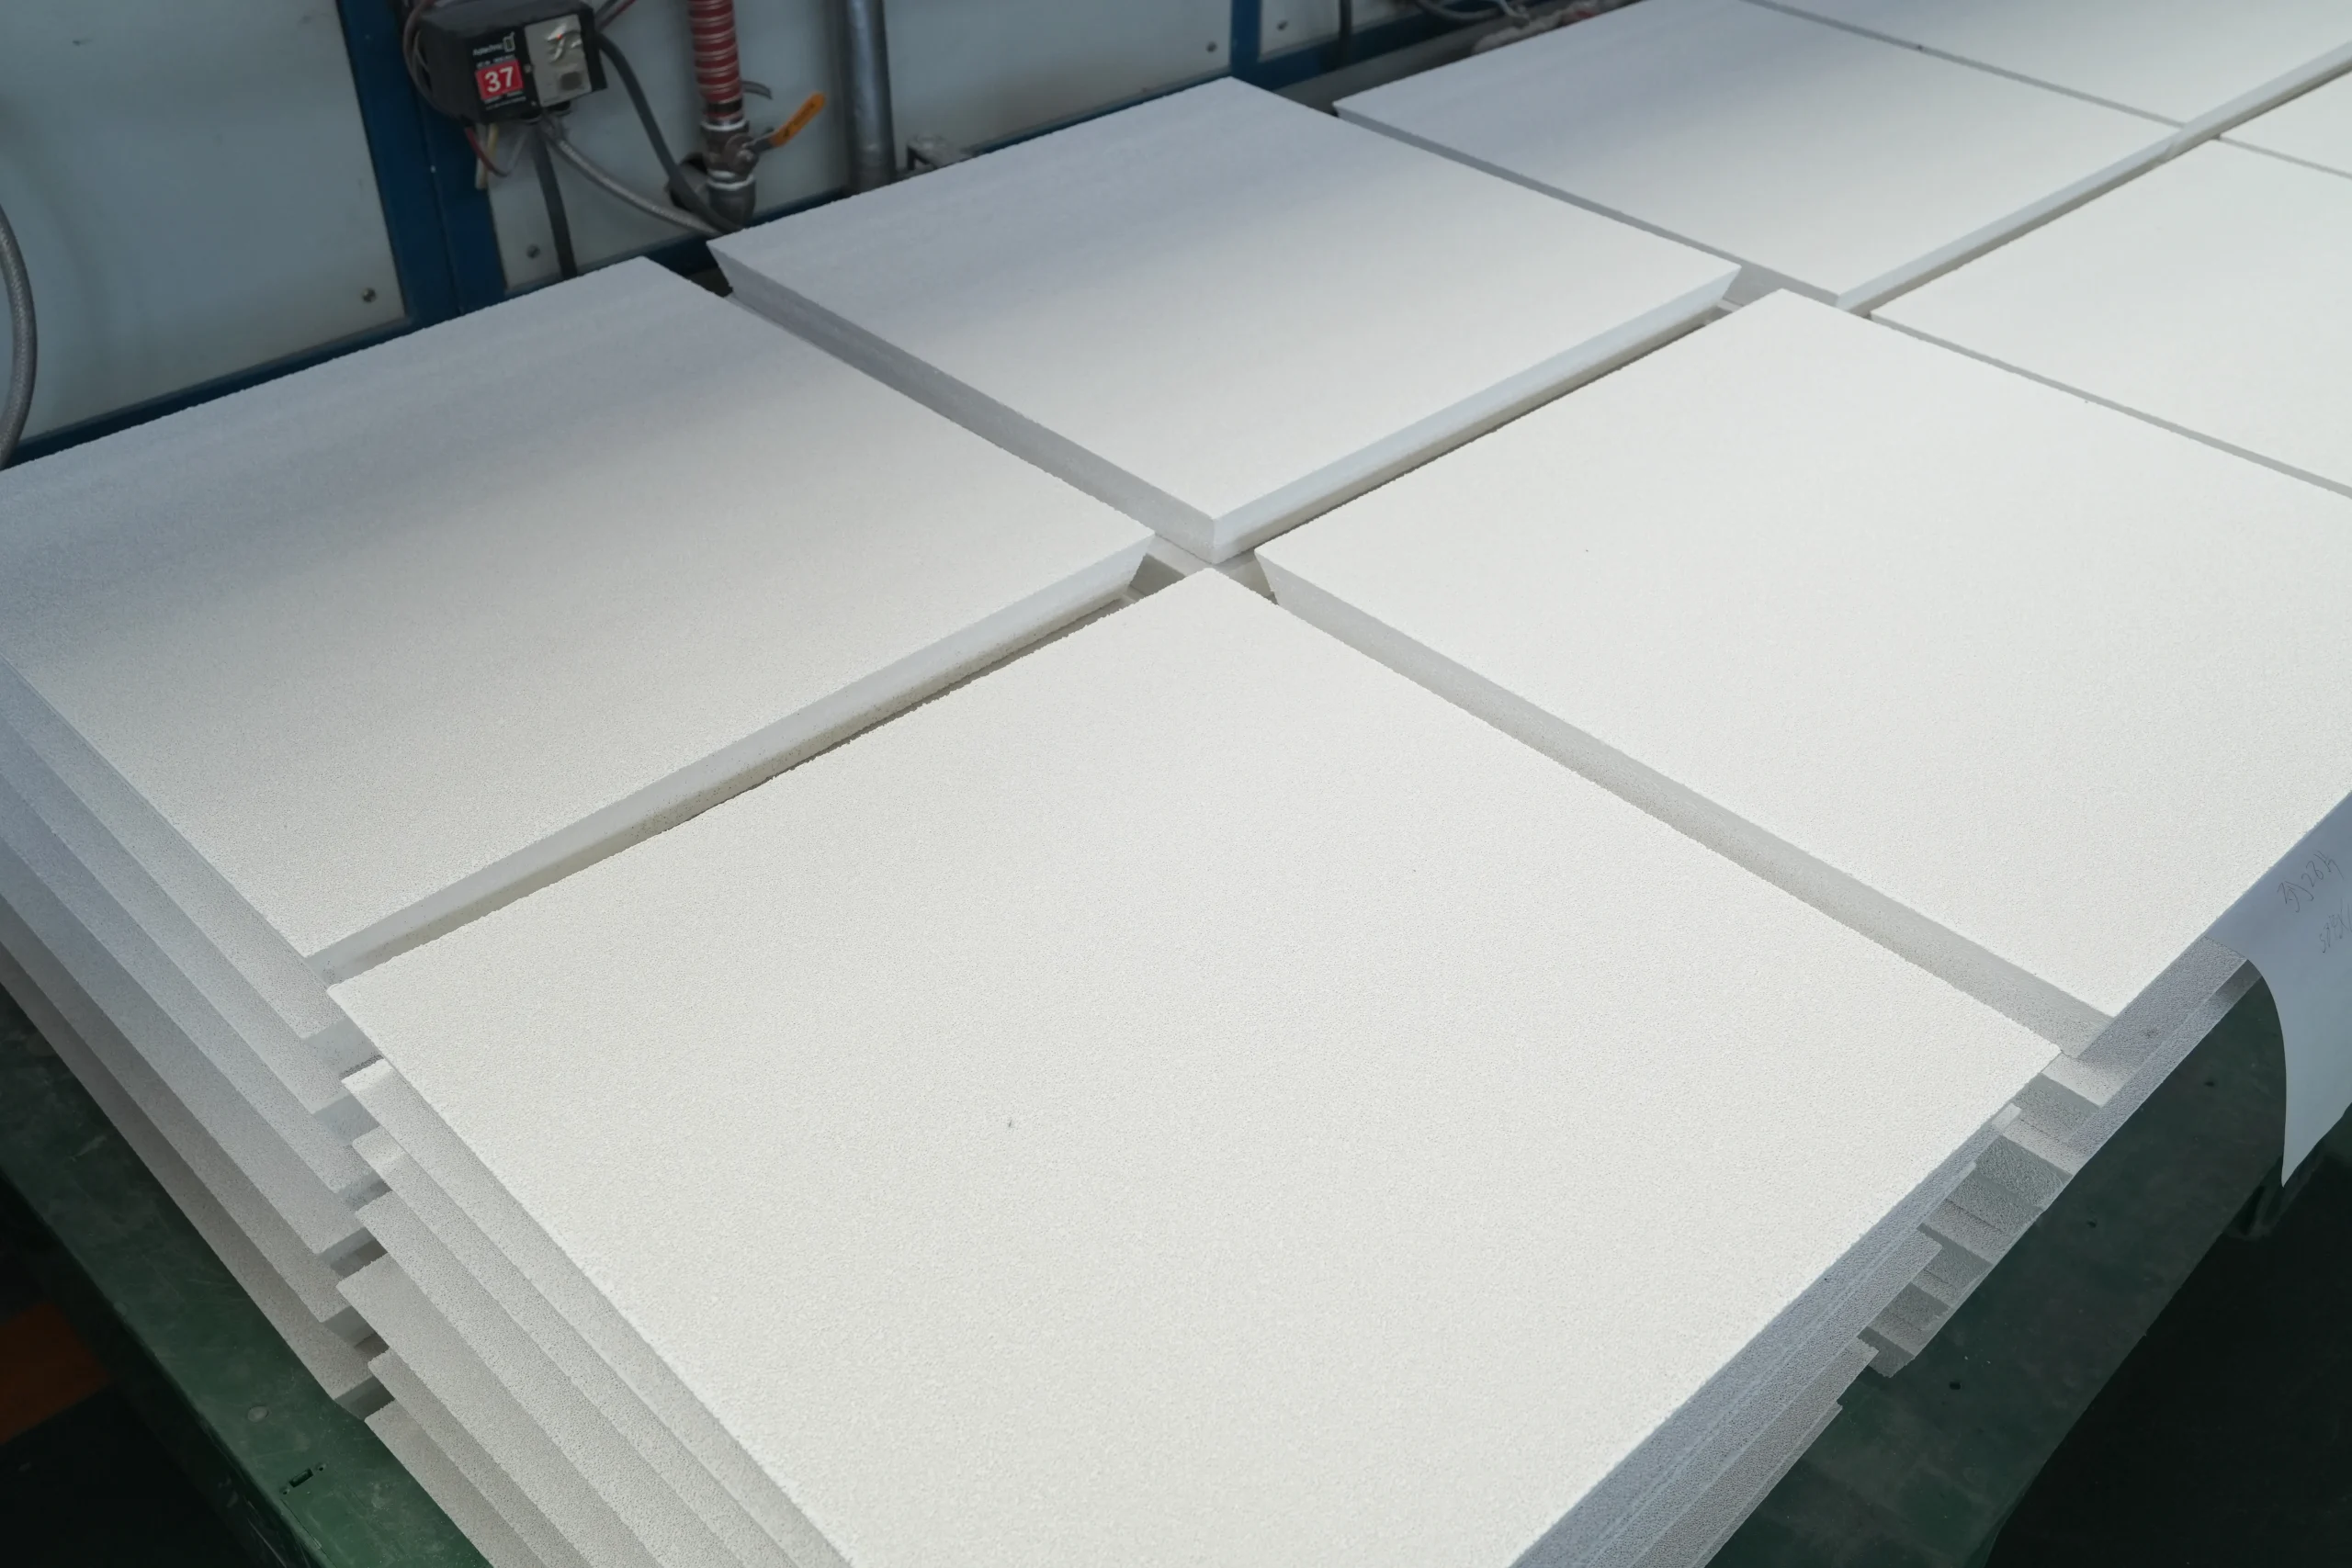
صُممت أنظمة الترشيح لالتقاط هذه الشوائب باستخدام هياكل من الرغوة الخزفية، حيث تؤدي تعرجات المسار إلى زيادة احتمالية التصادم بين الشوائب وجدران المرشح. ومع ذلك، فإن عملية الترشيح تعتمد بشكل كبير على استقرار التدفق في المرحلة السابقة.
إذا دخلت المادة المنصهرة إلى المرشح في ظل ظروف مضطربة، فقد تتفتت طبقات الأكسيد أو تتجاوز مسارات الترشيح تمامًا.
الحل الهندسي
تعتمد فعالية الترشيح بشكل أساسي على الحالة الهيدروديناميكية للألمنيوم المنصهر قبل وصوله إلى المرشح. ولذلك، لا ينصب التركيز الهندسي على وسيط الترشيح نفسه فحسب، بل على ضمان وجود نظام تدفق مستقر ومنخفض الاضطراب في الجزء العلوي من مرحلة الترشيح.
في أنظمة الصب العملية، يتم تحقيق ذلك من خلال دمج عمليات تهيئة التدفق والعزل الحراري في نظام نقل المادة المنصهرة، بحيث يدخل الألومنيوم المنصهر إلى مرشح الرغوة الخزفية في ظل ظروف تدفق طبقي مع الحد الأدنى من الاضطراب السطحي.
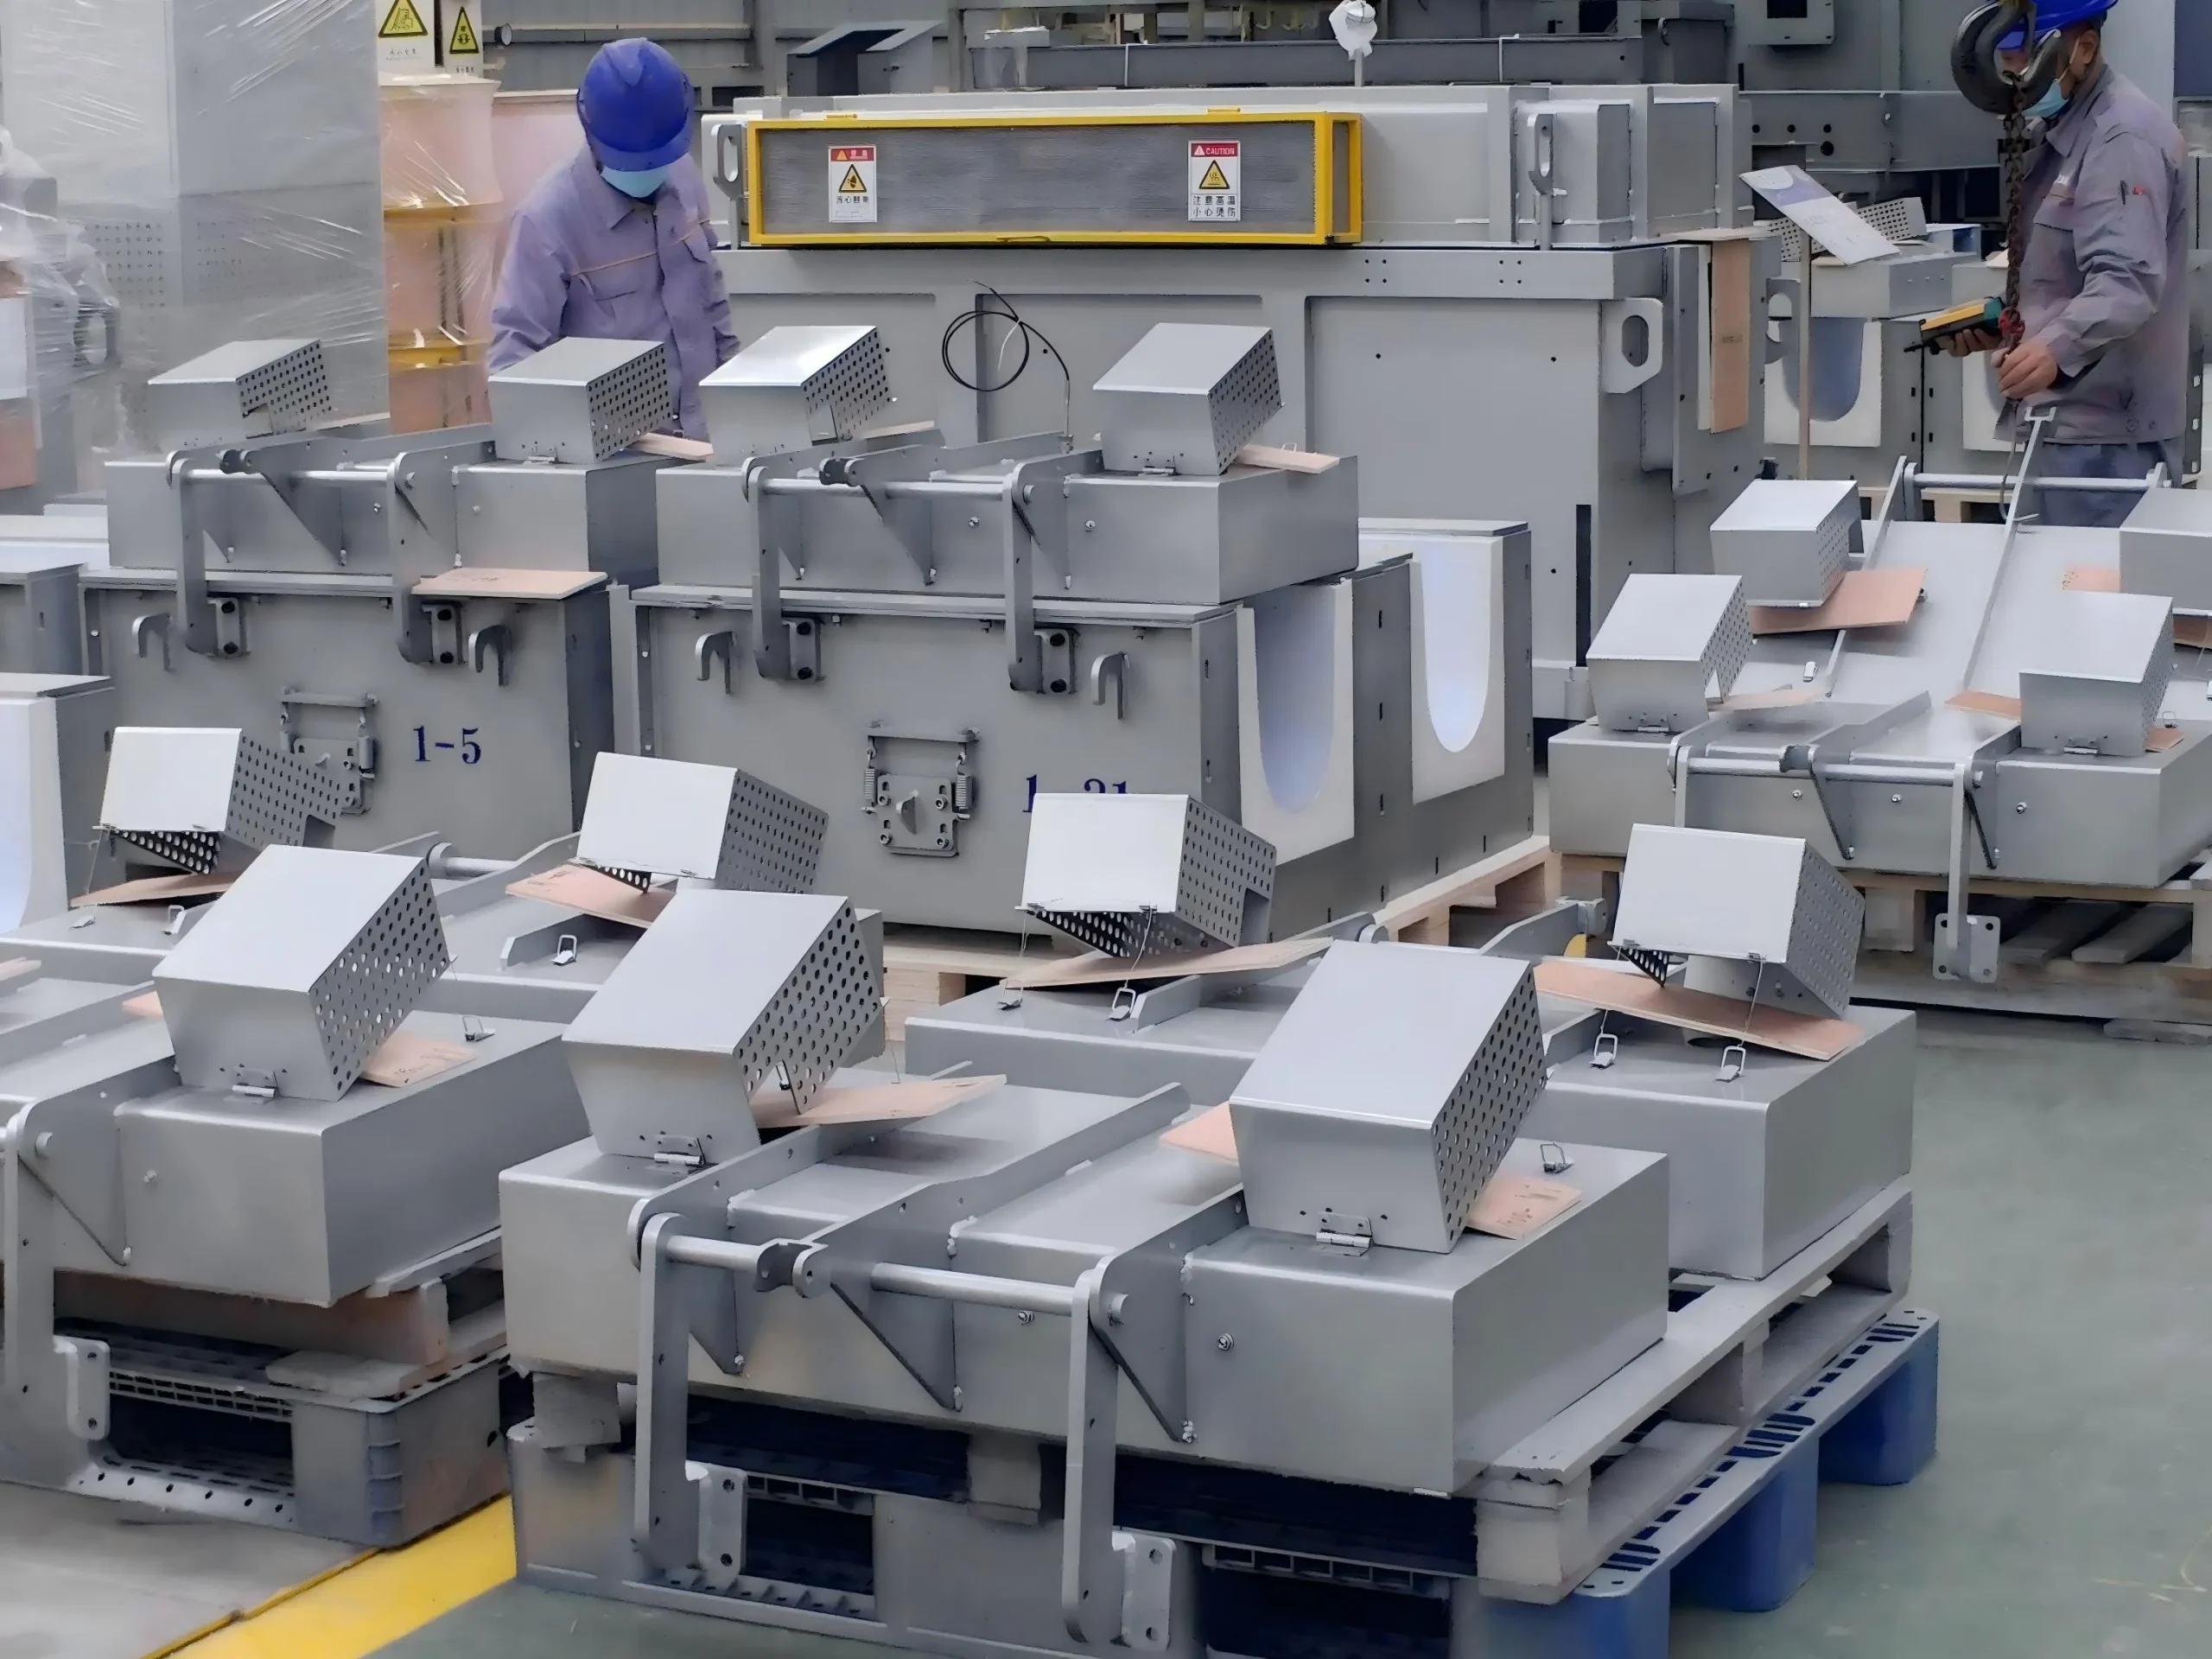
لماذا يُعتبر نقل المادة المنصهرة المرحلة الأكثر أهميةً، لكنها تُهمل في الوقت نفسه؟
يكون الألمنيوم المنصهر في غاية الهشاشة في المرحلة الواقعة بين الفرن وآلة الصب. فأي تعرض للهواء أو أي تغير مفاجئ في التدفق يؤدي إلى حدوث أكسدة واضطراب. وغالبًا ما تحدد هذه المرحلة ما إذا كانت جودة المادة المنصهرة في المراحل السابقة ستُحفظ أم ستُفقد.
هناك ثلاث آليات تهيمن على تكوين العيوب أثناء عملية النقل:
- أكسدة السطح الناتجة عن التعرض للهواء
- تشكل الدوامات الناتجة عن الاضطرابات
- انخفاض درجة الحرارة الذي يؤدي إلى تغيرات في اللزوجة
هذه الآثار تراكمية. فحتى لو كانت عمليات إزالة الغازات والترشيح فعالة، فإن سوء تصميم عملية النقل قد يؤدي إلى عودة ظهور العيوب.
الحل الهندسي
يجب أن تتحكم أنظمة نقل الذوبان في ثلاثة متغيرات في آن واحد:
- نمط التدفق (الطبقي مقابل المضطرب)
- الاستقرار الحراري (التحكم في التدرج الحراري)
- مدة التعرض (تقليل ملامسة الهواء إلى أدنى حد)
تُستخدم أنظمة القنوات المقاومة للحرارة والمعزولة للحفاظ على استقرار ظروف التدفق وتقليل فقدان الحرارة. وفي خطوط الصب المتكاملة،, نظام غسيل متكامل يُنظر إلى التصميم على أنه جزء من الرقابة المعدنية وليس من عملية النقل الميكانيكي.
كيف تؤثر معالجة الذوبان على عملية الصب بالتيار المستمر وجودة القضبان؟
في عملية الصب بالتيار المستمر، ولا سيما بالنسبة لقضبان الألومنيوم، تنتشر العيوب الداخلية على طول المنتج بأكمله. وهذا يجعل استقرار المادة المنصهرة أكثر أهمية بكثير من جودة السطح.
في عملية إنتاج القضبان، يمكن أن تؤدي حتى التقلبات الطفيفة في محتوى الهيدروجين أو توزيع الشوائب إلى:
- التشقق الطولي
- عيوب سطح البثق
- تقشر الجلد الناتج عن المعالجة الحرارية
- تباين الخصائص الميكانيكية
الحل الهندسي
بالنسبة لأنظمة الصب بالتيار المستمر، يجب أن تضمن معالجة المادة المنصهرة استقرارًا مستمرًا بدلاً من التصحيح على أساس الدُفعات. وهذا يتطلب ما يلي:
- التحكم المستمر في إزالة الغازات
- ترشيح مستقر في ظل تدفق ثابت
- التجانس الحراري أثناء عملية النقل
- تغذية القالب مع الحد الأدنى من الاضطراب
ولهذا السبب تعتمد خطوط الصب الحديثة التي تعمل بالتيار المستمر على أنظمة متكاملة لمعالجة المادة المنصهرة، حيث تتم مزامنة كل مرحلة مع سرعة الصب والظروف الحرارية.
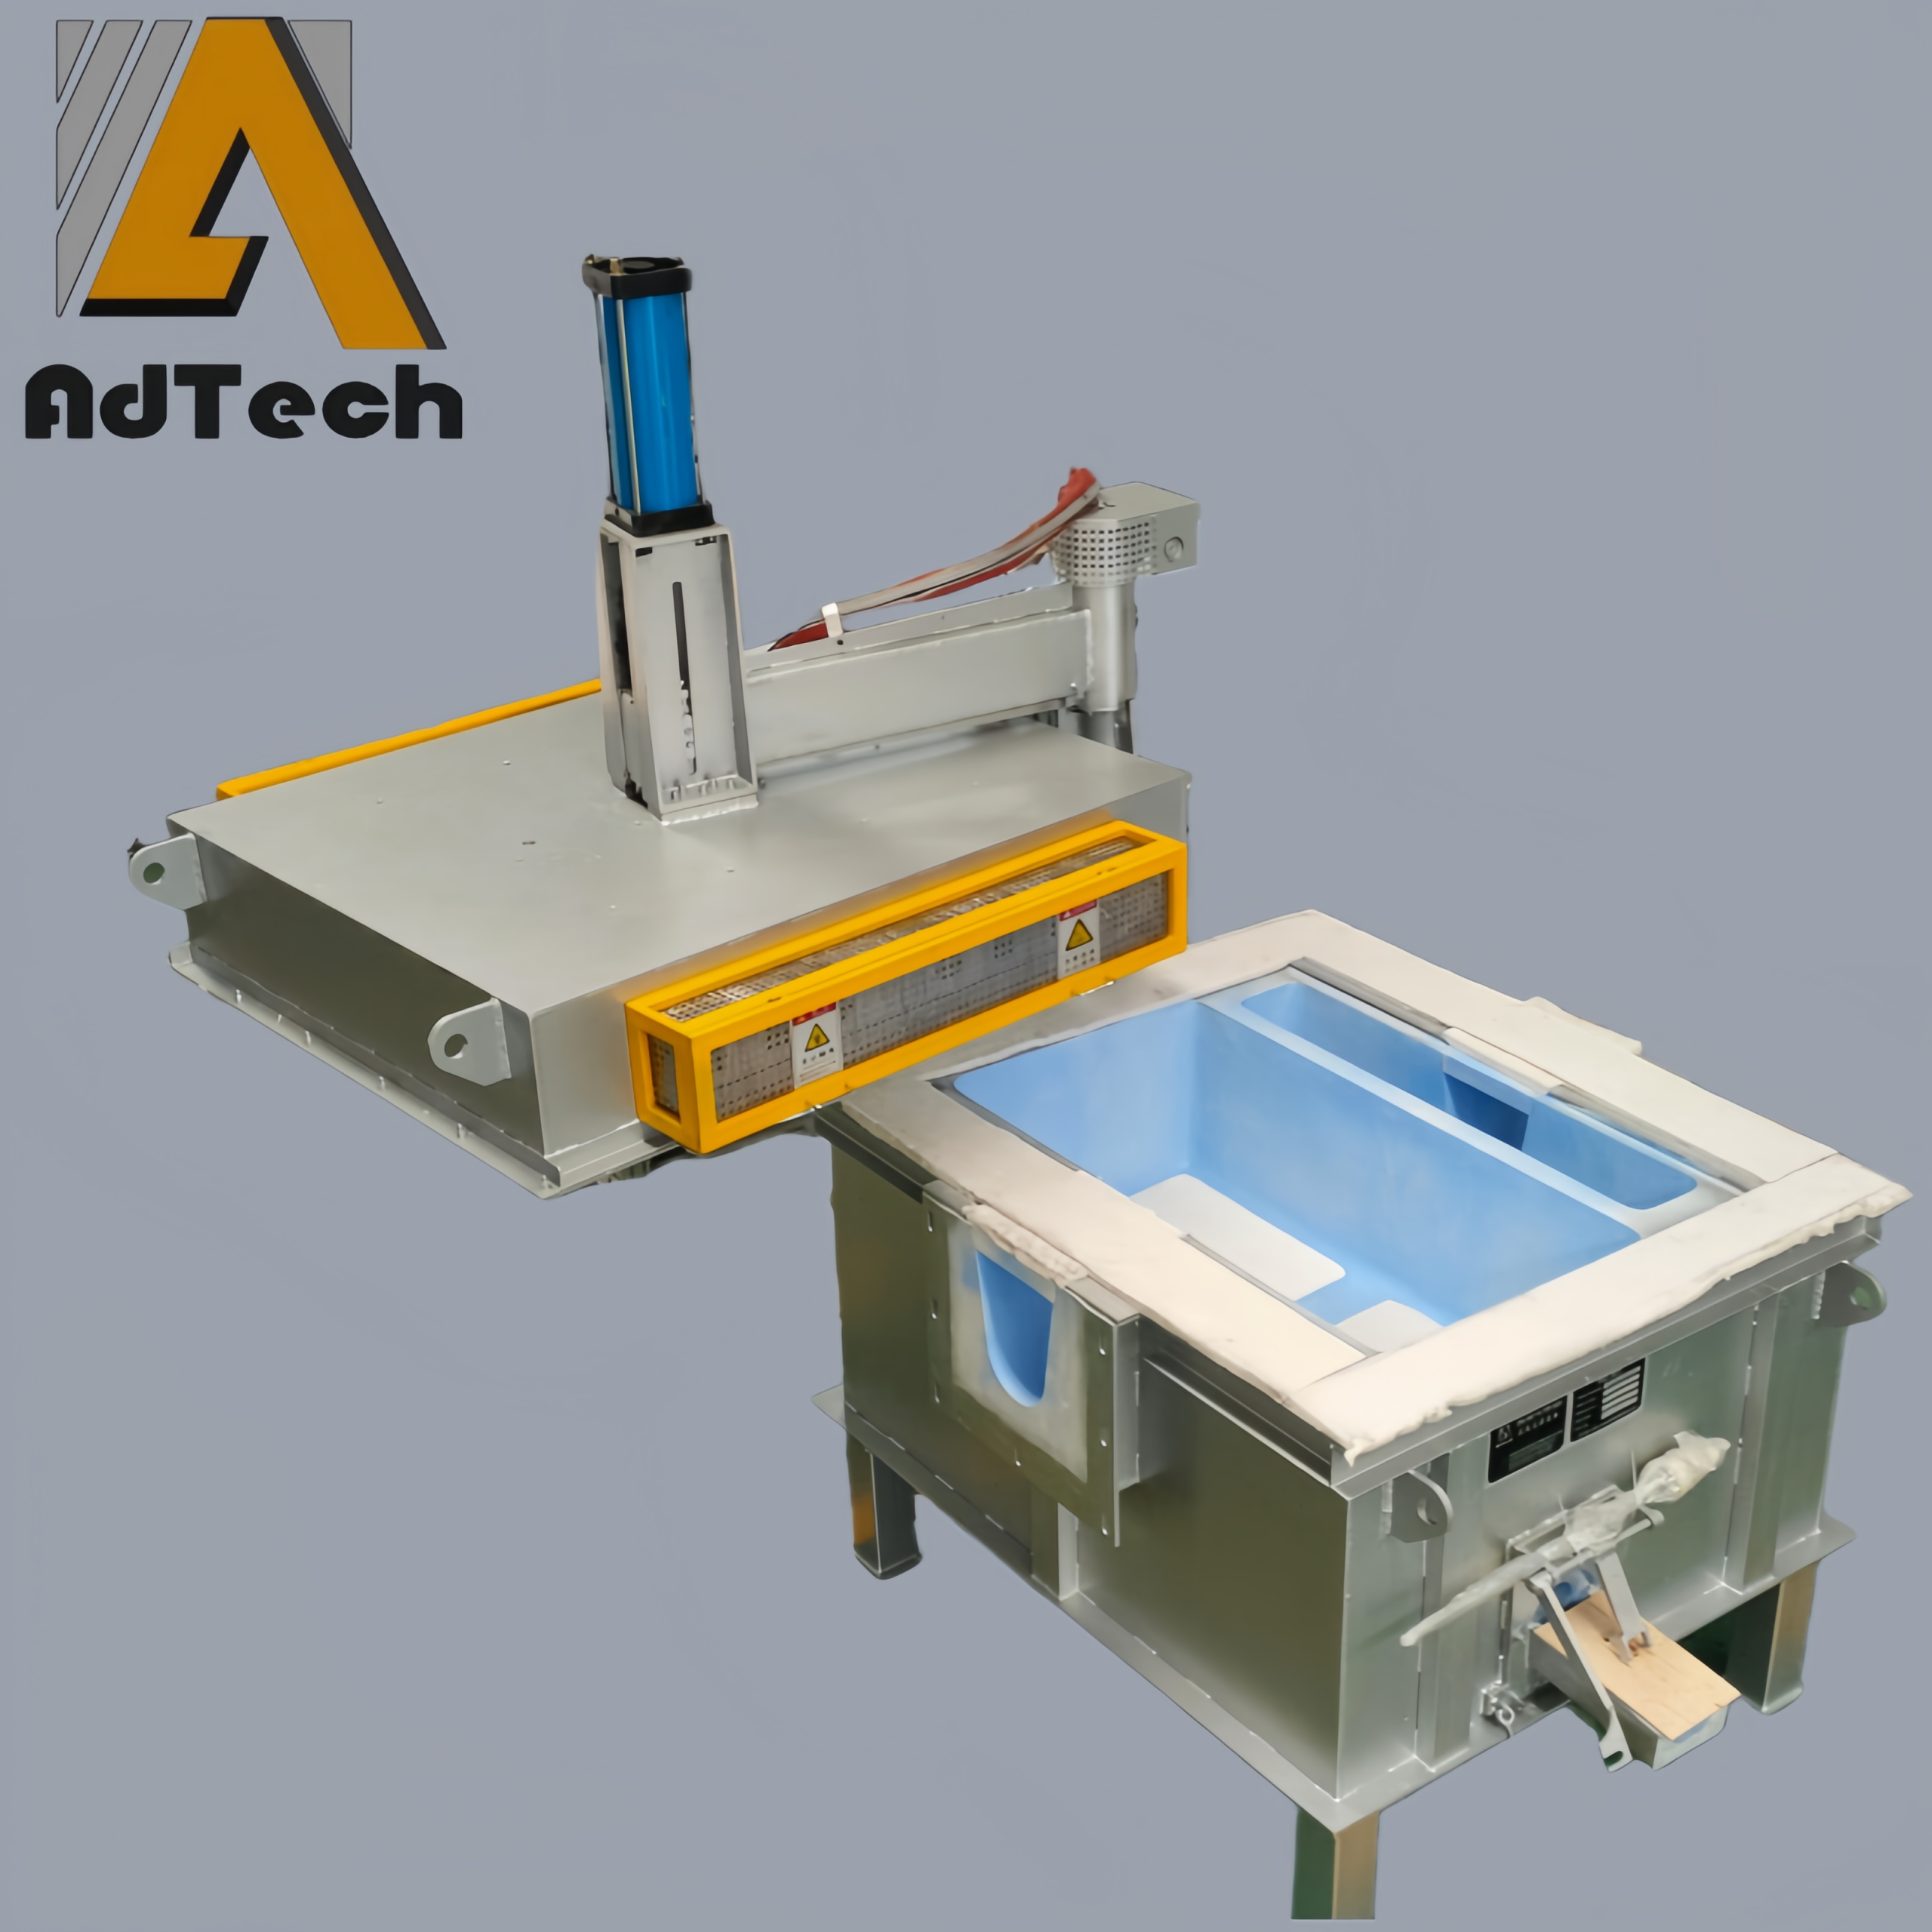
ما هي الوظيفة الفعلية لنظام المعالجة المتكامل للذوبان؟
لا يتعامل النظام المتكامل مع جودة الذوبان كعملية منفردة، بل كسلسلة خاضعة للرقابة من التحولات الفيزيائية:
- ينخفض محتوى الغاز أثناء عملية إزالة الغازات
- تتم إزالة الشوائب الصلبة أثناء عملية الترشيح
- يتم تصحيح عدم استقرار التدفق أثناء النقل
- يتم الحفاظ على استقرار التدرجات الحرارية طوال العملية
المبدأ الأساسي هو الترابط. فإذا فشلت أي مرحلة، فلن تتمكن المراحل اللاحقة من تعويض ذلك بشكل كامل. على سبيل المثال، لا يمكن لعملية الترشيح تصحيح العيوب الناتجة عن الاضطرابات، كما لا يمكن لعملية إزالة الغازات منع تكوّن الأكسيد في ظل ظروف نقل سيئة.
في التطبيقات الصناعية، مثل أنظمة معالجة الذوبان التي تنتجها شركة AdTech، صُممت هذه المراحل لتعمل كحلقة تحكم مستمرة بدلاً من أن تعمل كوحدات مستقلة.
الخلاصة: لماذا تُحدد معالجة الصهر جودة المسبوكات النهائية
تعتبر معالجة الألومنيوم المنصهر، في جوهرها، عملية للتحكم في الاستقرار على مستوى النظام. ويتمثل دورها في القضاء على عوامل عدم اليقين في الحالة المنصهرة قبل بدء عملية التصلب.
نادرًا ما تنتج عيوب الصب عن نقطة فشل واحدة. فهي نتيجة تراكمية لسلوك الغاز، وتكوّن الشوائب، وعدم استقرار التدفق أثناء عملية النقل.
لذلك، لا تتحدد جودة المنتج عند آلة الصب، بل تتحدد بمدى فعالية تثبيت المادة المنصهرة قبل وصولها إلى القالب.
مهندس عمليات أول متخصص في تنقية معدن الألومنيوم المنصهر وتحسين العمليات.
تركز على تقنيات صب الألومنيوم، ومعالجة المعادن المنصهرة، وحلول تحسين الجودة، وتقدم رؤى عملية حول تحسين أداء الصب وكفاءة الإنتاج.