Le traitement de la masse d'aluminium fondu est un procédé métallurgique contrôlé utilisé pour stabiliser l'aluminium fondu avant la coulée. Son objectif n'est pas simplement la purification, mais l'élimination de trois facteurs d'instabilité présents dans la masse fondue : l'hydrogène dissous, les inclusions non métalliques et les turbulences incontrôlées du flux. Ces facteurs déterminent directement l'apparition ou non de défauts de coulée en aval de la production.
Dans la pratique industrielle, la plupart des défauts de qualité ne sont pas dus aux machines de coulée, mais à une instabilité déjà présente dans le métal en fusion avant le début de la solidification.
Pourquoi des défauts de coulée apparaissent-ils encore alors même que les paramètres du four et du procédé sont stables ?
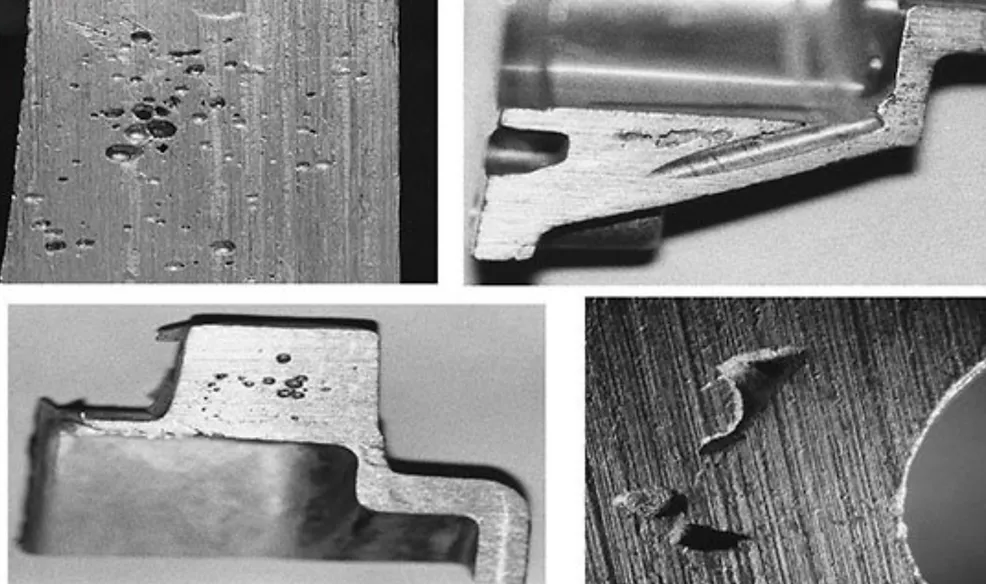
Sur de nombreuses lignes de coulée d'aluminium, la température du four, la composition de l'alliage et la vitesse de coulée restent dans les limites de contrôle, mais des défauts tels que la porosité, les inclusions et la formation de cloques en surface apparaissent néanmoins. Cette contradiction résulte d'une mauvaise compréhension de l'origine de ces défauts.
Les systèmes de contrôle des processus surveillent généralement des variables statiques (température, débit, durée du cycle), mais la contamination de la masse fondue est un phénomène dynamique. Lors du transfert du four vers la machine de coulée, l'aluminium fondu est exposé à l'air et aux surfaces réfractaires. À ce stade, deux mécanismes invisibles jouent un rôle prépondérant dans la formation des défauts :
- Absorption d'hydrogène due à l'humidité et à la turbulence
- Formation d'un film d'oxyde et son incorporation dans la masse fondue
Ces mécanismes n'apparaissent pas dans les mesures effectuées dans le four, mais ils déterminent la qualité interne du produit final.
Solution technique
Pour remédier à ce problème, les systèmes de coulée modernes ne reposent pas uniquement sur le contrôle du four. La qualité de la masse fondue est en effet stabilisée au sein de la section de transfert et de traitement située entre le four de fusion et la machine de coulée.
Cette “ phase de stabilisation intermédiaire ” n’est pas un dispositif unique, mais un système intégré composé de modules en ligne équipement de dégazage, systèmes de lavage, et équipement de filtration à plaques.
Dans cette section, l'hydrogène est activement éliminé par des unités de dégazage, la formation d'oxydes est réduite au minimum grâce au maintien d'un régime d'écoulement stable et à faible turbulence, et les inclusions résiduelles sont retenues par une filtration sur mousse céramique avant que la masse fondue n'atteigne l'étape de coulée.
Pourquoi des défauts de porosité liés à l'hydrogène apparaissent-ils après la solidification ?
L'hydrogène est le seul gaz présentant une solubilité significative dans l'aluminium fondu. Lors de la solidification, cette solubilité diminue fortement, ce qui provoque l'expulsion de l'hydrogène hors de la solution. Cette transition de phase engendre des vides dus à la pression interne, qui sont à l'origine de la porosité.
Le problème crucial n'est pas la présence d'hydrogène en soi, mais son accumulation incontrôlée pendant les phases de transfert.
L'hydrogène pénètre dans la masse fondue à partir de :
- Teneur en humidité des matériaux de charge
- Réactions au niveau du revêtement du four
- Réactions d'oxydation en présence de turbulences
- Présence d'air emprisonné lors du coulage
Comme l'hydrogène est continuellement absorbé et libéré, sa concentration n'est jamais stable sans un contrôle actif.
Solution technique
Le contrôle de l'hydrogène nécessite son élimination forcée avant la solidification. Cela s'effectue à l'aide de systèmes de dégazage rotatifs, dans lesquels des bulles de gaz inerte sont dispersées dans la masse fondue. L'hydrogène se diffuse dans ces bulles sous l'effet des gradients de concentration et est ainsi éliminé du système.
Toutefois, l'efficacité dépend de la stabilité de la dispersion des bulles. Si les conditions d'écoulement sont turbulentes, la coalescence des bulles réduit l'efficacité du transfert de masse. Par conséquent, les performances de dégazage ne relèvent pas uniquement de l'injection de gaz, mais aussi du contrôle de la dynamique des fluides.
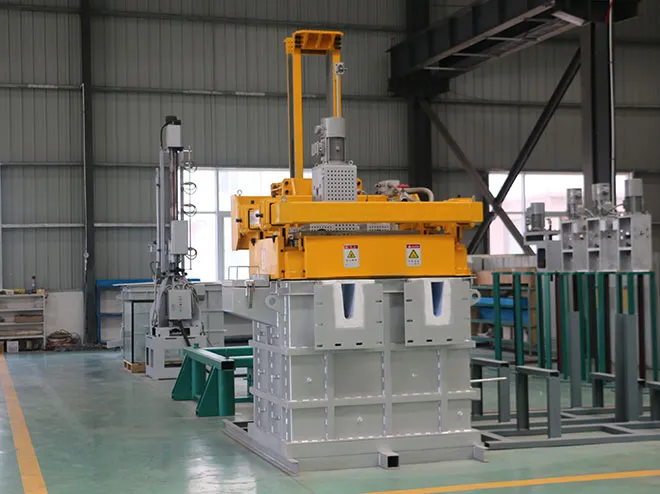
Ce problème est généralement résolu en utilisant unités de dégazage rotatives en ligne intégré à la ligne de transfert de la masse fondue, où l'injection contrôlée de gaz inerte et l'écoulement induit par le rotor garantissent une répartition homogène des bulles, une diffusion continue de l'hydrogène et un rendement de dégazage stable dans des conditions réelles de coulée.
Pourquoi les inclusions d'oxyde persistent-elles même après filtration ?
Les inclusions d'oxyde ne sont pas de simples impuretés ; il s'agit de défauts structurels qui se forment lors de la turbulence. Lorsque l'aluminium fondu est exposé à l'air, des films d'oxyde se forment instantanément à sa surface. Dans des conditions d'écoulement turbulent, ces films sont entraînés dans la masse fondue, créant ainsi des structures à double film.
Ces structures sont particulièrement dangereuses car elles ne sont pas éliminées par un simple décantement ou une décantation superficielle.
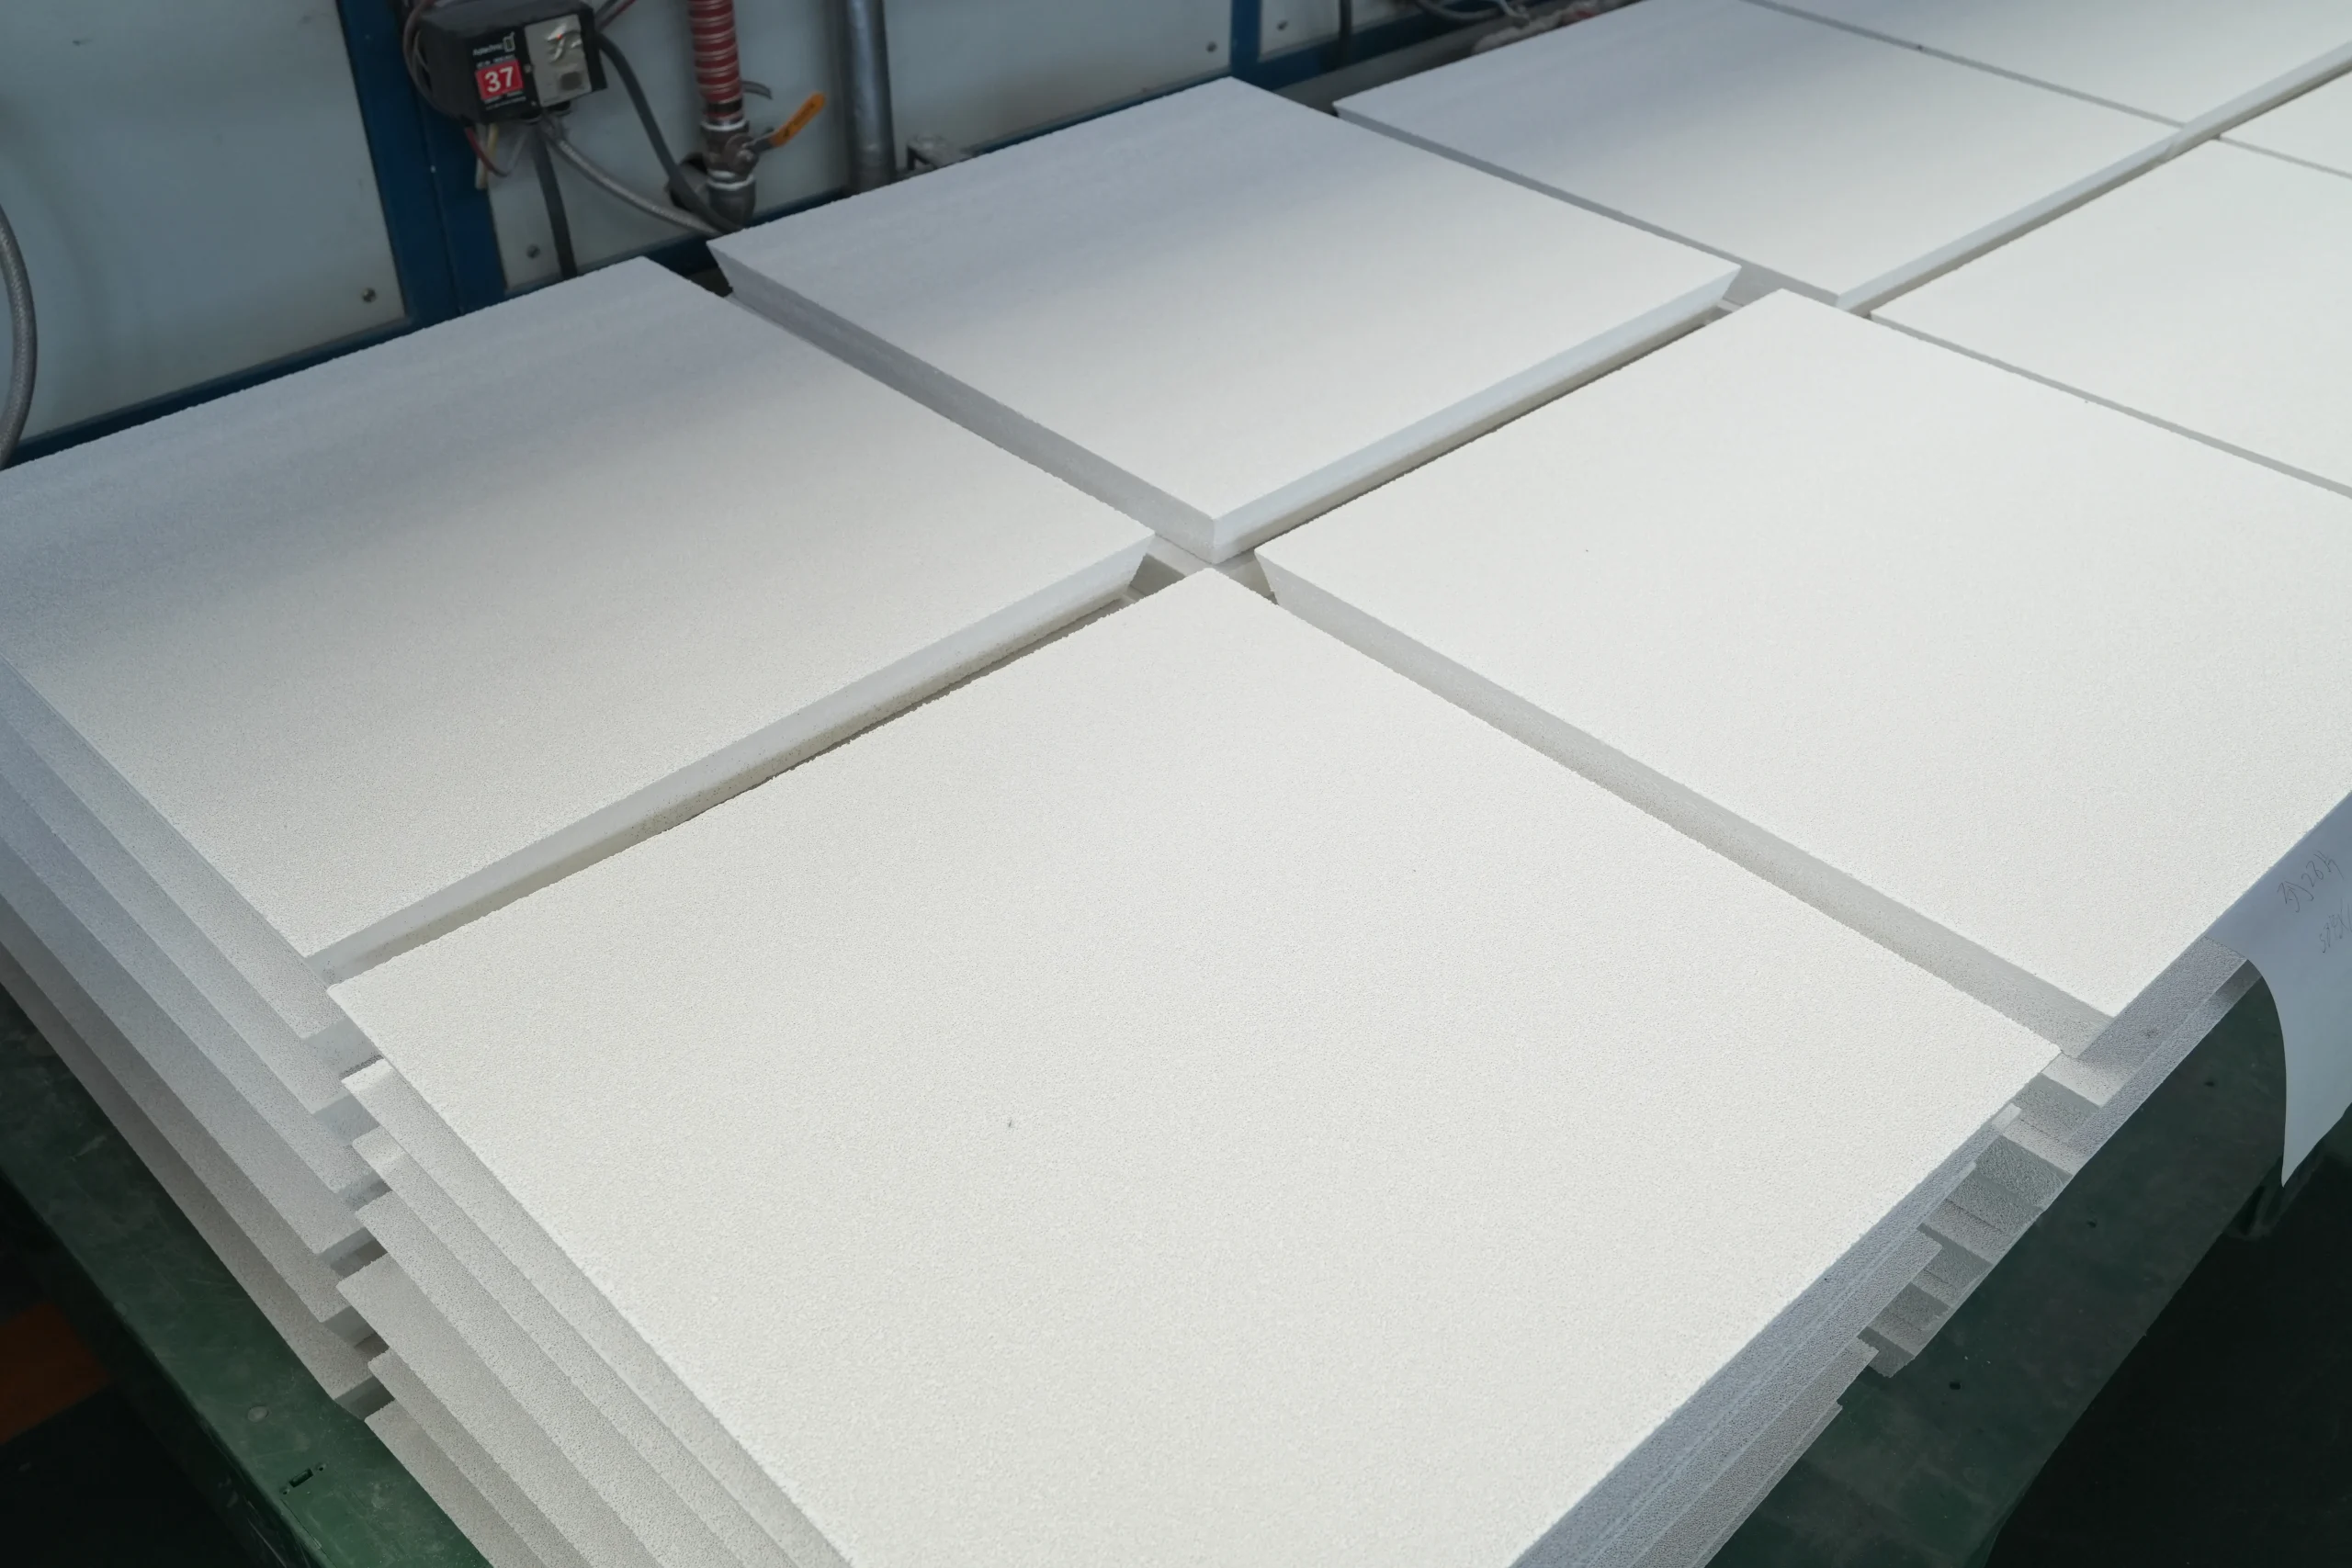
Les systèmes de filtration sont conçus pour retenir ces inclusions à l'aide de structures en mousse céramique, où la tortuosité de l'écoulement augmente la probabilité de collision entre les inclusions et les parois du filtre. Cependant, l'efficacité de la filtration dépend fortement de la stabilité de l'écoulement en amont.
Si le métal en fusion pénètre dans le filtre dans des conditions de turbulence, les films d'oxyde peuvent se fragmenter ou contourner complètement les voies de filtration.
Solution technique
L'efficacité de la filtration dépend essentiellement des conditions hydrodynamiques de l'aluminium fondu avant qu'il n'atteigne le filtre. Par conséquent, les ingénieurs ne se concentrent pas uniquement sur le média filtrant lui-même, mais s'attachent également à garantir un régime d'écoulement stable et à faible turbulence en amont de l'étape de filtration.
Dans les systèmes de coulée pratiques, cela est rendu possible grâce à l'intégration d'un dispositif de conditionnement du flux et d'une isolation thermique dans le système de transfert de la masse fondue, de sorte que l'aluminium fondu pénètre dans le filtre en mousse céramique dans des conditions d'écoulement laminaire, avec une perturbation minimale de la surface.
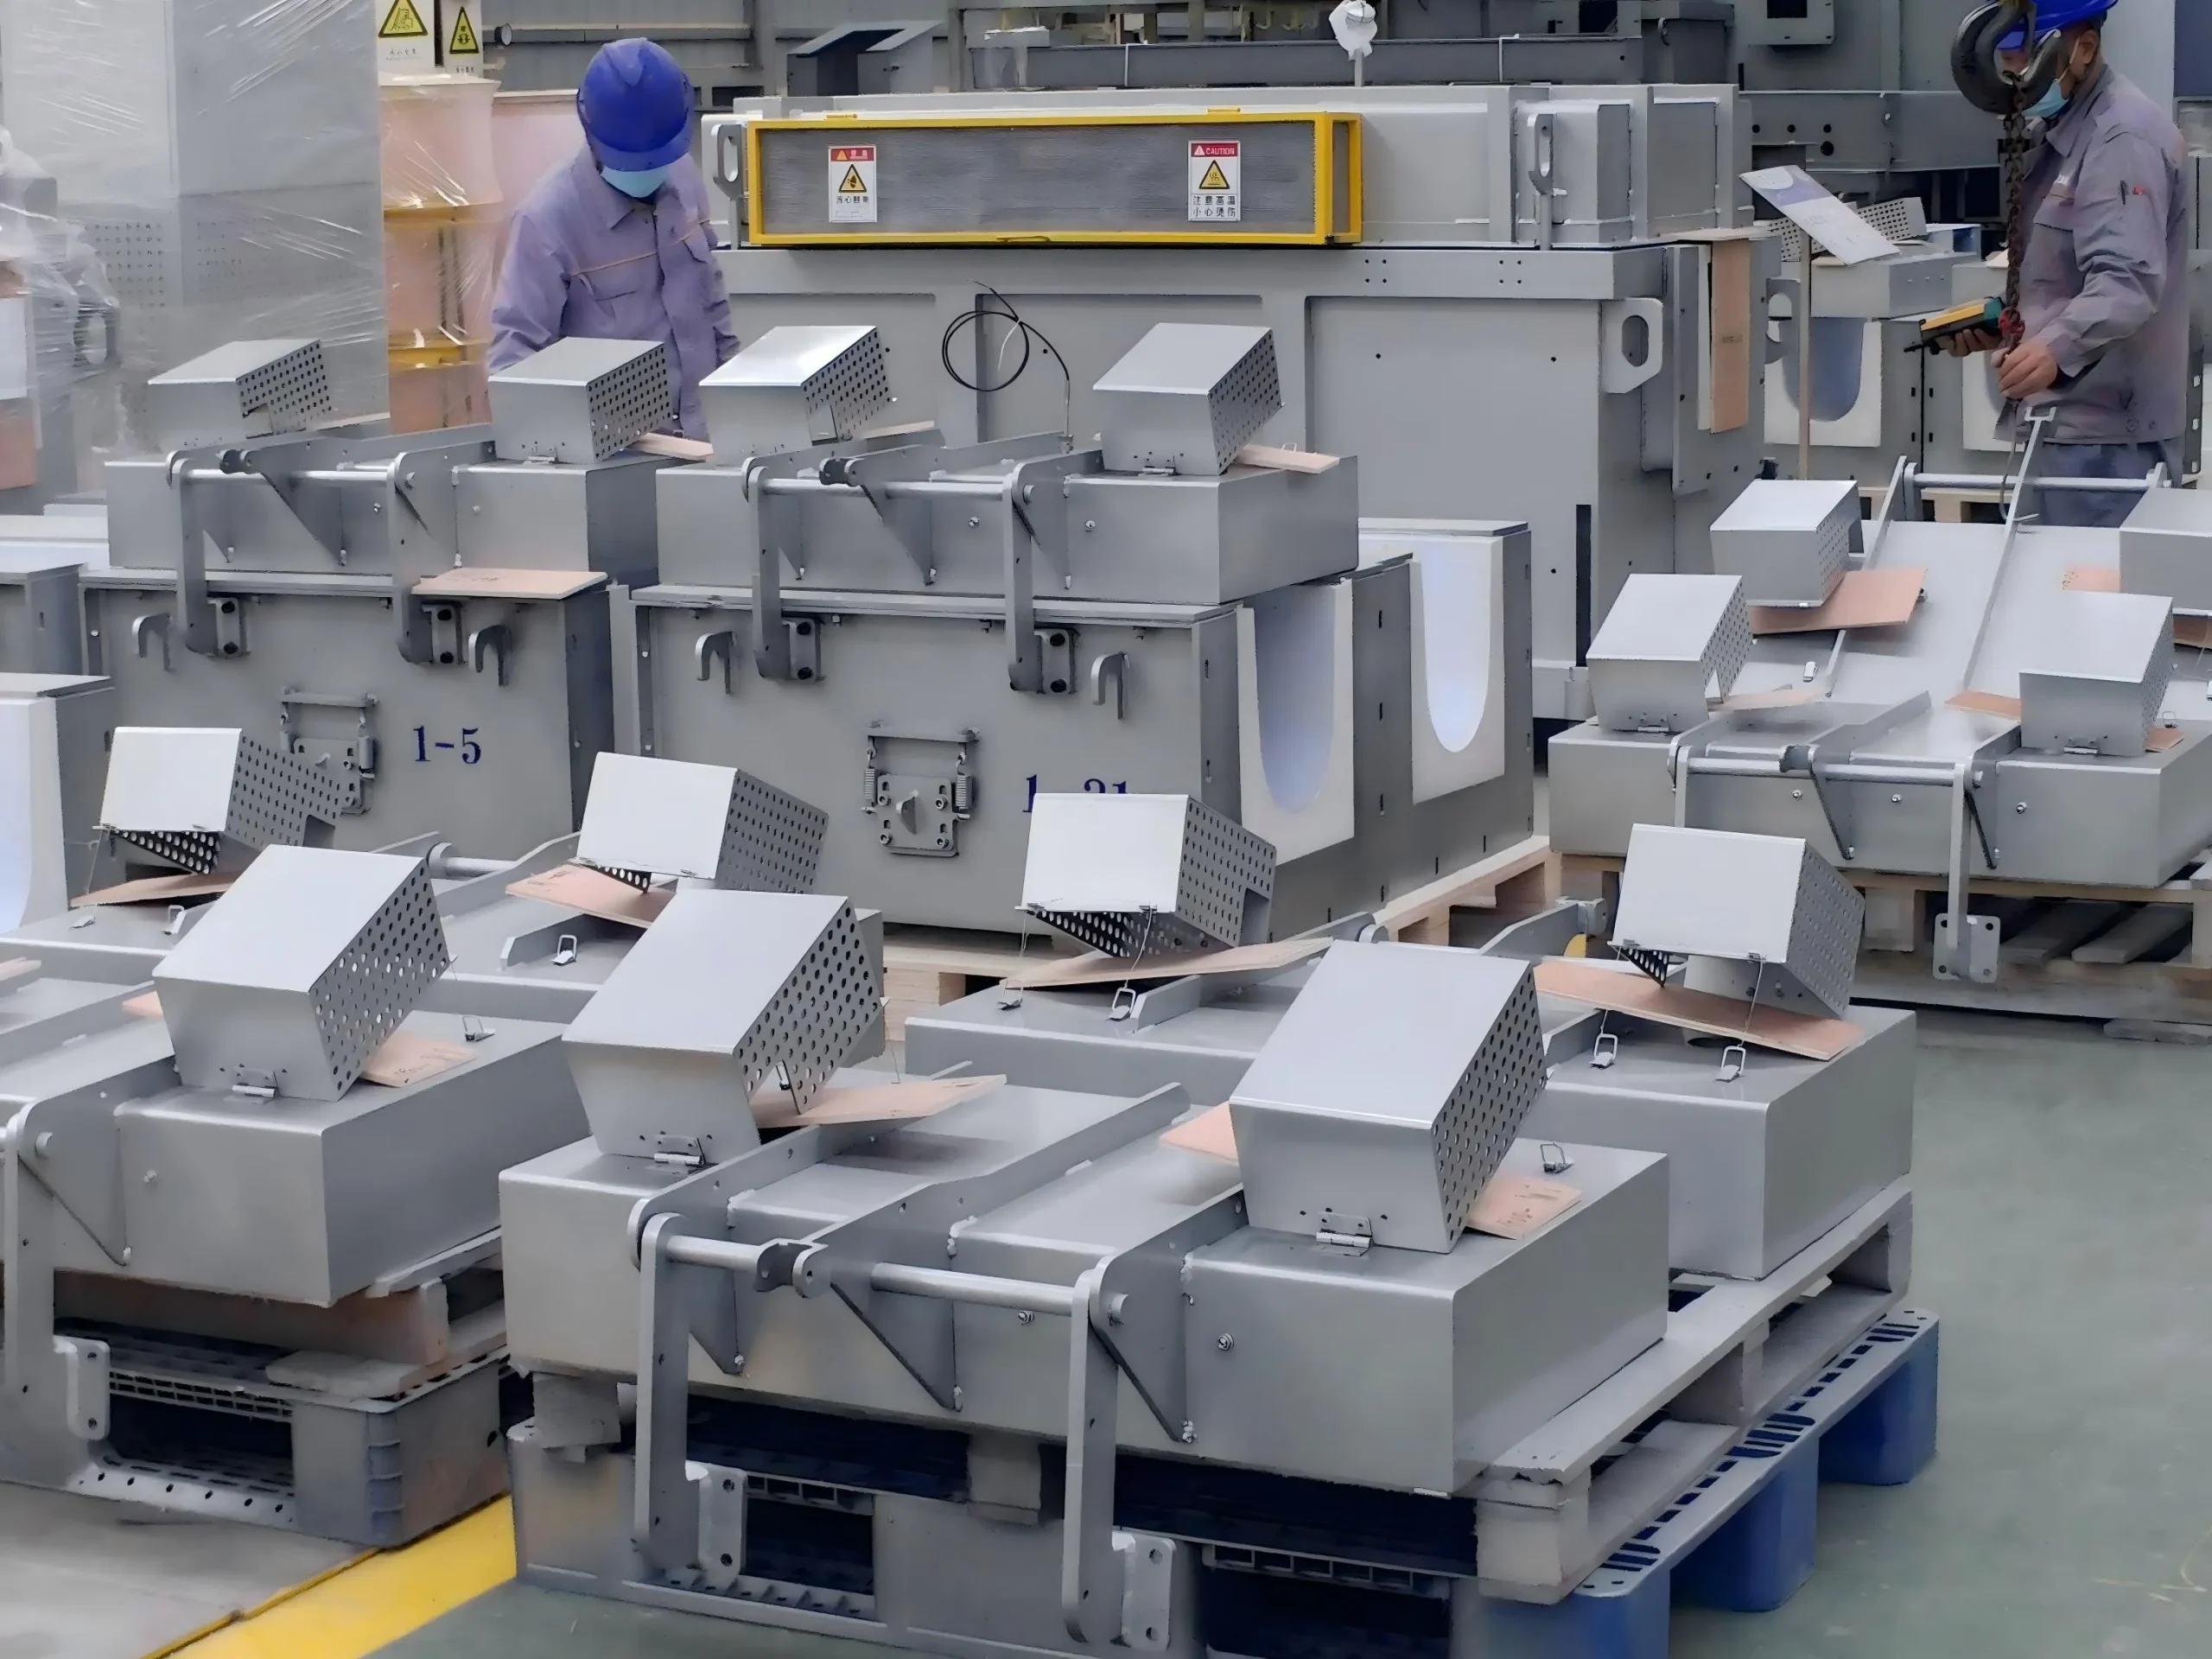
Pourquoi le transfert de la matière fondue est-il considéré comme l'étape la plus critique, mais aussi la plus négligée ?
Entre le four et la machine de coulée, l'aluminium fondu est extrêmement vulnérable. Toute exposition à l'air ou tout changement brusque de débit entraîne une oxydation et des turbulences. C'est souvent à cette étape que se joue la préservation ou la dégradation de la qualité de la fonte en amont.
Trois mécanismes jouent un rôle prépondérant dans la formation de défauts lors du transfert :
- Oxydation de surface due à l'exposition à l'air
- Formation de tourbillons induite par la turbulence
- Baisse de température entraînant des variations de viscosité
Ces effets sont cumulatifs. Même si le dégazage et la filtration sont efficaces, une conception inadéquate du système de transfert peut réintroduire des défauts.
Solution technique
Les systèmes de transfert de matière fondue doivent contrôler trois variables simultanément :
- Régime d'écoulement (laminaire ou turbulent)
- Stabilité thermique (contrôle du gradient de température)
- Durée d'exposition (réduction au minimum du contact avec l'air)
Les systèmes de goulottes réfractaires et isolées servent à maintenir des conditions d'écoulement stables et à réduire les pertes de chaleur. Dans les lignes de coulée intégrées, système de goulottes intégré La conception est considérée comme relevant du contrôle métallurgique plutôt que du transport mécanique.
En quoi le traitement de la masse fondue influe-t-il sur la coulée en continu et la qualité des billettes ?
Dans la coulée en courant continu, en particulier pour les billettes d'aluminium, les défauts internes se propagent sur toute la longueur du produit. La stabilité de la masse fondue revêt donc une importance bien plus grande que la qualité de surface.
Dans la production de billettes, même de légères variations de la teneur en hydrogène ou de la répartition des inclusions peuvent entraîner :
- Fissures longitudinales
- Défauts de surface liés à l'extrusion
- Clocquage dû au traitement thermique
- Incohérence des propriétés mécaniques
Solution technique
Dans le cas des systèmes de coulée à courant continu, le traitement de la masse fondue doit garantir une stabilité continue plutôt qu’une correction par lots. Cela nécessite :
- Contrôle continu du dégazage
- Filtration stable à débit constant
- Uniformité thermique pendant le transfert
- Alimentation du moule avec un faible niveau de turbulence
C'est pourquoi les lignes de coulée à courant continu modernes s'appuient sur des systèmes intégrés de traitement de la masse fondue, dans lesquels chaque étape est synchronisée avec la vitesse de coulée et les conditions thermiques.
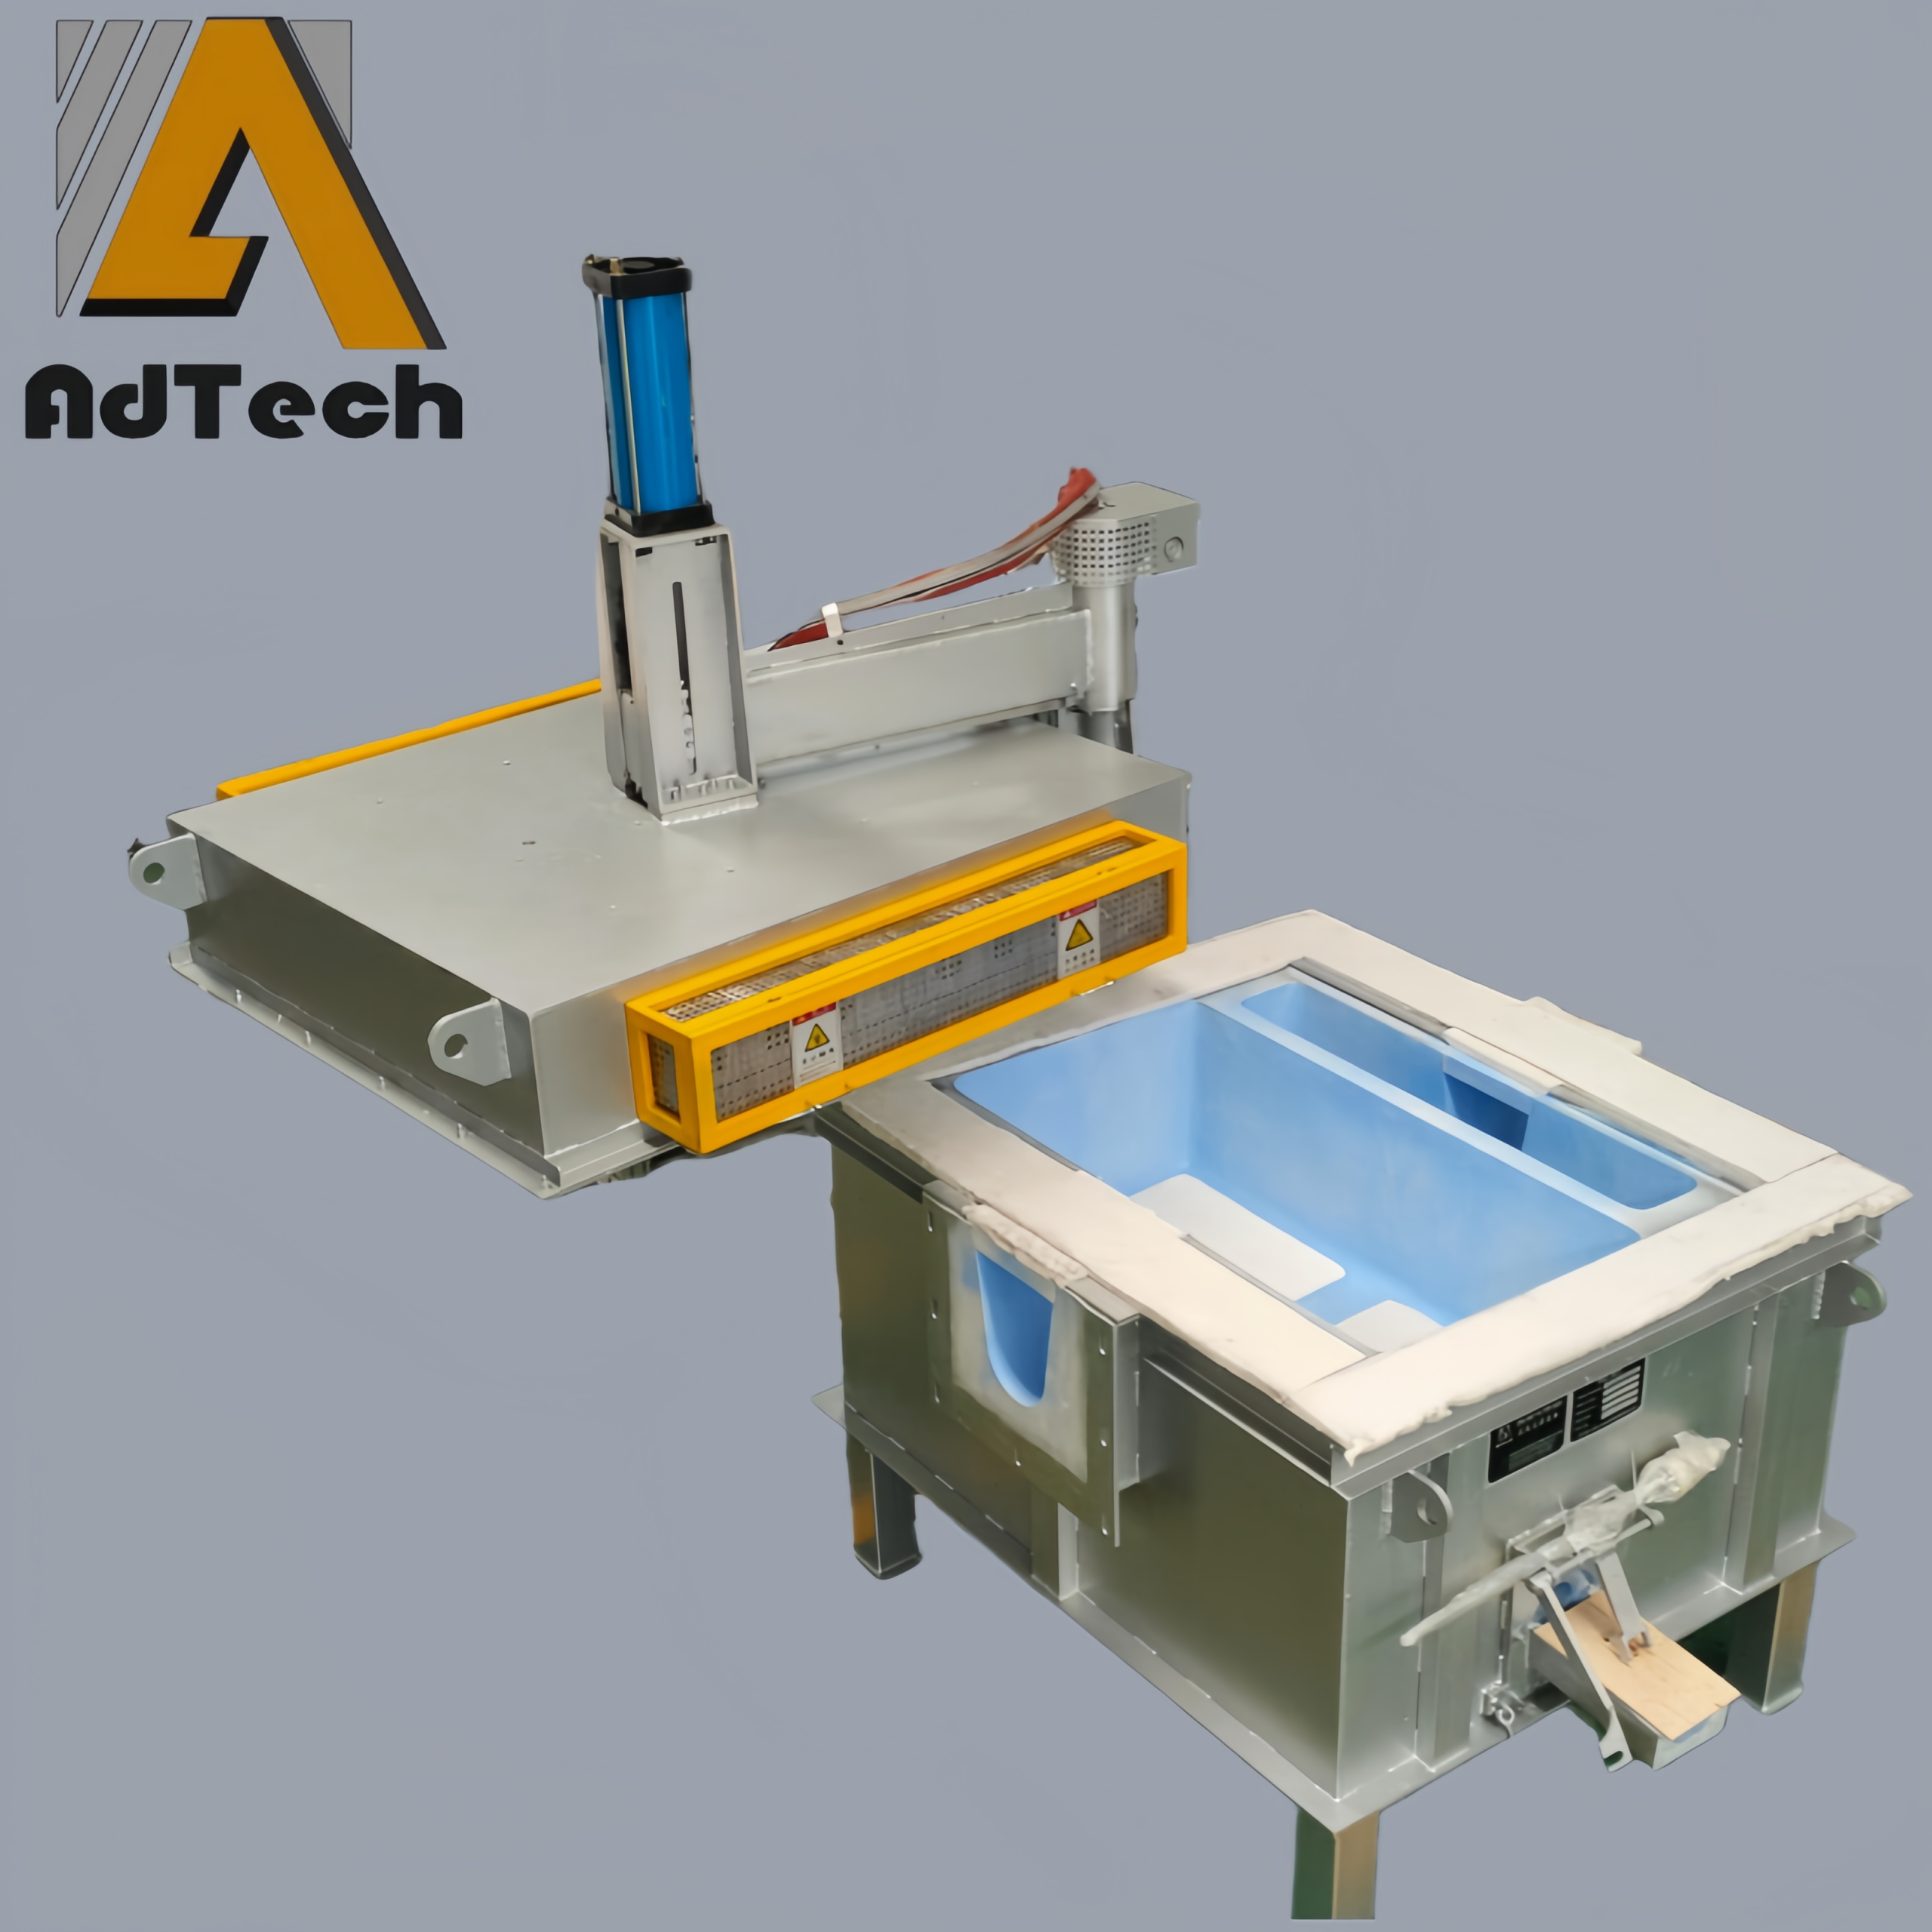
En quoi consiste exactement un système intégré de traitement de la masse fondue ?
Un système intégré ne considère pas la qualité de la masse fondue comme une opération isolée, mais comme une chaîne contrôlée de transformations physiques :
- La teneur en gaz diminue au cours du dégazage
- Les inclusions solides sont éliminées lors de la filtration
- L'instabilité du débit est corrigée pendant le transfert
- Les gradients thermiques sont stabilisés tout au long du processus
Le principe fondamental est celui de l'interdépendance. Si une étape échoue, les étapes en aval ne peuvent pas compenser entièrement ce défaut. Par exemple, la filtration ne peut pas corriger les défauts générés par la turbulence, et le dégazage ne peut pas empêcher la formation d'oxyde lorsque les conditions de transfert sont mauvaises.
Dans les applications industrielles telles que les systèmes de traitement par fusion d'AdTech, ces étapes sont conçues pour fonctionner selon une boucle de régulation en continu plutôt que comme des unités indépendantes.
Conclusion : pourquoi le traitement de la masse fondue détermine la qualité finale de la pièce moulée
Le traitement de la masse d'aluminium fondu est, par essence, un processus de contrôle de la stabilité au niveau du système. Son rôle est d'éliminer les incertitudes liées à l'état fondu avant le début de la solidification.
Les défauts de coulée sont rarement dus à un seul facteur. Ils résultent de la combinaison du comportement des gaz, de la formation d'inclusions et de l'instabilité de l'écoulement pendant le transfert.
Par conséquent, la qualité du produit ne se définit pas au niveau de la machine de coulée : elle dépend de l'efficacité avec laquelle la masse fondue est stabilisée avant d'atteindre le moule.
Ingénieur de procédés senior spécialisé dans la purification de l'aluminium fondu et l'optimisation des procédés.
Axé sur les technologies de moulage de l'aluminium, le traitement du métal en fusion et les solutions d'amélioration de la qualité, ce site partage des conseils pratiques pour améliorer les performances de moulage et l'efficacité de la production.