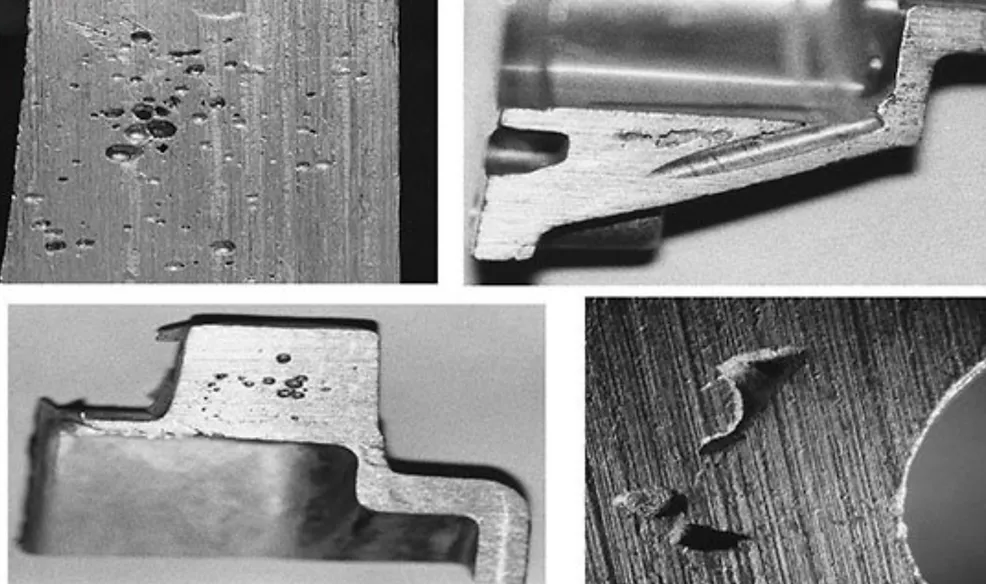
El hidrógeno es el principal gas disuelto que provoca la porosidad gaseosa en las piezas de fundición de aluminio. Dado que el aluminio fundido puede disolver una cantidad significativamente mayor de hidrógeno que el aluminio sólido, el exceso de hidrógeno puede formar poros a medida que el metal se solidifica.
La forma más habitual de eliminar el hidrógeno del aluminio fundido es desgasificación rotativa con un gas inerte, normalmente argón o nitrógeno. El tratamiento dispersa finas burbujas de gas por toda la masa fundida, lo que permite que el hidrógeno disuelto pase del aluminio a las burbujas y se escape de la masa fundida.
En aplicaciones de fundición exigentes, la eliminación de hidrógeno debe combinarse con buenas prácticas de fusión, una transferencia controlada del metal y la filtración, con el fin de mantener la limpieza general de la masa fundida.
¿Por qué contiene hidrógeno el aluminio fundido?
El hidrógeno penetra en el aluminio fundido principalmente a través de la humedad.
Entre las fuentes más habituales se encuentran:
- Humedad en los materiales de carga
- Residuos húmedos o herramientas
- Humedad en la atmósfera circundante
- Humedad en los materiales refractarios o en los materiales del horno
- Ingredientes secados de forma inadecuada
- Manejo turbulento del metal fundido
A altas temperaturas, el vapor de agua puede reaccionar con el aluminio fundido y aportar hidrógeno a la masa fundida.
El problema cobra mayor importancia durante la fusión y el mantenimiento de la temperatura, ya que el hidrógeno es muy soluble en el aluminio líquido en comparación con el aluminio sólido.
Cuando el metal se solidifica posteriormente, la solubilidad del hidrógeno disminuye drásticamente. Si la masa fundida contiene más hidrógeno del que puede retener el aluminio al solidificarse, el hidrógeno puede formar poros gaseosos en el interior de la pieza fundida.
¿Qué problemas provoca el hidrógeno en la fundición de aluminio?
El exceso de hidrógeno disuelto puede contribuir a la porosidad interna.
En función del proceso de fundición y de la aplicación final, la porosidad relacionada con el hidrógeno puede dar lugar a:
- Menor densidad
- Propiedades mecánicas reducidas
- Defectos internos
- Bajo rendimiento frente a la fatiga
- Defectos de mecanizado
- Reducción de la estanqueidad a presión
- Problemas de calidad durante el laminado o la extrusión
Este efecto reviste especial importancia en el caso de productos que requieren un alto grado de limpieza interna, como las barras de extrusión, las planchas de laminación, las aleaciones para la industria del automóvil y otros productos de aluminio forjado de alta calidad.
Sin embargo, no todos los poros de una pieza de fundición de aluminio se deben al hidrógeno. La contracción, las películas de óxido, las condiciones de solidificación y otras variables del proceso también pueden contribuir a la porosidad.
Por eso, la medición del hidrógeno debería combinarse con un análisis más amplio de la calidad de la fundición.
¿Cómo se elimina el hidrógeno del aluminio fundido?
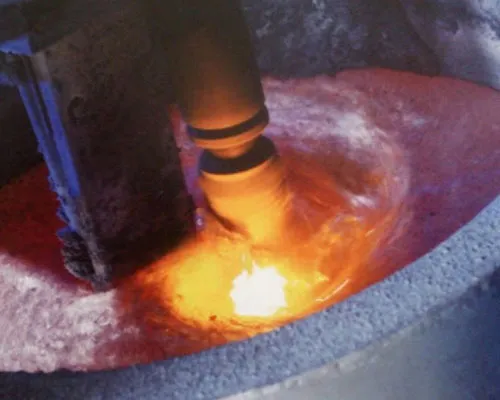
El método industrial más utilizado es desgasificación rotativa.
Durante la desgasificación rotativa, se introduce un gas inerte en el aluminio fundido a través de un rotor giratorio recubierto de grafito o cerámica.
El rotor divide el gas entrante en un gran número de burbujas y las dispersa por toda la masa fundida.
El proceso básico es el siguiente:
Inyección de gas inerte → dispersión de burbujas → transferencia de hidrógeno → flotación de burbujas → eliminación de hidrógeno
A medida que las burbujas se desplazan a través del aluminio, el hidrógeno disuelto pasa del metal fundido a la fase gaseosa. A continuación, las burbujas ascienden hacia la superficie del metal fundido y arrastran el hidrógeno fuera del metal.
El proceso se basa principalmente en la transferencia de masa gas-líquido, más que en una reacción química entre el hidrógeno y el gas de purga.
¿Por qué funciona la desgasificación rotativa?
La eficacia de la desgasificación rotativa depende en gran medida de la eficacia con la que se disperse el gas de purga.
Un rotor bien diseñado genera burbujas más pequeñas y distribuidas de forma más uniforme, lo que aumenta la superficie de contacto entre el gas y el líquido disponible para la transferencia de hidrógeno.
Hay varios factores que influyen en el resultado:
Dispersión de burbujas
Una dispersión más eficaz de las burbujas suele aumentar el contacto entre el gas inerte y el aluminio fundido.
Sin embargo, el mero hecho de aumentar la velocidad del rotor no siempre mejora la desgasificación. Una agitación excesiva puede generar un fuerte vórtice superficial y, potencialmente, aumentar la arrastre de óxido.
Caudal de gas
El caudal de gas debe adaptarse al diseño del rotor, al volumen de tratamiento y a las condiciones del proceso.
Un caudal de gas demasiado bajo puede dar lugar a un tratamiento insuficiente, mientras que un caudal excesivo puede favorecer la coalescencia de las burbujas y un movimiento inestable de la masa fundida.
Duración del tratamiento
El tiempo de tratamiento necesario depende del volumen de la masa fundida, la concentración de hidrógeno, el caudal de gas, el diseño del rotor y el nivel final de hidrógeno requerido.
Por lo tanto, un tiempo de tratamiento fijo no debe considerarse un valor universal para todas las líneas de fundición de aluminio.
Temperatura de fusión
La temperatura influye en la solubilidad del hidrógeno y en el proceso de tratamiento en su conjunto. La masa fundida debe tratarse dentro del intervalo de temperaturas adecuado para la aleación y el proceso de fundición.
¿Qué gas se utiliza para la desgasificación del aluminio?
Los gases de purga más habituales son argón y nitrógeno.
Argón
El argón es químicamente inerte y se utiliza ampliamente para el tratamiento de aluminio fundido de alta calidad.
Resulta especialmente adecuado en aquellos casos en los que el control de la contaminación y una interacción estable entre el gas y el metal son importantes.
Nitrógeno
El nitrógeno también se utiliza habitualmente para la desgasificación del aluminio fundido y puede constituir una solución rentable para numerosas aplicaciones de fundición.
La elección entre el argón y el nitrógeno depende de los requisitos de la aleación, la disponibilidad de los gases, el diseño de los equipos y la calidad de la fundición requerida.
El requisito más importante es que el gas de purga y el sistema de suministro estén debidamente controlados y sean lo suficientemente secos.
¿Puede el fundente eliminar el hidrógeno del aluminio fundido?
El tratamiento con fundente y la desgasificación tienen fines principales distintos.
Los fundentes se utilizan principalmente para modificar, separar o eliminar determinados óxidos, inclusiones, escorias y otros materiales no deseados del aluminio fundido, en función de la composición del fundente.
Por otro lado, la desgasificación rotativa se utiliza principalmente para reducir el hidrógeno disuelto.
Algunos sistemas de tratamiento del aluminio fundido combinan la inyección de gas inerte con la adición de fundente. Esto permite realizar el tratamiento del hidrógeno y el tratamiento de inclusiones o escorias asistido por fundente en un mismo proceso.
Sin embargo, el tratamiento con fundente no debe considerarse automáticamente un sustituto de la desgasificación específica con hidrógeno.
¿El desgasificado elimina las inclusiones?
No todas las inclusiones se eliminan mediante la desgasificación.
La desgasificación rotativa puede favorecer la flotación de algunas inclusiones en condiciones adecuadas, pero su función principal es la eliminación del hidrógeno disuelto.
En el caso de las inclusiones no metálicas en suspensión, La filtración es el principal método de separación posterior al proceso..
Los filtros de espuma cerámica suelen instalarse tras el tratamiento de la masa fundida para retener las películas de óxido y otras inclusiones no metálicas antes de que el metal llegue a la fase de colada.
Esto significa que, por lo general, la desgasificación y la filtración deben considerarse procesos complementarios:
Desgasificación → reducción del hidrógeno disuelto
Filtración → eliminación de inclusiones no metálicas en suspensión
El uso de ambos procesos permite un tratamiento más completo del aluminio fundido que el de recurrir a uno solo de ellos.
¿Dónde debe realizarse la desgasificación?
El tratamiento con hidrógeno puede realizarse como una operación por lotes o como un proceso en continuo.
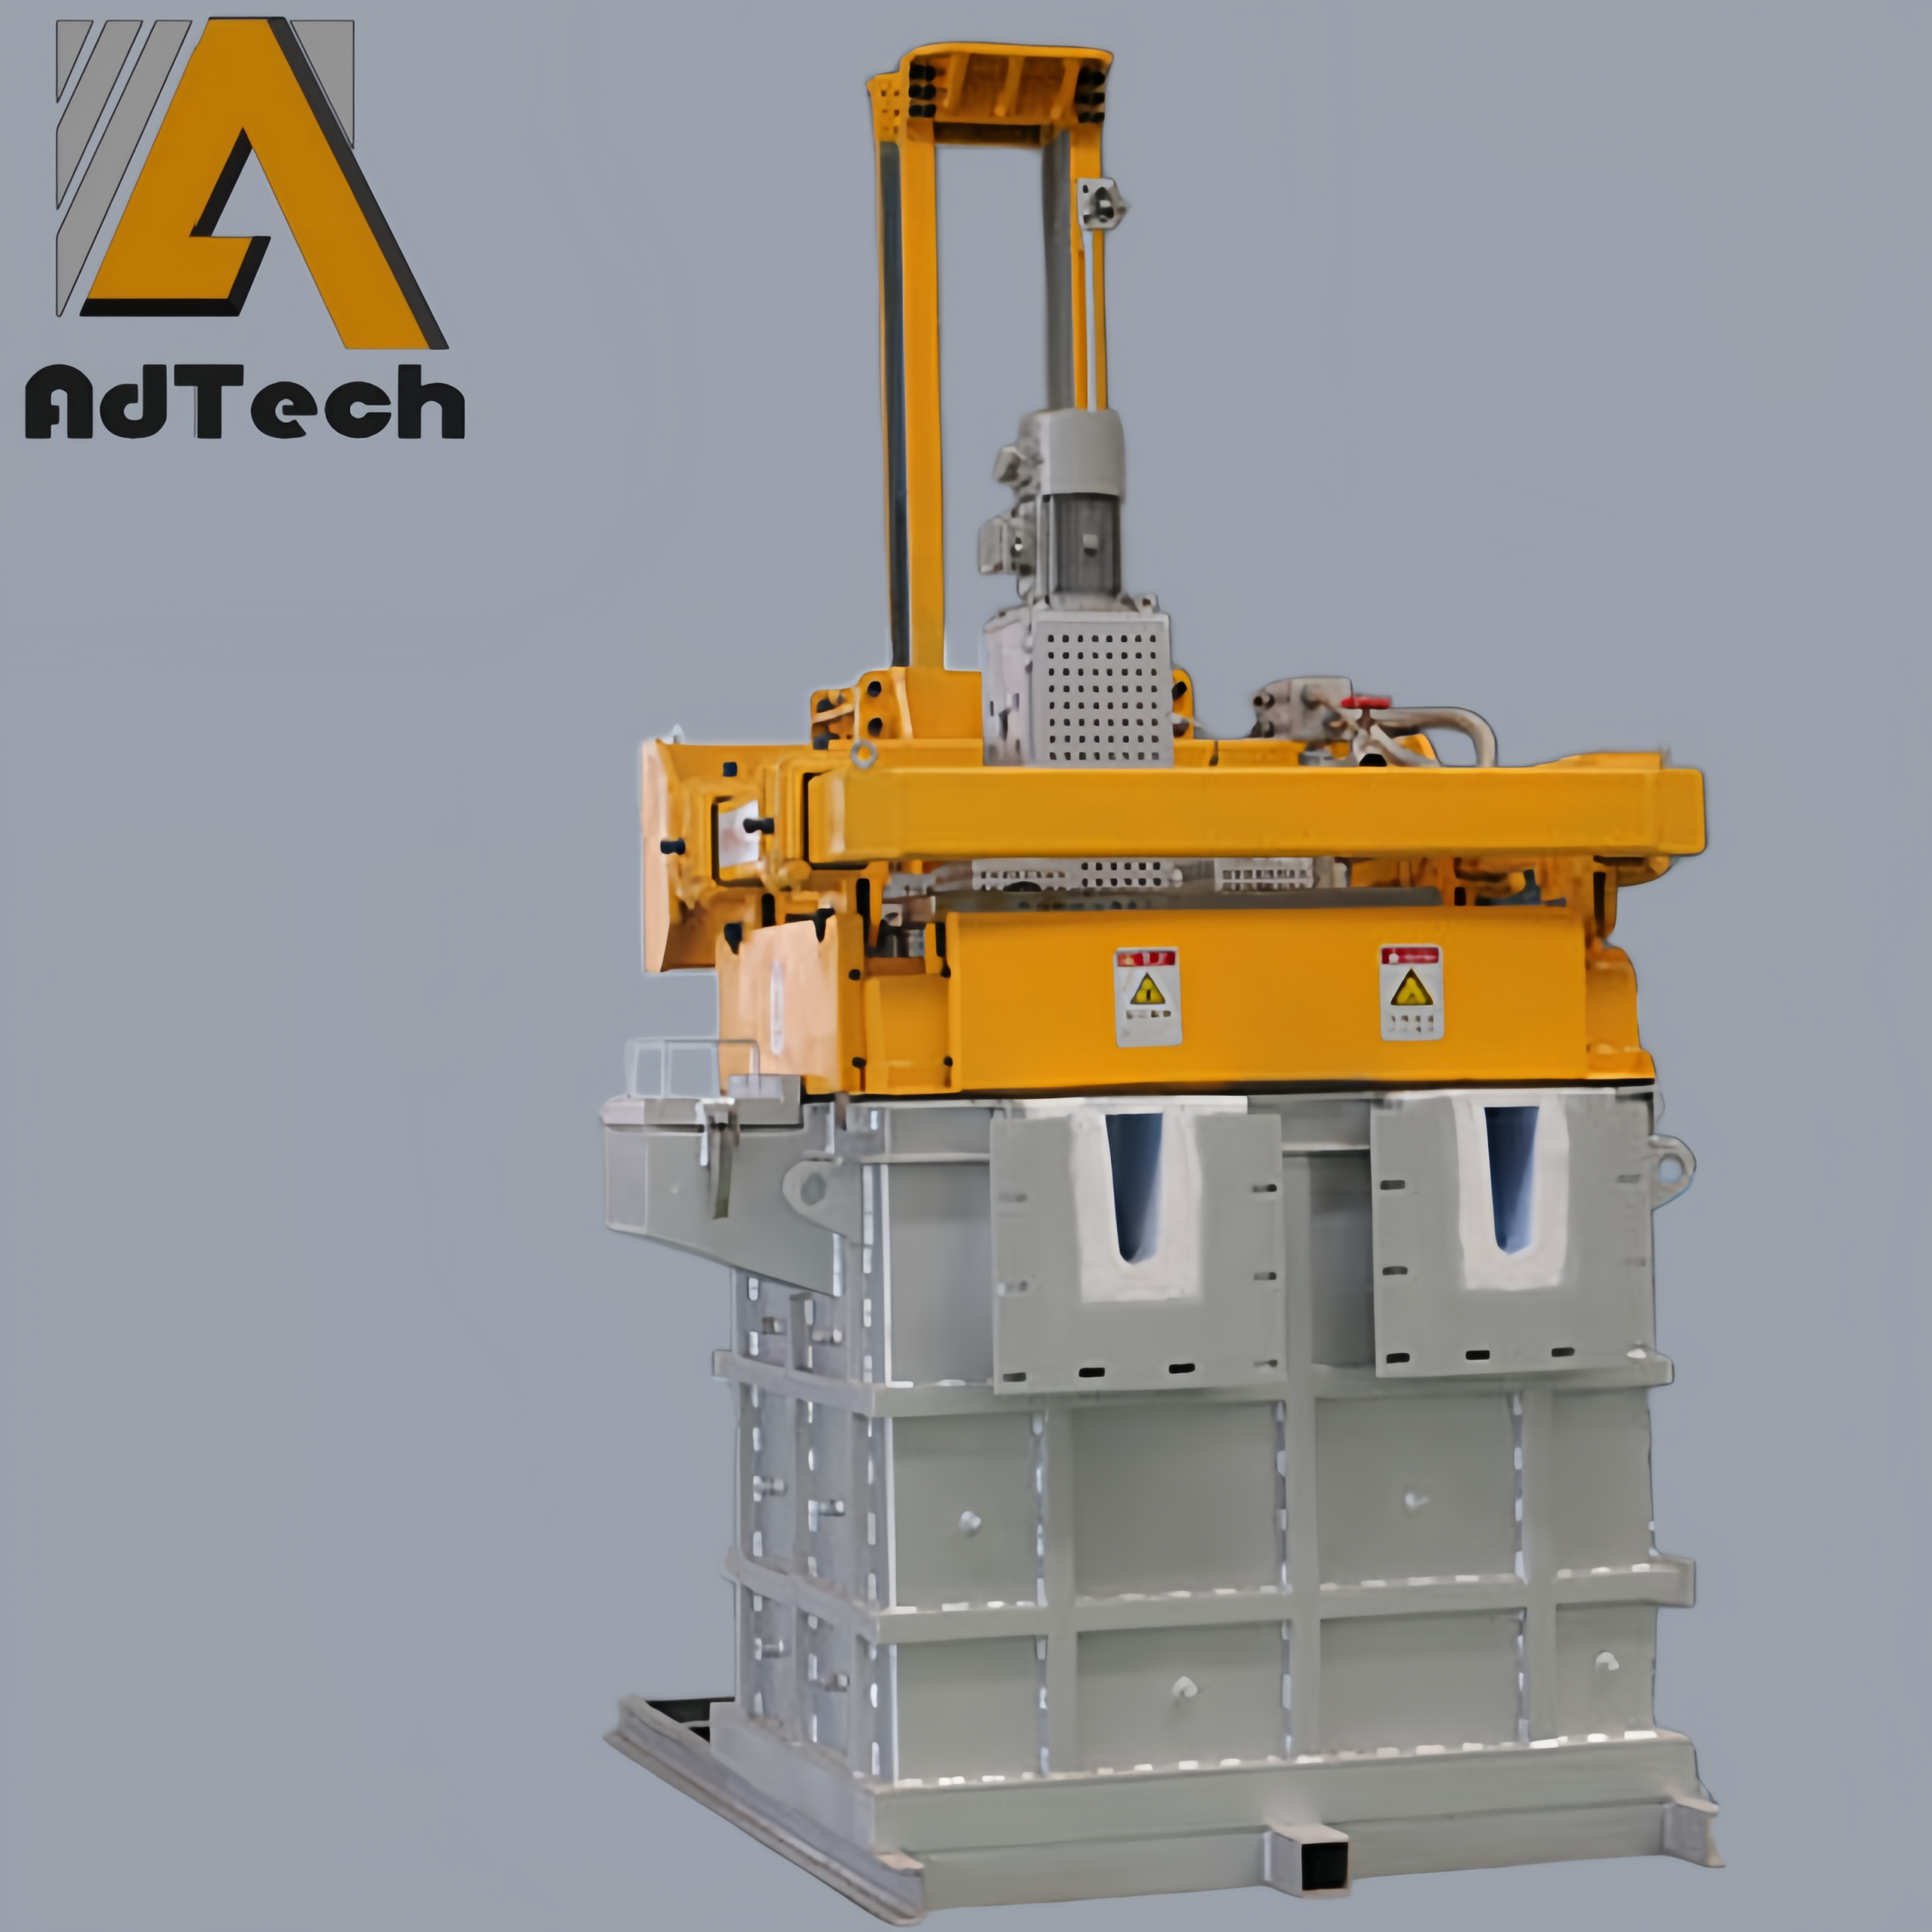
Desgasificación por lotes
En el tratamiento por lotes, el aluminio fundido se trata en un horno o en un recipiente de mantenimiento antes de ser transferido al sistema de colada.
Este enfoque puede resultar adecuado para sistemas de producción más pequeños o para procesos en los que el tratamiento por lotes ya esté integrado en el flujo de trabajo.
Desgasificación en línea
La desgasificación en línea se lleva a cabo de forma continua mientras el aluminio fundido se desplaza desde el horno de mantenimiento hacia la máquina de colada.
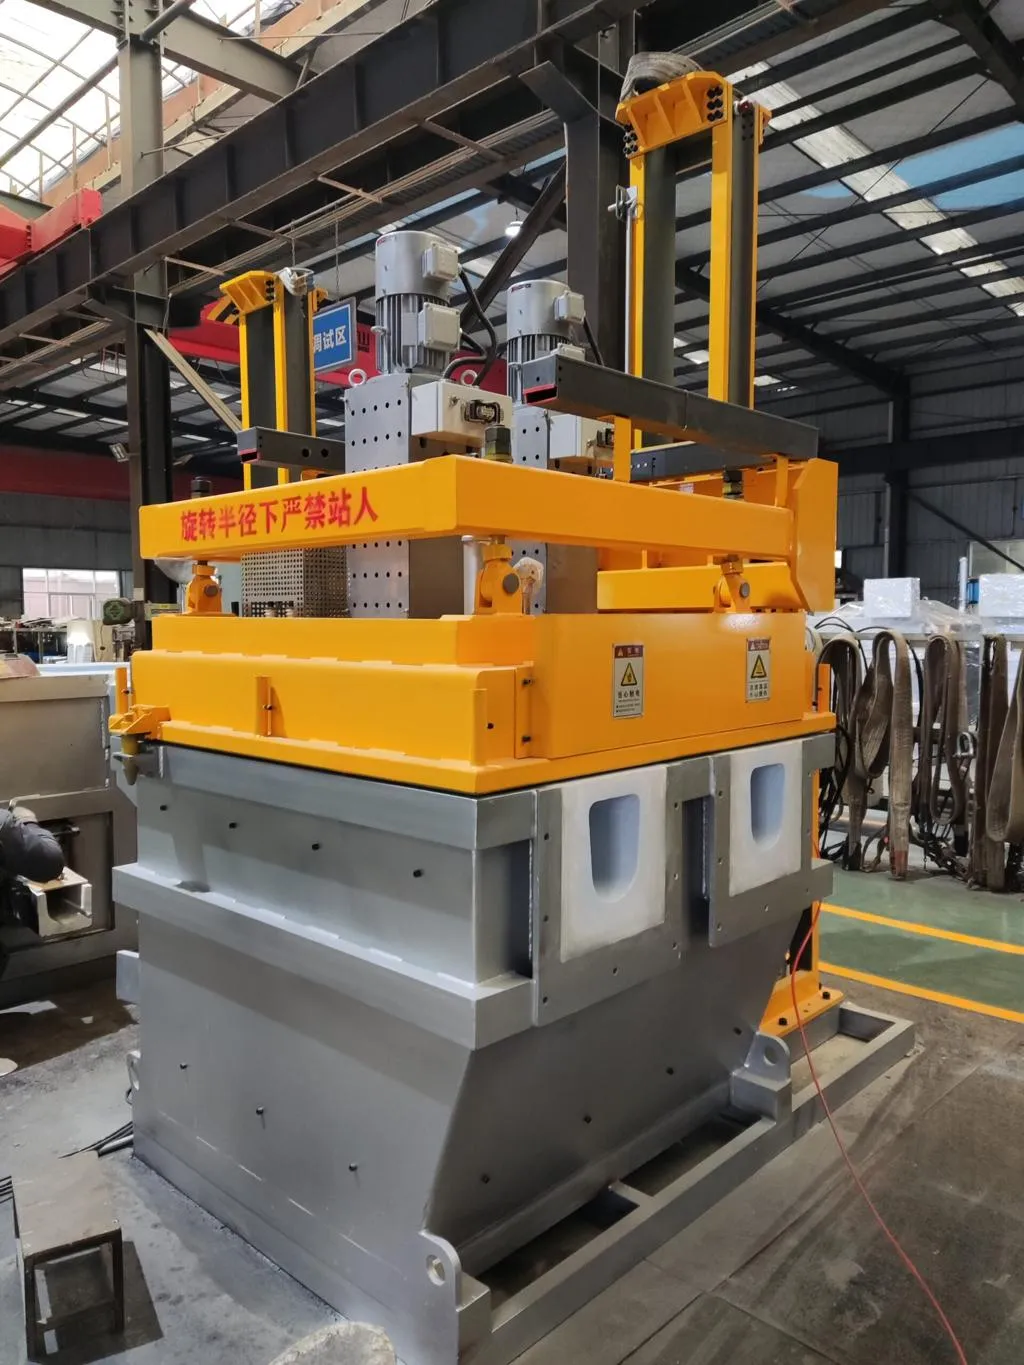
Un unidad de desgasificación en línea Se instala directamente en la línea de transferencia de metal, normalmente junto con el canal de descarga y los equipos de filtración.
Esta configuración permite realizar un tratamiento continuo con hidrógeno sin necesidad de detener toda la fundición para llevar a cabo un tratamiento por lotes independiente.
En el caso de operaciones continuas de fundición de palanquillas, planchas, laminación u otras operaciones de fundición de alto rendimiento, el tratamiento en línea puede resultar especialmente útil, ya que la capacidad de tratamiento puede adaptarse al caudal de metal.
¿Por qué es importante la desgasificación en línea en la colada continua?
La colada continua requiere un flujo estable de metal y una calidad constante de la masa fundida.
Si el tratamiento con hidrógeno se realiza únicamente en una fase temprana, es posible que la masa fundida absorba hidrógeno adicional durante las fases posteriores de mantenimiento y trasvase.
Un sistema en línea permite realizar una etapa de tratamiento más cercana al proceso de fundición.
Una disposición típica del proceso podría ser la siguiente:
Horno de mantenimiento → desgasificación en línea → filtración → canal de colada/distribución del metal → máquina de fundición
La secuencia exacta de los equipos depende de la línea de fundición y del diseño del proceso.
El sistema de desgasificación en línea debe dimensionarse en función del caudal real de aluminio fundido, en lugar de seleccionarse independientemente de la capacidad de fundición.
¿Cómo se sabe si la desgasificación es eficaz?
La inspección visual por sí sola no permite determinar de forma fiable el contenido de hidrógeno disuelto.
Los productores de aluminio pueden utilizar métodos como:
- Prueba de presión reducida (RPT)
- Analizadores de hidrógeno
- Mediciones del índice de densidad
- Otros sistemas de control de la calidad del material fundido
El método de medición adecuado depende del nivel de calidad requerido y del proceso de producción.
El control del hidrógeno antes y después del tratamiento resulta especialmente útil a la hora de optimizar la velocidad del rotor, el caudal de gas, el tiempo de tratamiento y la configuración del equipo.
En lugar de elegir los parámetros del tratamiento basándose únicamente en los ajustes estándar, el objetivo debería ser establecer una relación estable entre parámetros del proceso y calidad de la masa fundida medida.
¿Qué puede provocar malos resultados en el desgasificado?
Si el nivel de hidrógeno sigue siendo más alto de lo esperado tras el tratamiento, conviene analizar varios factores.
Exceso de humedad
Los materiales de carga húmedos, las herramientas, los materiales refractarios o las tuberías de gas pueden introducir hidrógeno en la masa fundida.
Mala calidad del gas
La humedad o la contaminación presentes en el gas de purga pueden reducir la eficacia del tratamiento.
Dispersión insuficiente de las burbujas
El desgaste del rotor, una colocación incorrecta del mismo o un caudal de gas inadecuado pueden reducir la dispersión del gas.
Turbulencias excesivas
Una agitación intensa puede alterar la superficie de la masa fundida y aumentar la incorporación de óxido.
Capacidad de tratamiento insuficiente
Si la unidad de desgasificación tiene un tamaño insuficiente en relación con el caudal de metal, es posible que no se alcance de forma constante el nivel de tratamiento requerido.
Recogida de hidrógeno tras el tratamiento
Incluso tras una desgasificación satisfactoria, la masa fundida puede volver a absorber hidrógeno si permanece expuesta a la humedad o a condiciones de transferencia turbulenta.
Por este motivo, el control del hidrógeno no se limita únicamente a la propia cámara de desgasificación.
¿Cómo se puede reducir el hidrógeno antes de la desgasificación?
La mejor estrategia de desgasificación consiste, en primer lugar, en evitar la absorción innecesaria de hidrógeno.
Entre las medidas prácticas se incluyen:
- Mantén secos los materiales de carga.
- Precalienta las herramientas y los materiales que entren en contacto con el aluminio fundido.
- Mantenga las superficies refractarias secas y debidamente preparadas.
- Evita las turbulencias innecesarias durante la fusión y el trasvase.
- Mantén el material fundido protegido de la humedad atmosférica excesiva.
- Mantener unas condiciones adecuadas en el horno y en la cámara de mantenimiento.
- Utiliza un gas inerte debidamente controlado para la desgasificación.
- Controla los niveles de hidrógeno antes y después del tratamiento.
Reducir la cantidad de hidrógeno que entra en la masa fundida hace que el proceso de desgasificación sea más estable y reduce la carga de tratamiento.
¿Qué papel desempeña la desgasificación en el proceso completo de tratamiento de la masa fundida?
La eliminación del hidrógeno es solo una parte del tratamiento del aluminio fundido.
Un proceso típico de fundición de alta calidad puede combinar varias etapas:
Fusión → aleación → control de temperatura → desgasificación → filtración → transferencia controlada → colada
Cada etapa tiene un objetivo diferente.
- Fusión: transforma las materias primas en aluminio líquido.
- Aleación: ajusta la composición química.
- Desgasificación: reduce el hidrógeno disuelto.
- Filtración: elimina las inclusiones no metálicas en suspensión.
- Transferencia controlada: limita la reoxidación, la turbulencia y la pérdida de temperatura.
- Reparto: solidifica el metal tratado para convertirlo en el producto deseado.
No hay ningún equipo que por sí solo pueda solucionar todos los problemas relacionados con la calidad de la masa fundida.
Por ejemplo, un filtro más potente no puede compensar un exceso de hidrógeno, mientras que un proceso de desgasificación más agresivo no puede sustituir a una filtración eficaz de inclusiones.
¿Qué nivel de hidrógeno debe perseguirse en la fundición de aluminio?
No existe un valor de hidrógeno de referencia único que se aplique a todas las aleaciones de aluminio y a todos los procesos de fundición.
El nivel requerido depende de:
- Composición de la aleación
- Método de fundición
- Geometría del producto
- Condiciones de solidificación
- Procesamiento posterior
- Requisitos de limpieza interior
- Especificaciones del cliente
Las aplicaciones de alta calidad en los sectores de laminación, láminas metálicas, aeroespacial, automoción y otras aplicaciones exigentes pueden requerir un control más estricto de la calidad de la masa fundida que la fundición general.
Por lo tanto, los valores objetivo de hidrógeno deben establecerse de acuerdo con las especificaciones del producto final y verificarse mediante mediciones adecuadas, en lugar de aplicar un valor único para todos los procesos de fundición.
Conclusión
La eliminación del hidrógeno del aluminio fundido es, ante todo, un proceso de transferencia de masa mediante burbujas dispersas de gas inerte.
La desgasificación rotativa constituye un método eficaz para transferir el hidrógeno disuelto de la masa fundida al gas de purga. Su rendimiento depende de la dispersión de las burbujas, el caudal de gas, el tiempo de tratamiento, la temperatura, el estado del rotor, el volumen de la masa fundida y la prevención de la absorción de hidrógeno.
En la fundición continua de aluminio, la desgasificación en línea permite integrar el tratamiento con hidrógeno directamente en la línea de transferencia del metal fundido. Cuando se combina con una filtración adecuada, un control de la temperatura y una transferencia controlada del metal, constituye una parte importante de un sistema completo de tratamiento del aluminio fundido.
El método más fiable no consiste simplemente en aumentar la intensidad de la desgasificación, sino en controlar todo el proceso, desde la fusión hasta la colada, y verificar la calidad de la masa fundida mediante mediciones adecuadas.
Preguntas frecuentes
1. ¿Cuál es la mejor forma de eliminar el hidrógeno del aluminio fundido?
La desgasificación rotativa con argón o nitrógeno es el método industrial más utilizado.
2. ¿El desgasificado elimina las inclusiones de óxido de aluminio?
Su finalidad principal es la eliminación del hidrógeno. La filtración se utiliza normalmente para eliminar de forma más fiable las inclusiones no metálicas en suspensión.
3. ¿Es el argón mejor que el nitrógeno para la desgasificación del aluminio?
Se pueden utilizar ambos. El gas adecuado depende de los requisitos de la aleación, la calidad del gas, el diseño del equipo y las condiciones de producción.
4. ¿Puede el fundente eliminar el hidrógeno del aluminio?
El tratamiento con fundente y la desgasificación tienen funciones principales diferentes. El fundente se utiliza principalmente para limpiar la masa fundida y tratar las escorias y las inclusiones, mientras que la desgasificación con gas inerte se centra en el hidrógeno disuelto.
5. ¿A qué se debe la presencia de hidrógeno en el aluminio fundido?
La humedad es la principal fuente, incluida la humedad procedente de los materiales de carga, las herramientas, los refractarios y la atmósfera circundante.
6. ¿Puede volver a aparecer el hidrógeno tras la desgasificación?
Sí. El aluminio fundido puede volver a absorber hidrógeno si se expone a la humedad durante el almacenamiento o el traslado.
7. ¿Cómo se mide el hidrógeno en el aluminio fundido?
Para evaluar el hidrógeno disuelto se pueden utilizar métodos como las pruebas a presión reducida y los analizadores específicos de hidrógeno.
8. ¿En qué consiste la desgasificación del aluminio en línea?
Se trata de un proceso de desgasificación continua que se lleva a cabo mientras el aluminio fundido fluye desde el horno de mantenimiento hacia la máquina de colada.
9. ¿El filtro de espuma cerámica elimina el hidrógeno?
No. Un filtro de espuma cerámica se utiliza principalmente para eliminar las inclusiones no metálicas en suspensión, más que el hidrógeno disuelto.
10. ¿Por qué combinar la desgasificación y la filtración?
La desgasificación reduce el hidrógeno disuelto, mientras que la filtración elimina las inclusiones en suspensión. Juntas abordan dos aspectos fundamentales de la limpieza del aluminio fundido.
Ingeniero de procesos sénior especializado en la purificación del aluminio fundido y la optimización de procesos.
Centrado en las tecnologías de fundición de aluminio, el tratamiento del metal fundido y las soluciones para la mejora de la calidad, compartiendo conocimientos prácticos sobre cómo mejorar el rendimiento de la fundición y la eficiencia de la producción.