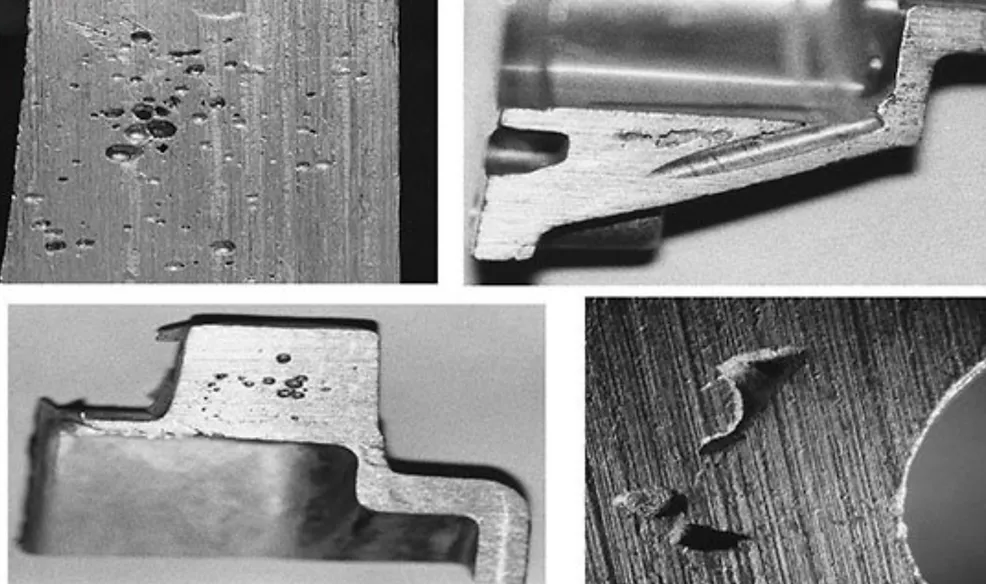
L'hydrogène est le principal gaz dissous à l'origine de la porosité gazeuse dans les pièces moulées en aluminium. L'aluminium fondu pouvant dissoudre une quantité d'hydrogène nettement supérieure à celle de l'aluminium solide, l'excès d'hydrogène peut former des pores lors de la solidification du métal.
La méthode la plus courante pour éliminer l'hydrogène de l'aluminium fondu consiste à dégazage rotatif à l'aide d'un gaz inerte, généralement de l'argon ou de l'azote. Ce traitement permet de disperser de fines bulles de gaz dans la masse fondue, ce qui permet à l'hydrogène dissous de passer de l'aluminium dans les bulles et de s'échapper de la masse fondue.
Pour les applications de fonderie exigeantes, l'élimination de l'hydrogène doit être associée à de bonnes pratiques de fusion, à un transfert contrôlé du métal et à une filtration afin de garantir la propreté globale de la masse fondue.
Pourquoi l'aluminium fondu contient-il de l'hydrogène ?
L'hydrogène pénètre dans l'aluminium fondu principalement par le biais de l'humidité.
Parmi les sources courantes, on peut citer :
- Teneur en humidité des matériaux de charge
- Déchets ou outils mouillés
- Humidité de l'atmosphère environnante
- Humidité dans les matériaux réfractaires ou les matériaux de four
- Additifs mal séchés
- Traitement turbulent du métal en fusion
À haute température, la vapeur d'eau peut réagir avec l'aluminium fondu et apporter de l'hydrogène à la masse fondue.
Le problème prend davantage d'importance pendant la fusion et le maintien en température, car l'hydrogène est beaucoup plus soluble dans l'aluminium liquide que dans l'aluminium solide.
Lorsque le métal se solidifie par la suite, la solubilité de l'hydrogène diminue fortement. Si la masse fondue contient plus d'hydrogène que l'aluminium en cours de solidification ne peut en retenir, de l'hydrogène peut former des pores gazeux à l'intérieur de la pièce moulée.
Quels problèmes l'hydrogène pose-t-il dans la coulée d'aluminium ?
Un excès d'hydrogène dissous peut contribuer à la porosité interne.
En fonction du procédé de moulage et de l'application finale, la porosité liée à l'hydrogène peut entraîner :
- Densité plus faible
- Propriétés mécaniques réduites
- Défauts internes
- Faibles performances en matière de résistance à la fatigue
- Défauts d'usinage
- Étanchéité à pression réduite
- Problèmes de qualité lors du laminage ou de l'extrusion
Cet effet revêt une importance particulière pour les produits qui exigent un haut niveau de propreté interne, tels que les billettes d'extrusion, les brames de laminage, les alliages destinés à l'automobile et d'autres produits en aluminium corroyé de haute qualité.
Cependant, tous les pores présents dans une pièce moulée en aluminium ne sont pas dus à l'hydrogène. Le retrait, les films d'oxyde, les conditions de solidification et d'autres variables du procédé peuvent également contribuer à la porosité.
C'est pourquoi la mesure de la teneur en hydrogène doit s'inscrire dans le cadre d'une analyse plus globale de la qualité de la pièce moulée.
Comment l'hydrogène est-il éliminé de l'aluminium fondu ?
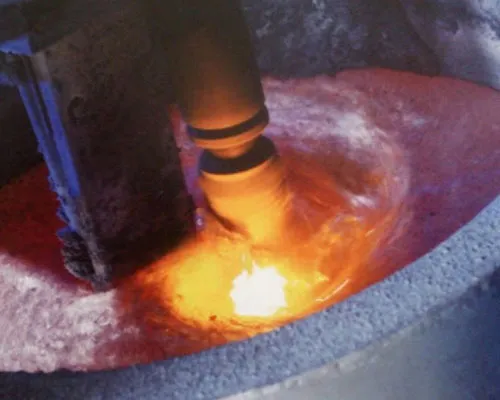
La méthode industrielle la plus répandue est dégazage rotatif.
Lors du dégazage rotatif, un gaz inerte est introduit dans l'aluminium fondu par l'intermédiaire d'un rotor en graphite ou recouvert de céramique qui tourne.
Le rotor divise le gaz entrant en un grand nombre de bulles et les disperse dans la masse fondue.
Le processus de base est le suivant :
Injection de gaz inerte → dispersion des bulles → transfert d'hydrogène → flottation par bulles → élimination de l'hydrogène
Au fur et à mesure que les bulles traversent l'aluminium, l'hydrogène dissous passe du métal en fusion à la phase gazeuse. Les bulles remontent ensuite vers la surface du bain de fusion et entraînent l'hydrogène hors du métal.
Ce procédé repose principalement sur un transfert de masse gaz-liquide plutôt que sur une réaction chimique entre l'hydrogène et le gaz de purge.
Pourquoi le dégazage rotatif est-il efficace ?
L'efficacité du dégazage rotatif dépend en grande partie de la qualité de la dispersion du gaz de purge.
Un rotor bien conçu génère des bulles plus petites et réparties de manière plus homogène, ce qui augmente la surface de contact gaz-liquide disponible pour le transfert d'hydrogène.
Plusieurs facteurs influencent le résultat :
Dispersion des bulles
Une dispersion plus efficace des bulles augmente généralement le contact entre le gaz inerte et l'aluminium fondu.
Cependant, le simple fait d'augmenter la vitesse du rotor n'améliore pas toujours le dégazage. Une agitation excessive peut créer un vortex de surface important et potentiellement accroître l'entraînement d'oxydes.
Débit de gaz
Le débit de gaz doit être adapté à la conception du rotor, au volume traité et aux conditions de fonctionnement.
Un débit de gaz trop faible peut entraîner un traitement insuffisant, tandis qu'un débit excessif peut favoriser la coalescence des bulles et un mouvement instable de la masse fondue.
Durée du traitement
La durée de traitement nécessaire dépend du volume de matière fondue, de la concentration en hydrogène, du débit de gaz, de la conception du rotor et du taux d'hydrogène final requis.
Par conséquent, une durée de traitement fixe ne doit pas être considérée comme une valeur universelle applicable à toutes les lignes de moulage d'aluminium.
Température de fusion
La température influe sur la solubilité de l'hydrogène et sur l'ensemble du processus de traitement. La masse fondue doit être traitée dans la plage de températures adaptée à l'alliage et au procédé de coulée.
Quel gaz utilise-t-on pour le dégazage de l'aluminium ?
Les gaz de purge les plus courants sont les suivants : l'argon et l'azote.
Argon
L'argon est chimiquement inerte et est largement utilisé pour le traitement de l'aluminium fondu de haute qualité.
Il est particulièrement adapté aux applications où le contrôle de la contamination et la stabilité de l'interaction gaz-métal sont essentiels.
Azote
L'azote est également couramment utilisé pour le dégazage de l'aluminium fondu et peut constituer une solution économique pour de nombreuses applications de moulage.
Le choix entre l'argon et l'azote dépend des exigences liées à l'alliage, de la disponibilité des gaz, de la conception des équipements et de la qualité de la masse fondue requise.
La condition essentielle est que le gaz de purge et le système de distribution soient correctement régulés et suffisamment secs.
Le flux peut-il éliminer l'hydrogène de l'aluminium fondu ?
Le traitement au flux et le dégazage ont des objectifs principaux différents.
Les fondants sont principalement utilisés pour modifier, séparer ou éliminer certains oxydes, inclusions, scories et autres matières indésirables de l'aluminium fondu, en fonction de la composition du fondant.
Le dégazage rotatif, quant à lui, sert principalement à réduire la teneur en hydrogène dissous.
Certains systèmes de traitement de l'aluminium en fusion combinent l'injection de gaz inerte et l'ajout de fondant. Cela permet d'effectuer, au cours d'un même processus, à la fois un traitement à l'hydrogène et un traitement des inclusions ou des scories assisté par fondant.
Toutefois, le traitement au flux ne doit pas être considéré d'emblée comme un substitut au dégazage à l'hydrogène spécifique.
Le dégazage permet-il d'éliminer les inclusions ?
Le dégazage ne permet pas d'éliminer toutes les inclusions.
Le dégazage rotatif peut favoriser la flottation de certaines inclusions dans des conditions appropriées, mais sa fonction principale est l'élimination de l'hydrogène dissous.
Pour les inclusions non métalliques en suspension, La filtration est la principale méthode de séparation en aval..
Les filtres en mousse céramique sont généralement installés après le traitement de la masse fondue afin de retenir les films d'oxyde et autres inclusions non métalliques avant que le métal n'atteigne l'étape de la coulée.
Cela signifie que le dégazage et la filtration doivent généralement être considérés comme des procédés complémentaires :
Dégazage → réduction de l'hydrogène dissous
Filtration → élimination des inclusions non métalliques en suspension
Le recours à ces deux procédés permet un traitement plus complet de l'aluminium fondu que le recours à l'un ou l'autre seul.
Où le dégazage doit-il avoir lieu ?
Le traitement à l'hydrogène peut être réalisé sous forme d'opération discontinue ou de procédé en continu.
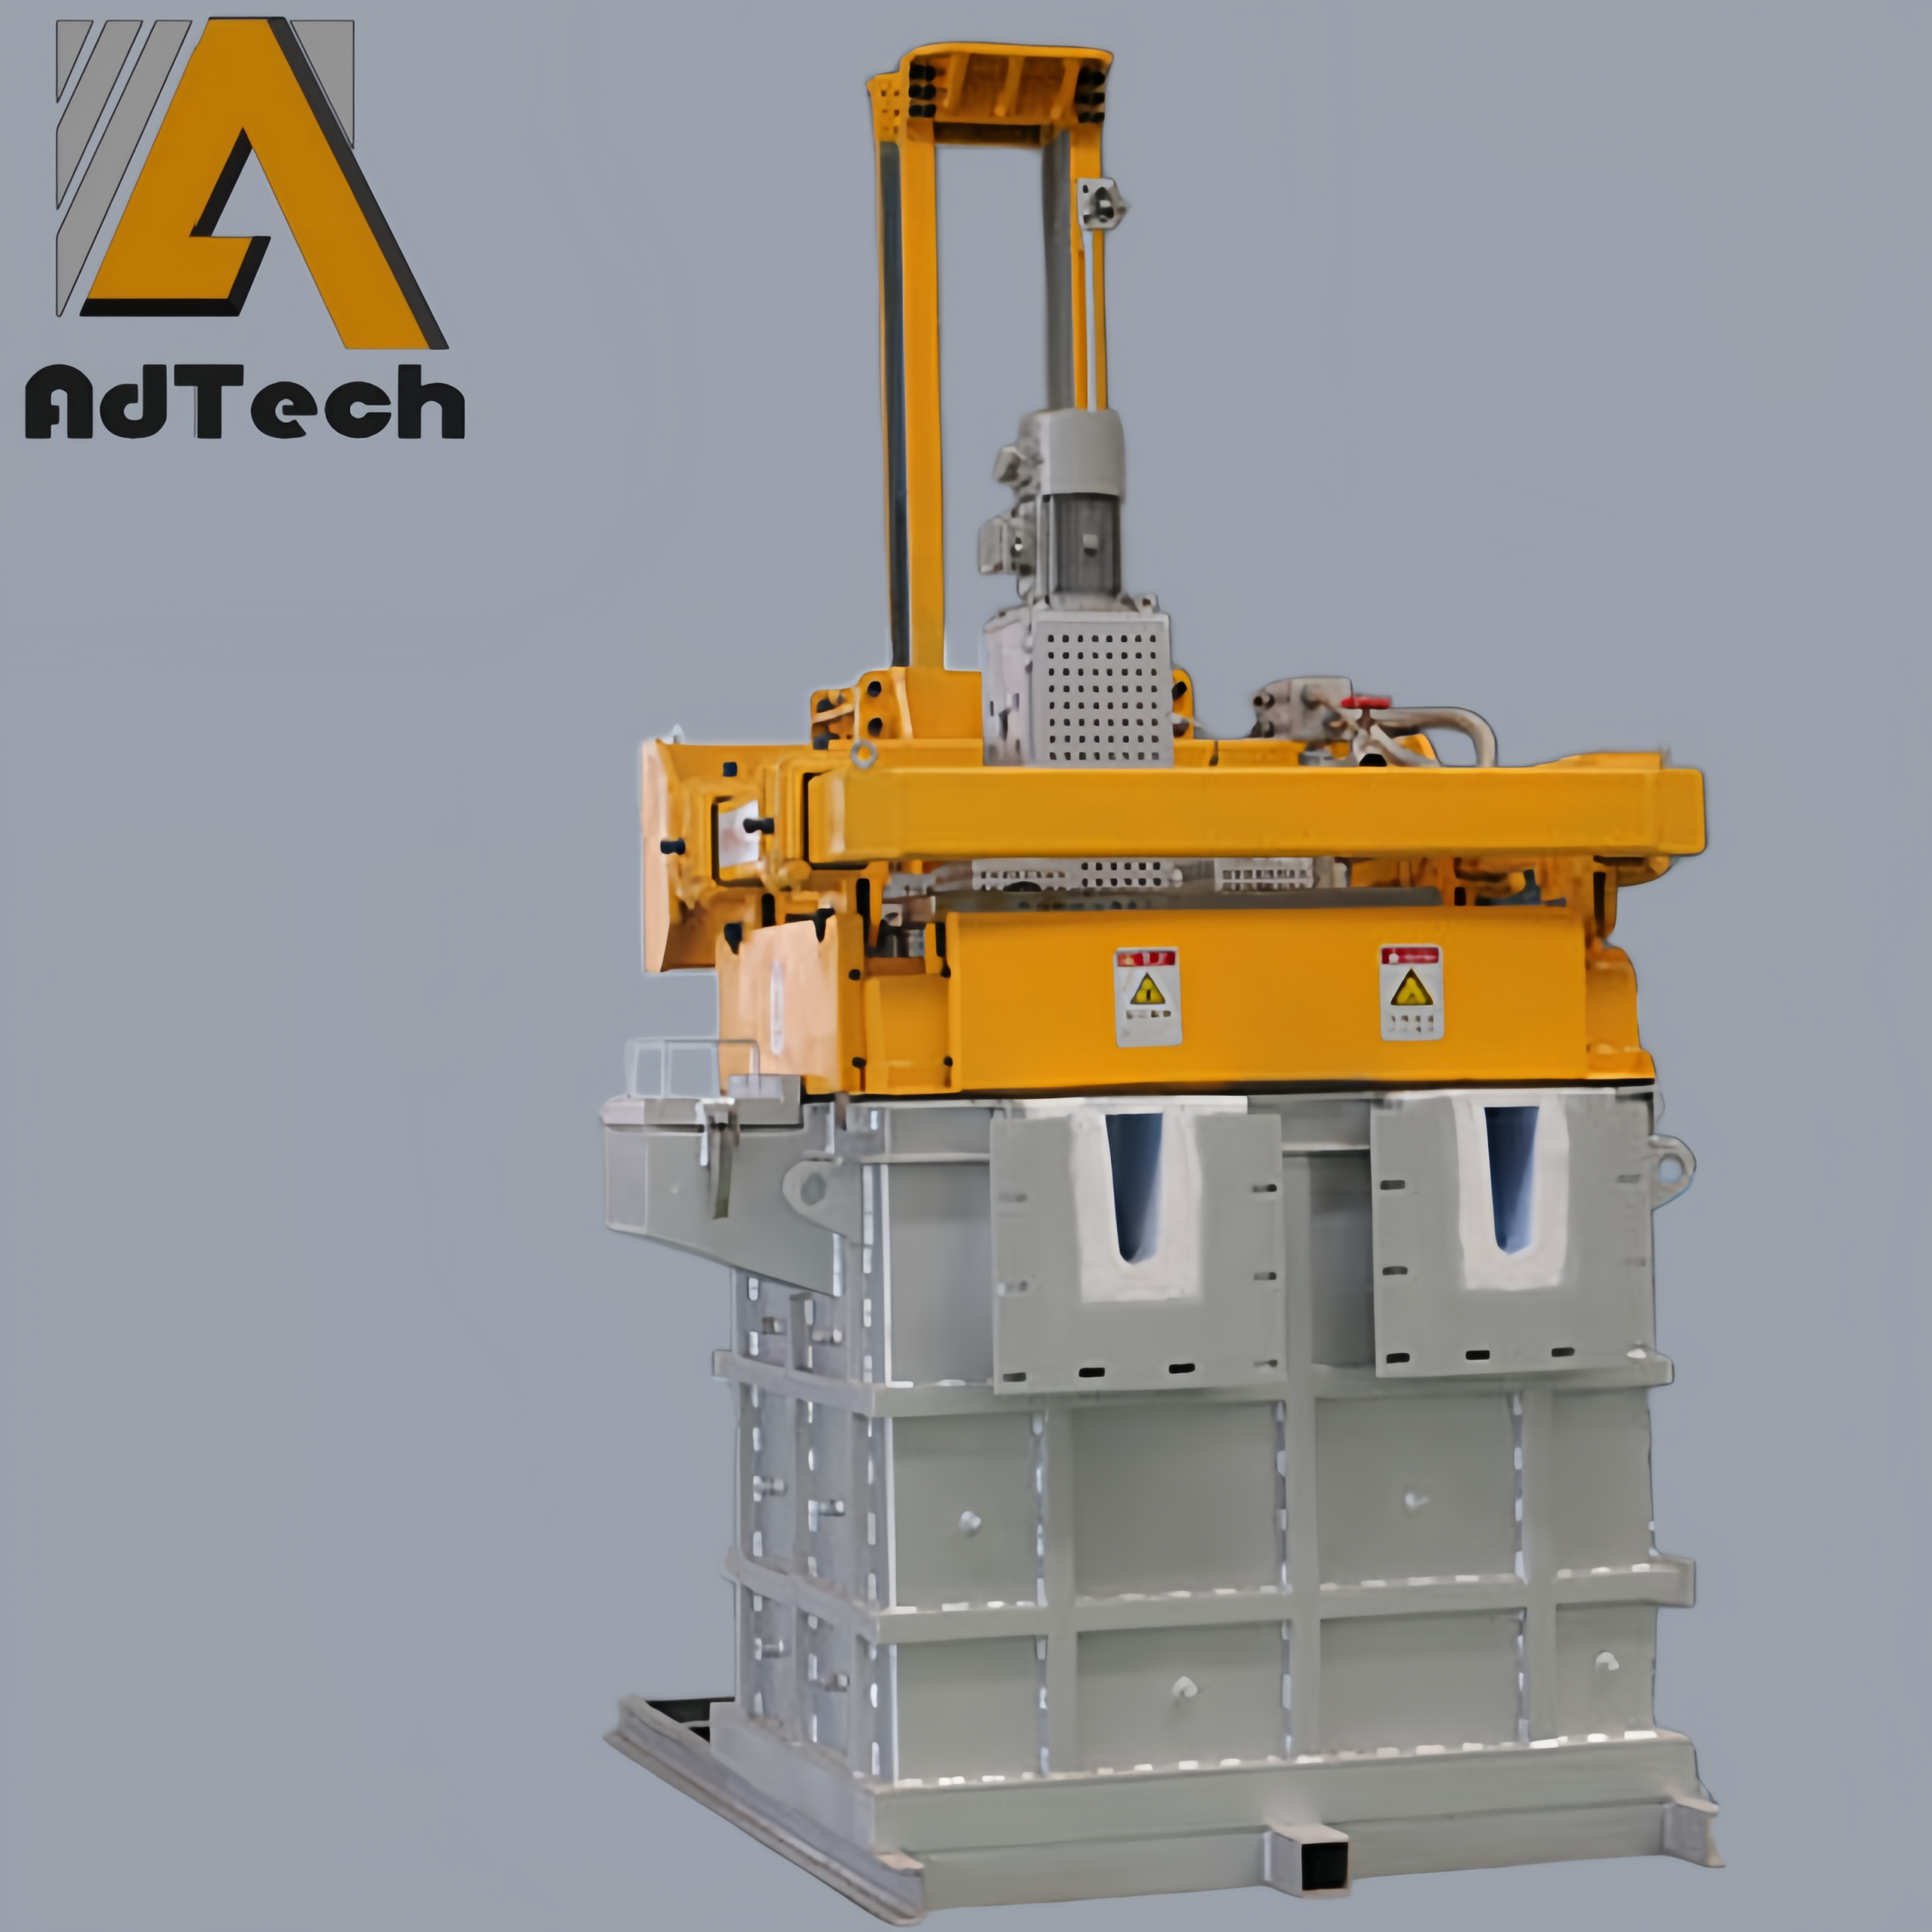
Dégazage par lots
Dans le traitement par lots, l'aluminium fondu est traité dans un four ou une cuve de maintien avant d'être transféré vers le système de coulée.
Cette approche peut convenir aux petits systèmes de production ou aux processus dans lesquels le traitement par lots est déjà intégré au flux de travail.
Dégazage en ligne
Le dégazage en ligne s'effectue en continu pendant que l'aluminium fondu est acheminé du four de maintien vers la machine de coulée.
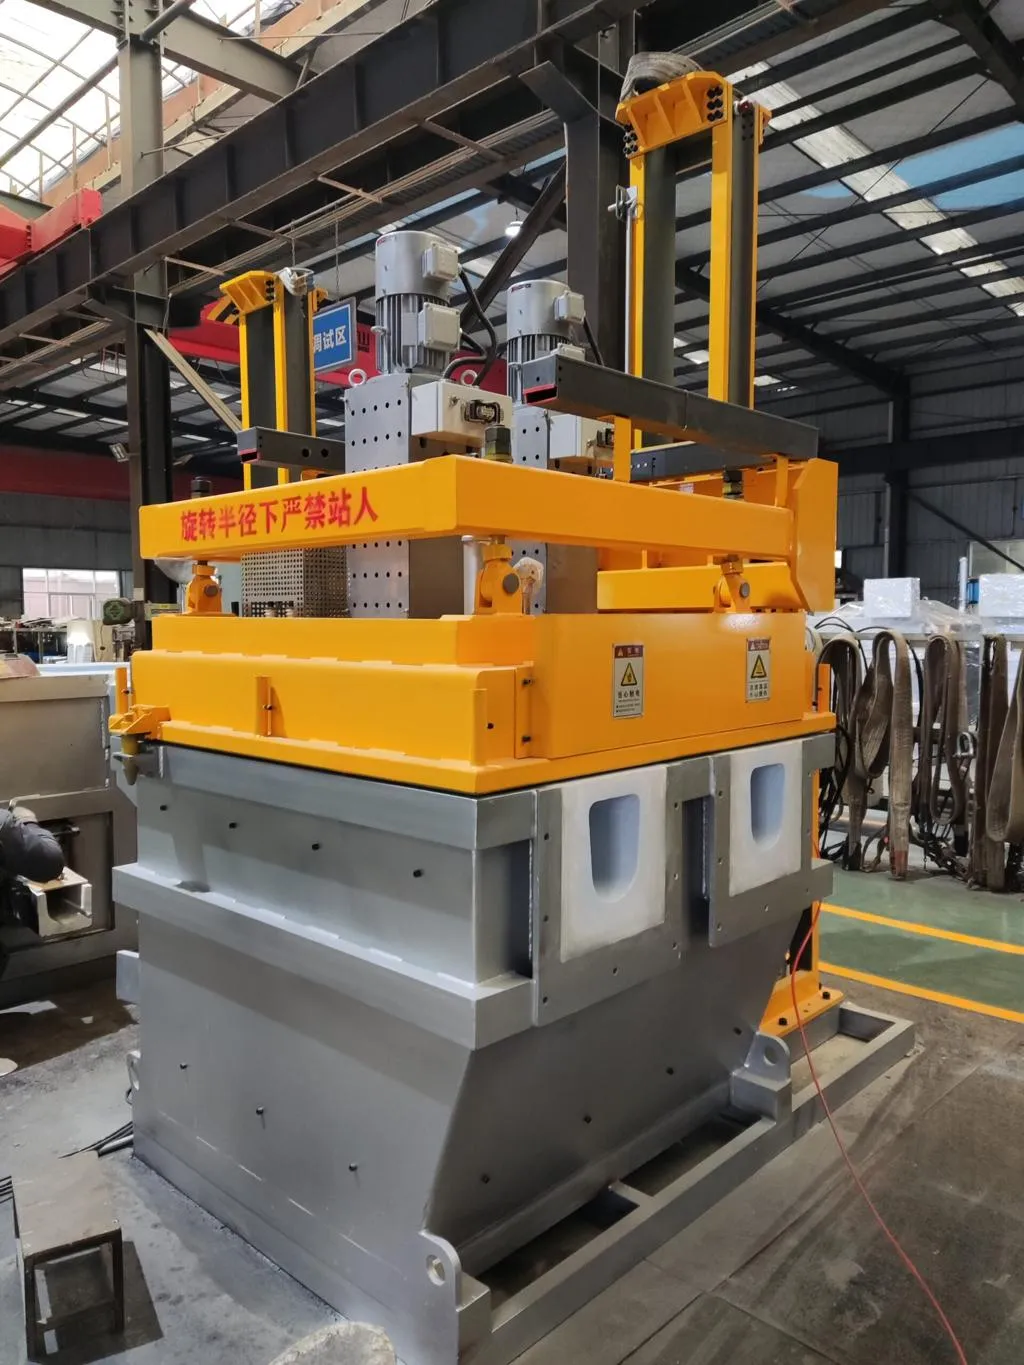
Un unité de dégazage en ligne est installé directement dans la ligne de transfert métallique, généralement en association avec un canal de coulée et un équipement de filtration.
Cette configuration permet d'assurer un traitement à l'hydrogène en continu sans qu'il soit nécessaire d'arrêter l'ensemble de la masse fondue pour procéder à un traitement par lots distinct.
Pour les opérations de coulée en continu de billettes, de brames, de laminage ou d’autres opérations de coulée à haut débit, le traitement en ligne peut s’avérer particulièrement utile, car la capacité de traitement peut être adaptée au débit de métal.
Pourquoi le dégazage en ligne est-il important pour la coulée continue ?
La coulée continue nécessite un écoulement stable du métal et une qualité constante de la masse fondue.
Si le traitement à l'hydrogène n'est effectué qu'à un stade précoce, la masse fondue peut potentiellement absorber davantage d'hydrogène lors des phases ultérieures de maintien en température et de transfert.
Un système en ligne permet d'effectuer une étape de traitement plus proche du processus de moulage.
Une configuration typique du processus pourrait être la suivante :
Four de maintien → dégazage en continu → filtration → goulotte / distribution du métal → machine de coulée
L'enchaînement précis des équipements dépend de la ligne de coulée et de la conception du procédé.
Le système de dégazage en ligne doit être dimensionné en fonction du débit réel d'aluminium fondu plutôt que d'être choisi indépendamment de la capacité de coulée.
Comment savoir si le dégazage est efficace ?
L'inspection visuelle ne suffit pas à elle seule à déterminer de manière fiable la teneur en hydrogène dissous.
Les producteurs d'aluminium peuvent recourir à des méthodes telles que :
- Essai à pression réduite (RPT)
- Analyseurs d'hydrogène
- Mesures de l'indice de densité
- Autres systèmes de surveillance de la qualité de la masse fondue
La méthode de mesure appropriée dépend du niveau de qualité requis et du processus de production.
La surveillance de la concentration en hydrogène avant et après le traitement s'avère particulièrement utile pour optimiser la vitesse du rotor, le débit de gaz, la durée du traitement et la configuration de l'équipement.
Au lieu de choisir les paramètres de traitement en se basant uniquement sur les réglages standard, l'objectif devrait être d'établir une relation stable entre paramètres de processus et qualité mesurée de la masse fondue.
Quelles peuvent être les causes d'un dégazage insuffisant ?
Si le taux d'hydrogène reste supérieur aux prévisions après le traitement, plusieurs facteurs doivent être examinés.
Humidité excessive
Les matériaux de charge humides, les outils, les matériaux réfractaires ou les conduites de gaz peuvent introduire de l'hydrogène dans la masse fondue.
Mauvaise qualité du gaz
La présence d'humidité ou d'impuretés dans le gaz de purge peut réduire l'efficacité du traitement.
Dispersion insuffisante des bulles
L'usure du rotor, un mauvais positionnement de celui-ci ou un débit de gaz inadapté peuvent réduire la dispersion du gaz.
Turbulences excessives
Une agitation trop vigoureuse peut perturber la surface de la masse fondue et accroître l'entraînement d'oxydes.
Capacité de traitement insuffisante
Si l'unité de dégazage est sous-dimensionnée par rapport au débit de métal, il se peut que le niveau de traitement requis ne soit pas atteint de manière constante.
Récupération de l'hydrogène après traitement
Même après un dégazage réussi, la masse fondue peut absorber à nouveau de l'hydrogène si elle reste exposée à l'humidité ou à des conditions de transfert turbulentes.
C'est pourquoi le contrôle de l'hydrogène ne se limite pas à la chambre de dégazage elle-même.
Comment réduire la teneur en hydrogène avant le dégazage ?
La meilleure stratégie de dégazage consiste tout d'abord à éviter toute absorption inutile d'hydrogène.
Parmi les mesures concrètes, on peut citer :
- Veillez à ce que les matériaux de charge restent secs.
- Préchauffez les outils et le matériel entrant en contact avec l'aluminium fondu.
- Veillez à ce que les surfaces réfractaires soient sèches et correctement préparées.
- Évitez toute turbulence inutile pendant la fusion et le transfert.
- Protégez la matière fondue contre une humidité atmosphérique excessive.
- Veiller à ce que les conditions de cuisson et de maintien à température soient adéquates.
- Utilisez un gaz inerte correctement régulé pour le dégazage.
- Surveiller la concentration d'hydrogène avant et après le traitement.
La réduction de la quantité d'hydrogène pénétrant dans la masse fondue rend le processus de dégazage plus stable et allège la charge de traitement.
Quelle est la place du dégazage dans le processus complet de traitement de la masse fondue ?
L'élimination de l'hydrogène ne constitue qu'une partie du traitement de l'aluminium fondu.
Un procédé de moulage de haute qualité type peut comporter plusieurs étapes :
Fusion → alliage → régulation de la température → dégazage → filtration → transfert contrôlé → coulée
Chaque étape a un objectif différent.
- Fusion : transforme les matières premières en aluminium liquide.
- Alliage : ajuste la composition chimique.
- Dégazage : réduit la teneur en hydrogène dissous.
- Filtration : élimine les inclusions non métalliques en suspension.
- Transfert contrôlé : limite la réoxydation, la turbulence et la perte de température.
- Distribution : permet de solidifier le métal traité pour obtenir le produit souhaité.
Aucun équipement ne permet à lui seul de résoudre tous les problèmes liés à la qualité de la matière fondue.
Par exemple, un filtre plus performant ne peut pas compenser un excès d'hydrogène, tandis qu'un processus de dégazage plus intensif ne peut pas se substituer à une filtration efficace des inclusions.
Quelle teneur en hydrogène doit-on viser pour les pièces moulées en aluminium ?
Il n'existe pas de teneur en hydrogène unique valable pour tous les alliages d'aluminium et tous les procédés de moulage.
Le niveau requis dépend :
- Composition de l'alliage
- Procédé de moulage
- Géométrie du produit
- Conditions de solidification
- Traitement en aval
- Exigences en matière de propreté interne
- Spécifications du client
La lamination haut de gamme, la fabrication de feuilles métalliques, l'aérospatiale, l'automobile et d'autres applications exigeantes peuvent nécessiter un contrôle plus rigoureux de la qualité de la masse fondue que la fonderie générale.
Par conséquent, les valeurs cibles relatives à l'hydrogène devraient être fixées en fonction des spécifications du produit fini et vérifiées au moyen de mesures appropriées, plutôt que d'appliquer une valeur unique à tous les procédés de moulage.
Conclusion
L'élimination de l'hydrogène de l'aluminium fondu est avant tout un processus de transfert de masse utilisant des bulles de gaz inerte dispersées.
Le dégazage rotatif constitue un moyen efficace de transférer l'hydrogène dissous de la masse fondue vers le gaz de purge. Son efficacité dépend de la dispersion des bulles, du débit de gaz, de la durée du traitement, de la température, de l'état du rotor, du volume de la masse fondue et de la prévention de l'absorption d'hydrogène.
Dans le cadre de la coulée continue d'aluminium, le dégazage en ligne permet d'intégrer directement le traitement à l'hydrogène dans la ligne de transfert du métal en fusion. Associé à une filtration adaptée, à un contrôle de la température et à un transfert contrôlé du métal, il constitue un élément essentiel d'un système complet de traitement de l'aluminium en fusion.
La méthode la plus fiable ne consiste pas simplement à augmenter l'intensité du dégazage, mais à contrôler l'ensemble du processus, de la fusion à la coulée, et à vérifier la qualité de la masse fondue à l'aide de mesures appropriées.
FAQ
1. Quelle est la meilleure méthode pour éliminer l'hydrogène de l'aluminium fondu ?
Le dégazage rotatif à l'argon ou à l'azote est la méthode industrielle la plus couramment utilisée.
2. Le dégazage permet-il d'éliminer les inclusions d'oxyde d'aluminium ?
Son objectif principal est l'élimination de l'hydrogène. La filtration est généralement utilisée pour éliminer de manière plus fiable les inclusions non métalliques en suspension.
3. L'argon est-il plus efficace que l'azote pour le dégazage de l'aluminium ?
Les deux peuvent être utilisés. Le choix du gaz approprié dépend des exigences relatives à l'alliage, de la qualité du gaz, de la conception de l'équipement et des conditions de production.
4. Le flux peut-il éliminer l'hydrogène de l'aluminium ?
Le traitement au flux et le dégazage ont des fonctions principales différentes. Le flux sert principalement à nettoyer la masse fondue et à traiter les scories et les inclusions, tandis que le dégazage sous gaz inerte vise à éliminer l'hydrogène dissous.
5. Qu'est-ce qui provoque la présence d'hydrogène dans l'aluminium fondu ?
L'humidité en est la principale source, notamment celle provenant des matériaux de charge, des outils, des matériaux réfractaires et de l'atmosphère environnante.
6. L'hydrogène peut-il réapparaître après le dégazage ?
Oui. L'aluminium fondu peut réabsorber de l'hydrogène s'il est exposé à l'humidité pendant le maintien en température ou le transfert.
7. Comment mesure-t-on la teneur en hydrogène dans l'aluminium fondu ?
Des méthodes telles que les essais sous pression réduite et l'utilisation d'analyseurs d'hydrogène spécialisés peuvent être utilisées pour évaluer la teneur en hydrogène dissous.
8. Qu'est-ce que le dégazage de l'aluminium en ligne ?
Il s'agit d'un dégazage continu effectué pendant que l'aluminium fondu s'écoule du four de maintien vers la machine de coulée.
9. Un filtre en mousse céramique élimine-t-il l'hydrogène ?
Non. Un filtre en mousse céramique sert principalement à éliminer les inclusions non métalliques en suspension, et non l'hydrogène dissous.
10. Pourquoi associer le dégazage et la filtration ?
Le dégazage permet de réduire la teneur en hydrogène dissous, tandis que la filtration élimine les inclusions en suspension. Ensemble, ces deux procédés permettent de traiter deux aspects majeurs de la propreté de l'aluminium fondu.
Ingénieur de procédés senior spécialisé dans la purification de l'aluminium fondu et l'optimisation des procédés.
Axé sur les technologies de moulage de l'aluminium, le traitement du métal en fusion et les solutions d'amélioration de la qualité, ce site partage des conseils pratiques pour améliorer les performances de moulage et l'efficacité de la production.