Pourquoi la fonte de l'aluminium provoque-t-elle un colmatage du filtre ?
Les filtres en mousse céramique sont largement utilisés dans la coulée d'aluminium pour éliminer les inclusions non métalliques et améliorer la pureté de l'aluminium fondu. Cependant, lors de leur exploitation, les usines d'aluminium peuvent être confrontées à un problème courant : obstruction du filtre.
Lorsqu'un filtre s'encrasse trop rapidement, cela peut réduire l'efficacité de la filtration, augmenter la perte de charge, nuire à la stabilité de la coulée et faire grimper les coûts de production.
Le colmatage du filtre n'est généralement pas dû au filtre en mousse céramique lui-même. Dans la plupart des cas, il est lié à l'état de la masse fondue d'aluminium, notamment à une teneur excessive en oxydes, à un taux élevé d'inclusions, à un traitement inadéquat de la masse fondue ou à des conditions de coulée instables.
Comprendre les causes du colmatage des filtres aide les fonderies à optimiser leurs processus de traitement de la fonte en fusion et à prolonger la durée de vie des filtres.
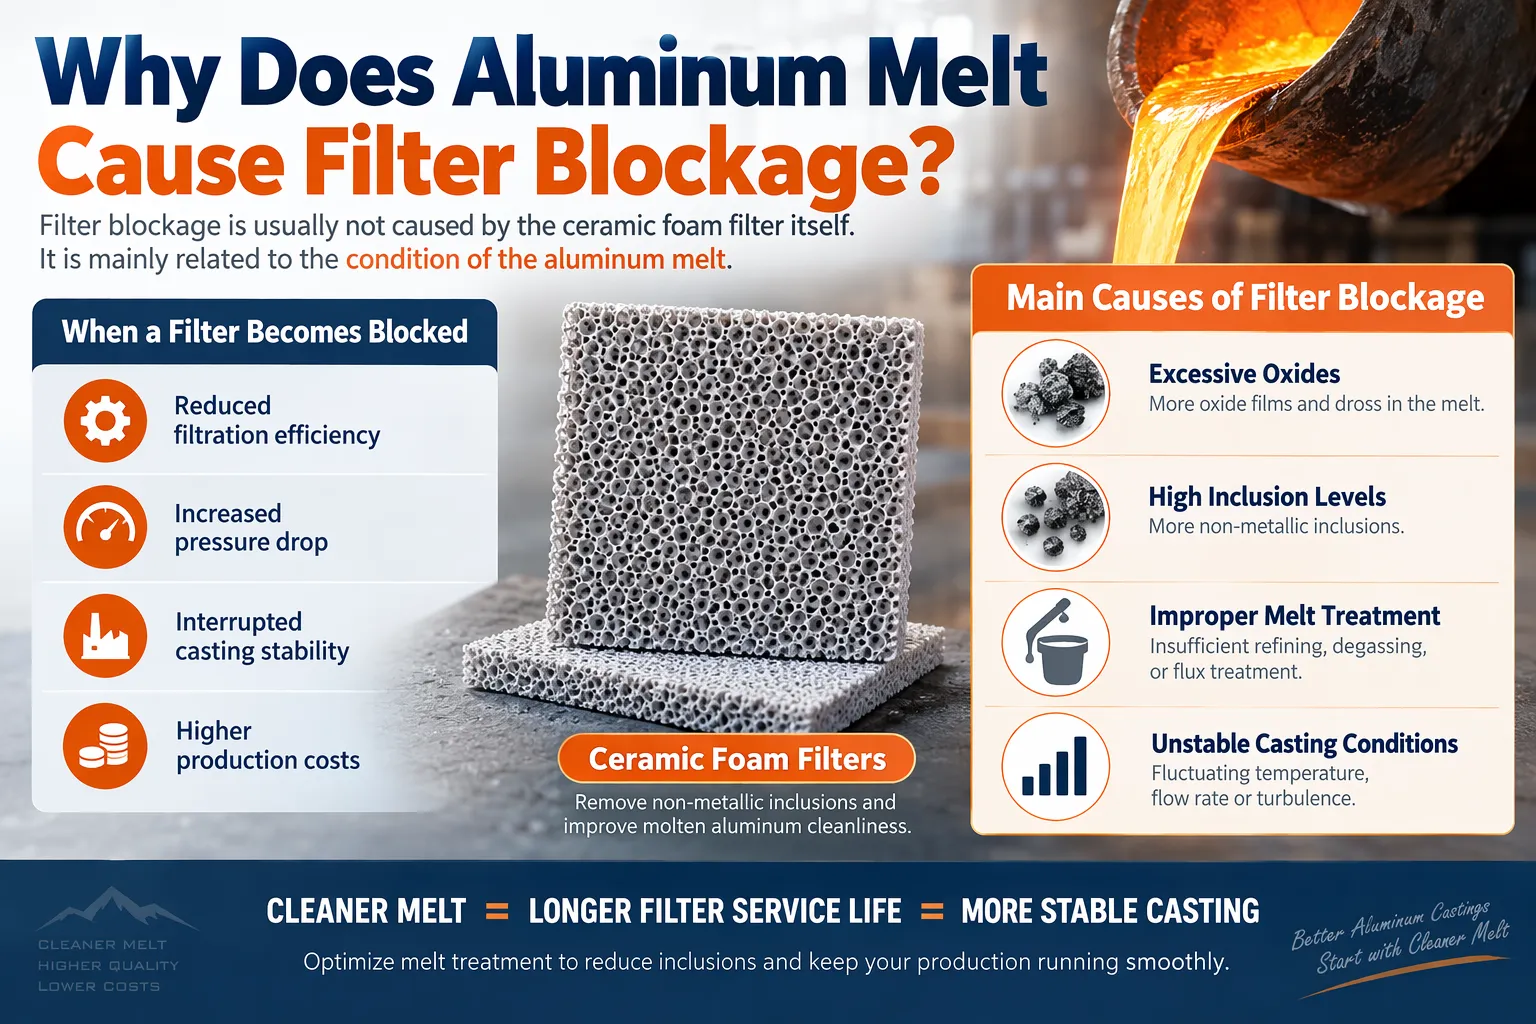
Que se passe-t-il lorsqu'un filtre en aluminium se bouche ?
Lors de la filtration de l'aluminium fondu, celui-ci traverse la structure réticulaire tridimensionnelle du filtre en mousse céramique. Les inclusions non métalliques, les films d'oxyde et autres impuretés sont retenus à l'intérieur du filtre.
Il s'agit du processus de filtration habituel.
Cependant, lorsque la quantité de matières retenues dépasse la capacité de rétention du filtre, les pores ouverts finissent par se boucher progressivement.
Les symptômes courants sont les suivants :
- Augmentation de la différence de pression aux deux côtés du filtre
- Débit d'aluminium réduit
- Procédé de moulage instable
- Durée de vie réduite du filtre
- Remplacement fréquent du filtre
- Augmentation des temps d'arrêt de production
Une certaine augmentation de la pression est normale pendant la filtration, mais un colmatage rapide indique généralement des problèmes liés à la propreté de la matière fondue ou au contrôle du processus.
Principales causes d'obstruction des filtres de fonte d'aluminium
1. Présence excessive d'inclusions d'oxyde dans l'aluminium fondu
La cause la plus fréquente du colmatage du filtre est une forte concentration d'inclusions d'oxyde.
Pendant la fusion et le maintien à température, l'aluminium réagit avec l'oxygène pour former de l'oxyde d'aluminium. D'autres couches d'oxyde peuvent se former :
- Turbulence excessive dans la masse fondue
- Chargement incorrect du four
- Transfert fréquent de métaux
- Mauvaises pratiques d'élimination des scories
- Longs délais de conservation
Ces oxydes peuvent s'accumuler à l'intérieur du filtre en mousse céramique et réduire progressivement sa perméabilité.
C'est pourquoi l'optimisation du fonctionnement du four et la réduction au minimum des turbulences inutiles constituent des mesures importantes pour réduire l'encrassement des filtres.
2. Teneur élevée en hydrogène et mauvaise qualité de la masse fondue
L'hydrogène en lui-même n'obstrue pas directement un filtre en mousse céramique, mais de mauvaises conditions de fusion s'accompagnent souvent de taux élevés d'hydrogène et d'une teneur accrue en inclusions.
Lorsque l'aluminium absorbe de l'hydrogène et contient un excès d'impuretés, cela peut entraîner :
- Risque accru de porosité
- Des exigences de filtration plus strictes
- Qualité de moulage irrégulière
Un dégazage adéquat avant la filtration contribue à améliorer la propreté globale de la masse fondue.
Les systèmes de dégazage rotatifs éliminent l'hydrogène dissous en introduisant de fines bulles d'argon ou d'azote dans l'aluminium fondu, ce qui permet à l'hydrogène de se diffuser depuis la masse fondue vers les bulles et d'être ainsi éliminé.
En savoir plus sur les systèmes de dégazage rotatifs
3. Mauvais choix de filtre en mousse céramique
Un filtre qui n'est pas adapté aux conditions de coulée peut se boucher prématurément.
Parmi les critères de sélection importants, on peut citer :
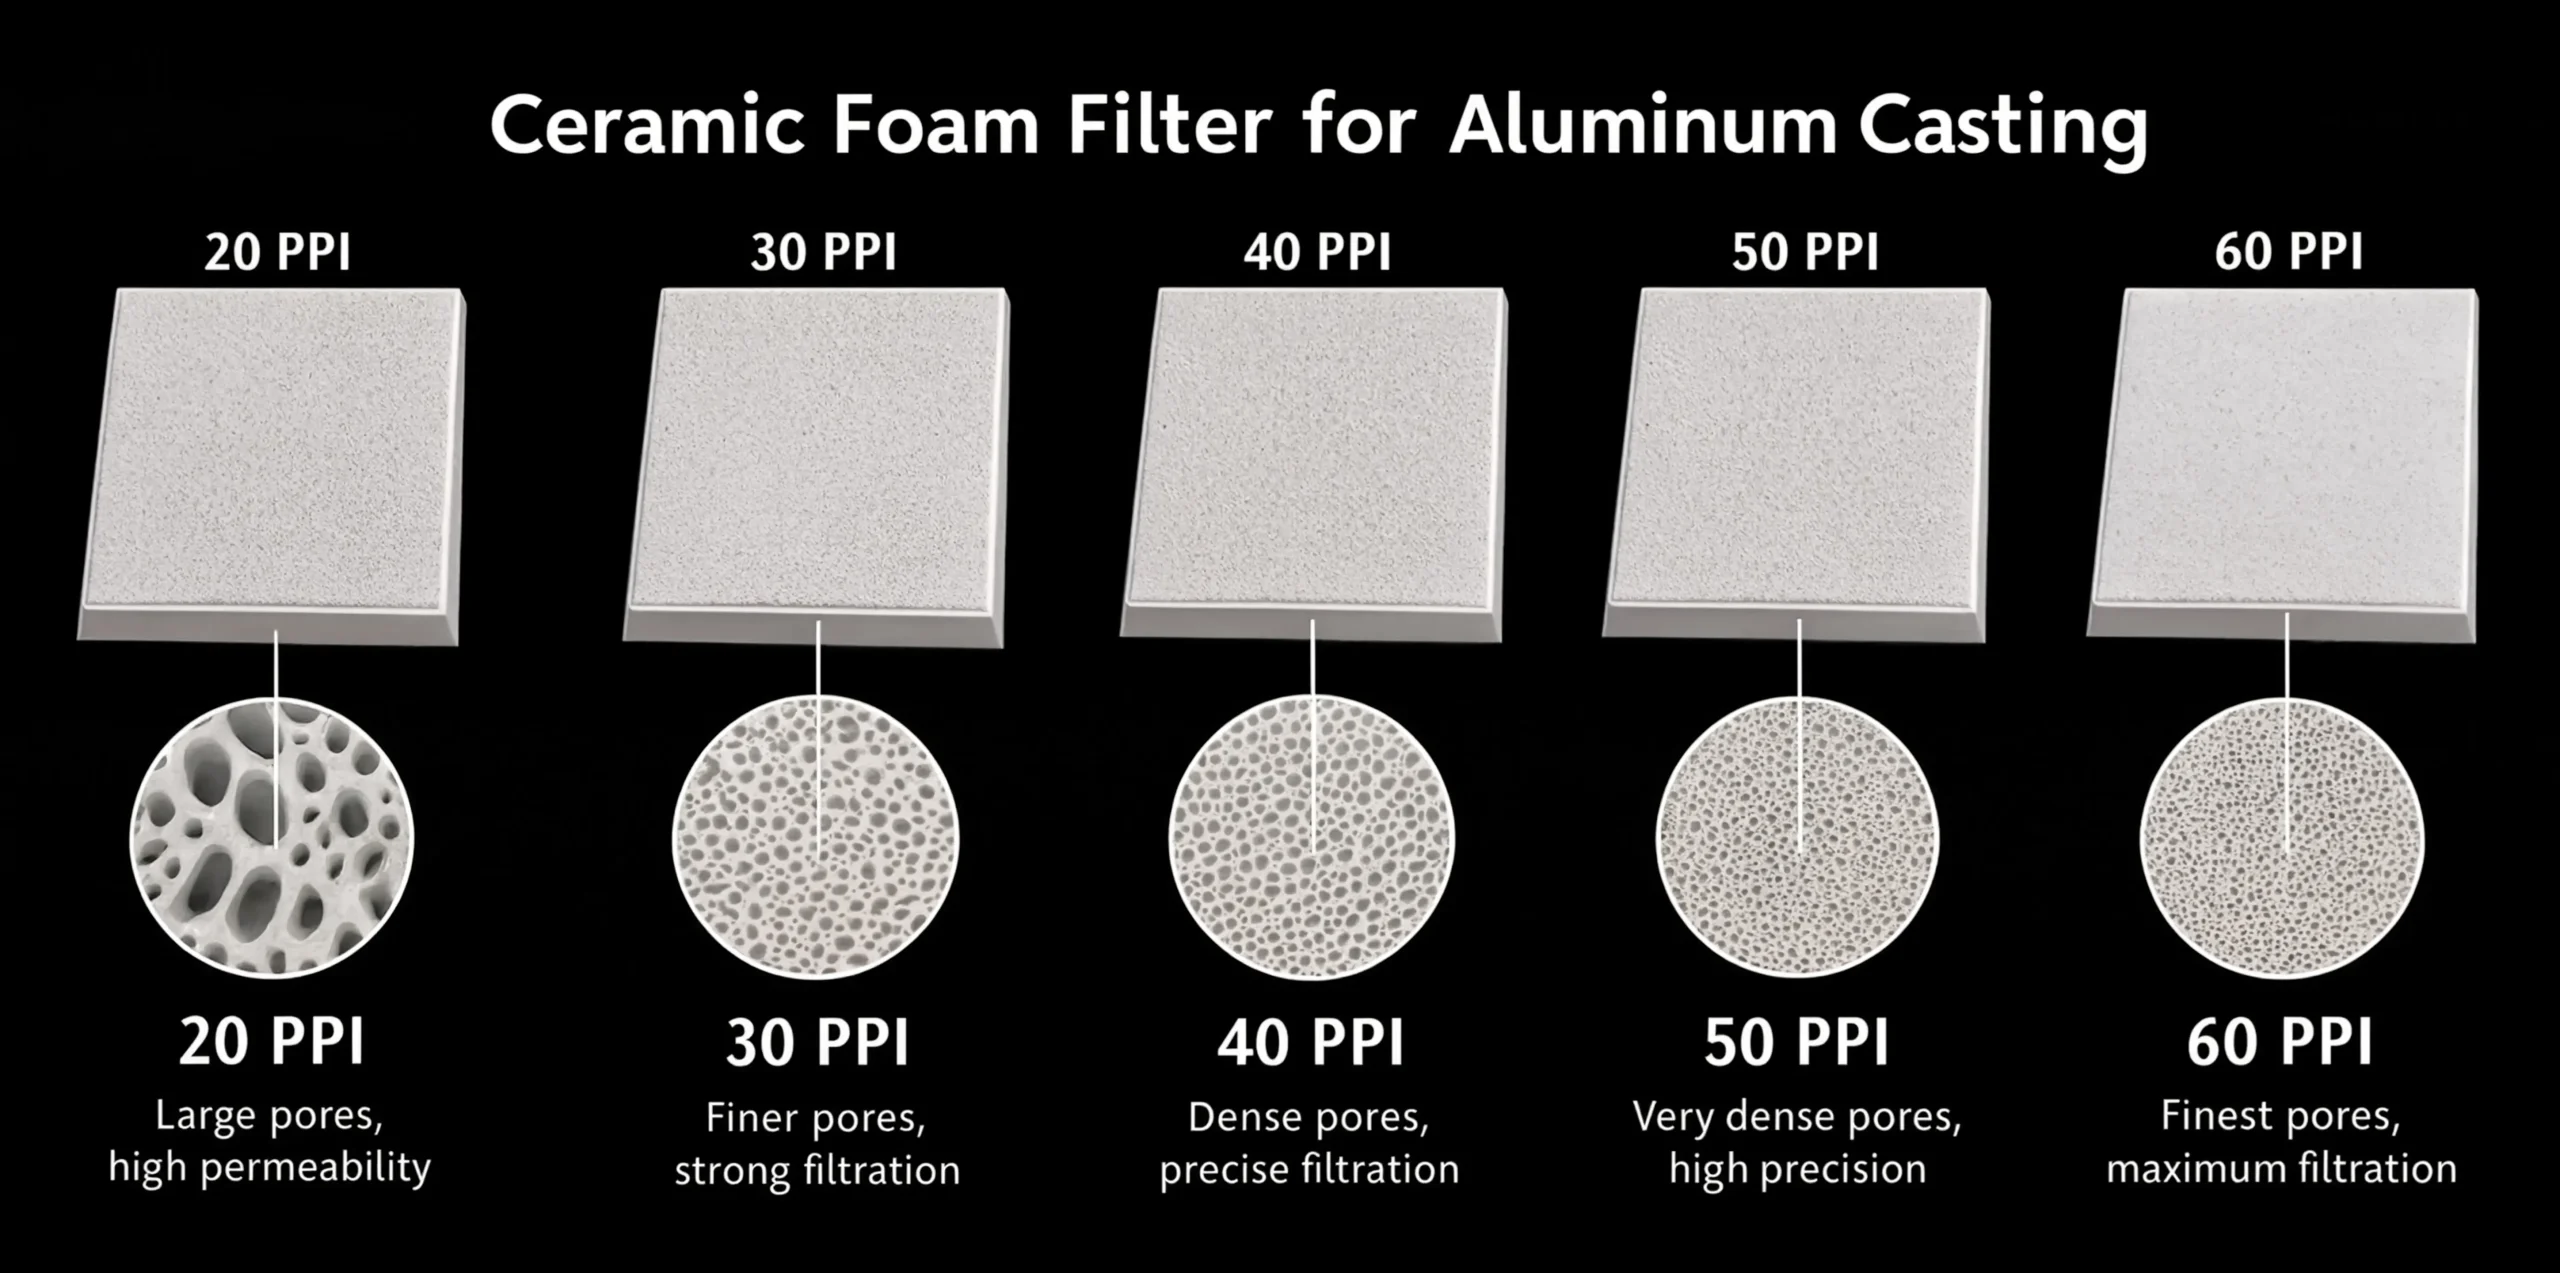
PPI (pores par pouce)
Les filtres PPI de niveau supérieur offrent généralement une filtration plus fine, mais leurs mailles sont également plus petites et leur résistance à l'écoulement est plus élevée.
Par exemple :
- Faible indice de fluidité (PPI) : capacité de débit plus élevée, adapté aux matières fondues présentant des exigences de propreté moins strictes
- PPI élevé : meilleure élimination des inclusions, mais peut nécessiter des conditions de fusion plus propres
Opter pour le PPI le plus élevé disponible n'est pas toujours la meilleure solution.
Taille du filtre et débit de coulée
Si la surface filtrante est trop petite pour le débit de l'aluminium :
- Augmentation de la vitesse du métal
- Le chargement des inclusions s'accélère
- La perte de charge augmente rapidement
La taille du filtre doit correspondre à :
- Vitesse de coulée
- Débit de l'aluminium
- Type d'alliage
- Niveau d'inclusion prévu
4. Excès de scories et de résidus de fondant
Des pratiques de raffinage inadéquates peuvent introduire des particules supplémentaires dans la masse fondue.
En voici quelques exemples :
- Présence excessive de scories dans le flux de métal
- Séparation incomplète après traitement au flux
- Application incorrecte du flux
Bien que le flux de raffinage contribue à éliminer les impuretés, une utilisation excessive ou inappropriée peut augmenter la quantité de résidus parvenant à l'étape de filtration.
Un bon procédé de traitement par fusion nécessite un équilibre entre le traitement par flux et la filtration.
5. Chaudière ou système de conduits encrassés
La contamination peut également provenir des équipements.
Parmi les sources possibles, on peut citer :
- Dégradation du revêtement du four
- Surfaces sales
- Accumulation résiduelle de métal
- Mauvaises pratiques d'entretien
Avant d'atteindre le filtre, l'aluminium fondu peut déjà contenir des oxydes et des particules qui se sont accumulés.
Un nettoyage régulier et un entretien adéquat des équipements de fusion et de transfert peuvent réduire considérablement l'encrassement des filtres.
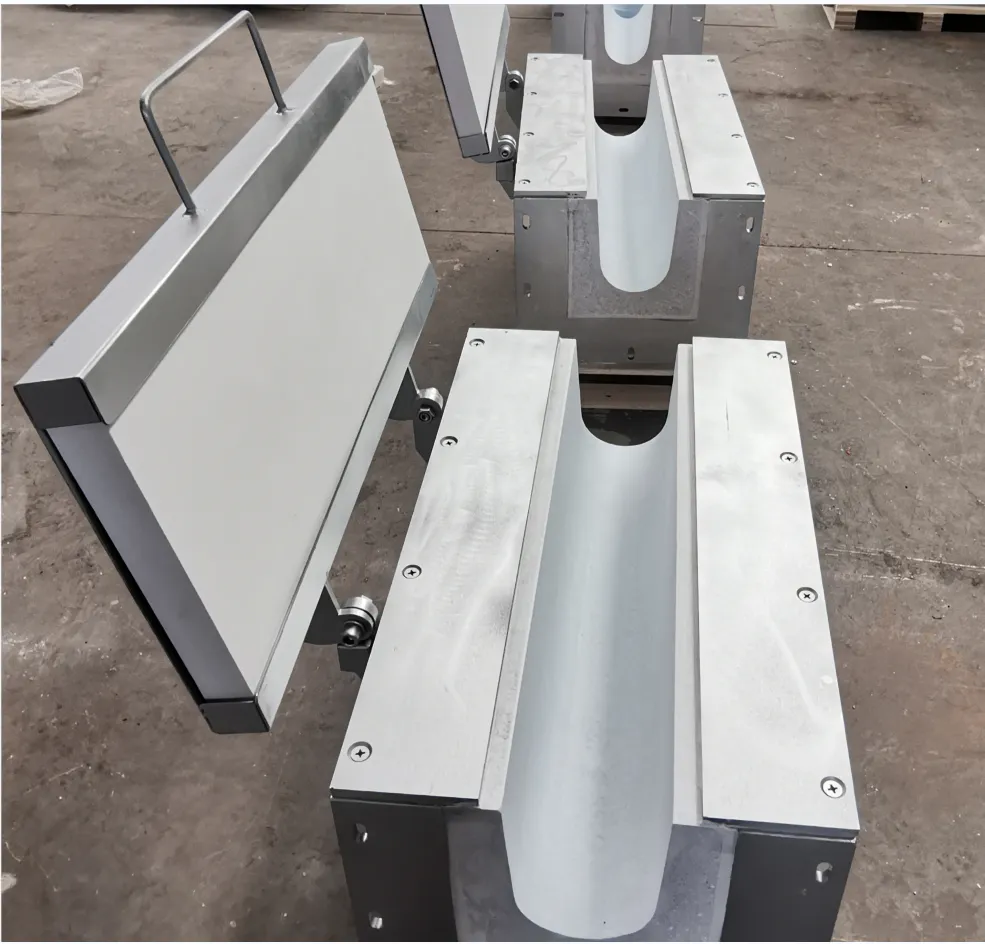
Découvrez notre canal de transfert d'aluminium fondu
Comment les usines d'aluminium peuvent-elles réduire le colmatage des filtres ?
Pour améliorer les performances des filtres, les producteurs d'aluminium ont généralement besoin d'une combinaison de solutions :
1. Améliorer la pureté de l'aluminium fondu avant filtration
La filtration est plus efficace lorsque la matière fondue entrante présente déjà des niveaux d'impuretés maîtrisés.
Parmi les pratiques courantes, on peut citer :
- Élimination correcte des scories
- Traitement efficace du flux
- Dégazage rotatif
- Transfert métallique stable
2. Optimiser le choix des filtres en mousse céramique
Au lieu de se contenter de choisir un filtre plus fin, les usines devraient tenir compte des éléments suivants :
- Exigences relatives aux alliages
- Vitesse de coulée
- Objectif de propreté des métaux
- Capacité de filtration
Un filtre correctement choisi permet d'obtenir une meilleure efficacité de filtration tout en garantissant un débit stable.
3. Contrôler l'écoulement du métal et éviter les turbulences
L'écoulement turbulent de l'aluminium favorise la formation d'oxyde.
Optimisation :
- Conception de la buanderie
- Conditions de transfert
- Exercice de versement
contribue à réduire la formation d'oxyde avant la filtration.
Le colmatage du filtre est-il toujours un problème ?
Pas forcément.
Un filtre en mousse céramique est conçu pour retenir les impuretés. La présence d'un certain dépôt à l'intérieur du filtre indique que la filtration fonctionne correctement.
Le vrai problème, c'est que obstruction prématurée, lorsque le filtre perd de sa capacité avant la fin de l'opération de coulée prévue.
L'objectif n'est pas d'empêcher tout blocage, mais de trouver un équilibre entre :
- efficacité de filtration
- stabilité sous pression
- durée de vie du filtre
- qualité de la coulée
Contactez-nous pour obtenir des conseils techniques
Conclusion
Le colmatage des filtres dans la fonte d'aluminium résulte généralement d'une charge excessive en impuretés plutôt que d'un simple problème de qualité du filtre. Les inclusions d'oxydes, un traitement inadéquat de la fonte, le choix d'un filtre inadapté et des conditions de coulée instables sont les principaux facteurs qui affectent les performances du filtre.
En améliorant la pureté de l'aluminium fondu avant la filtration et en choisissant le filtre en mousse céramique adapté aux exigences réelles de la coulée, les producteurs d'aluminium peuvent obtenir des performances de filtration plus stables et réduire les interruptions de production.
Pour les fonderies d'aluminium qui cherchent à optimiser la filtration de la masse fondue, comprendre le lien entre la qualité de la masse fondue et les performances du filtre constitue la première étape vers l'amélioration de la fiabilité de la coulée.
FAQ
1. Pourquoi mon filtre en mousse céramique s'encrasse-t-il si vite ?
Un filtre en mousse céramique peut se colmater rapidement en raison d'une présence excessive d'inclusions d'oxydes, d'une teneur élevée en scories, d'une mauvaise propreté de la masse fondue, d'une taille de filtre inadaptée ou d'un débit de métal trop élevé.
2. Un filtre en mousse céramique à indice de performance (PPI) plus élevé entraîne-t-il davantage d'obstruction ?
Pas toujours. Les filtres à PPI plus élevé retiennent les inclusions plus fines, mais présentent une perméabilité moindre. Le PPI approprié dépend des exigences en matière de propreté de la masse fondue et des conditions de coulée.
3. Le dégazage permet-il d'éviter le colmatage du filtre ?
Le dégazage permet principalement d'éliminer l'hydrogène dissous, et non les inclusions solides. Toutefois, un traitement adéquat de la masse fondue améliore la qualité globale de celle-ci et favorise une filtration plus stable.
4. Comment puis-je prolonger la durée de vie d'un filtre en mousse céramique ?
Améliorer la propreté du four, réduire les turbulences, optimiser le traitement du flux, choisir la taille de filtre appropriée et maintenir des conditions de coulée stables.
5. Quelles impuretés obstruent les filtres en aluminium ?
Parmi les matériaux courants responsables du colmatage des filtres, on trouve les films d'oxyde d'aluminium, les particules de scories, les particules de carbure et d'autres inclusions non métalliques.
6. Dois-je remplacer mon filtre si la perte de charge augmente ?
Une augmentation progressive de la pression est normale. Une augmentation rapide de la pression indique généralement une charge excessive en inclusions ou des conditions de filtration inadaptées.
7. Le colmatage du filtre peut-il nuire à la qualité des pièces moulées en aluminium ?
Oui. Un encrassement important peut entraîner une instabilité du débit de métal, une filtration incomplète et une augmentation des défauts de coulée.
8. Le filtre en mousse céramique élimine-t-il l'hydrogène de l'aluminium ?
Non. Les filtres en mousse céramique éliminent les impuretés solides. L'hydrogène dissous nécessite un traitement de dégazage.
9. Pourquoi un même filtre fonctionne-t-il différemment selon les lignes de coulée ?
Les performances du filtre dépendent du type d'alliage, de la propreté de la masse fondue, du débit, de l'état du four et des paramètres de coulée.
10. Comment choisir le filtre adapté pour la fonte d'aluminium ?
Tenez compte des exigences relatives aux alliages, de la vitesse de coulée, de la taille du filtre, de l'indice PPI, du niveau d'inclusions prévu et de l'objectif de filtration.
Ingénieur de procédés senior spécialisé dans la purification de l'aluminium fondu et l'optimisation des procédés.
Axé sur les technologies de moulage de l'aluminium, le traitement du métal en fusion et les solutions d'amélioration de la qualité, ce site partage des conseils pratiques pour améliorer les performances de moulage et l'efficacité de la production.