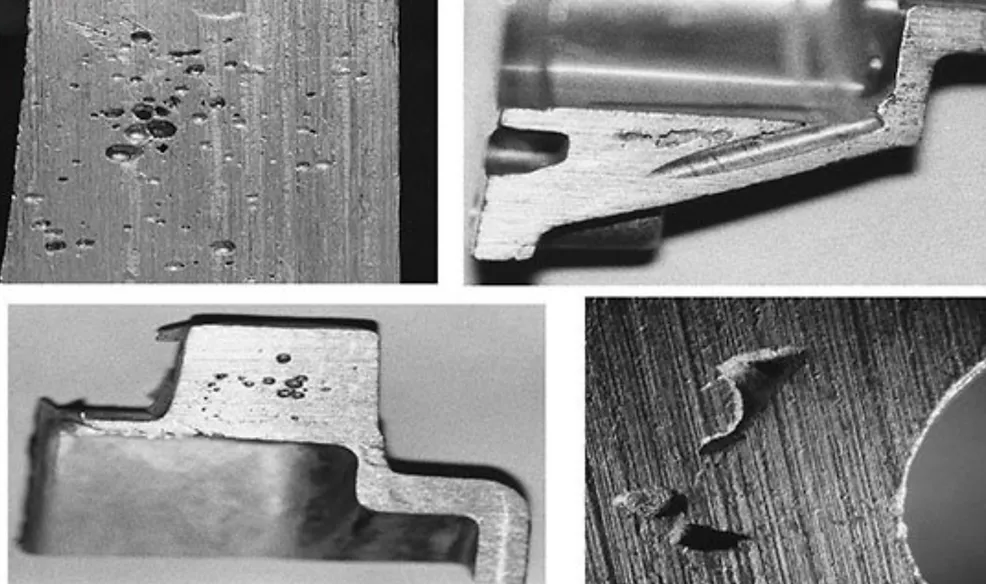
Водород является основным растворённым газом, вызывающим газовую пористость в алюминиевых отливках. Поскольку расплавленный алюминий способен растворять значительно больше водорода, чем твёрдый алюминий, избыток водорода может приводить к образованию пор при затвердевании металла.
Наиболее распространённый способ удаления водорода из расплавленного алюминия — это ротационная дегазация с использованием инертного газа, как правило, аргон или азот. В результате этой обработки мелкие пузырьки газа распределяются по расплаву, что позволяет растворенному водороду переходить из алюминия в пузырьки и выходить из расплава.
При выполнении сложных литейных операций удаление водорода следует сочетать с соблюдением надлежащей практики плавки, контролируемым переносом металла и фильтрацией для обеспечения общей чистоты расплава.
Почему расплавленный алюминий содержит водород?
Водород попадает в расплавленный алюминий в основном из-за влаги.
К числу распространенных источников относятся:
- Влажность в зарядных материалах
- Влажный лом или инструменты
- Влажность окружающей атмосферы
- Влажность в огнеупорных материалах или материалах печи
- Неправильно высушенные добавки
- Обработка расплавленного металла в условиях турбулентности
При высокой температуре водяной пар может вступать в реакцию с расплавленным алюминием и вносить водород в расплав.
Эта проблема приобретает еще большее значение на этапах плавки и выдержки, поскольку водород гораздо лучше растворяется в жидком алюминии, чем в твердом.
Когда металл впоследствии затвердевает, растворимость водорода резко снижается. Если расплав содержит больше водорода, чем может удержать затвердевающий алюминий, внутри отливки могут образовываться газовые поры.
Какие проблемы вызывает водород при литье алюминия?
Избыток растворенного водорода может способствовать образованию внутренней пористости.
В зависимости от метода литья и конечного назначения пористость, связанная с водородом, может привести к:
- Меньшая плотность
- Снижение механических характеристик
- Внутренние дефекты
- Низкая устойчивость к усталости
- Дефекты обработки
- Сниженная герметичность при пониженном давлении
- Проблемы с качеством при прокатке или экструзии
Этот эффект особенно важен для продукции, требующей высокой степени внутренней чистоты, такой как заготовки для экструзии, прокатные слябы, автомобильные сплавы и другие высококачественные изделия из кованого алюминия.
Однако не все поры в алюминиевом литье возникают из-за водорода. Усадка, оксидные пленки, условия затвердевания и другие технологические факторы также могут способствовать образованию пористости.
Именно поэтому анализ содержания водорода следует проводить в рамках более комплексной оценки качества литья.
Как извлекают водород из расплавленного алюминия?
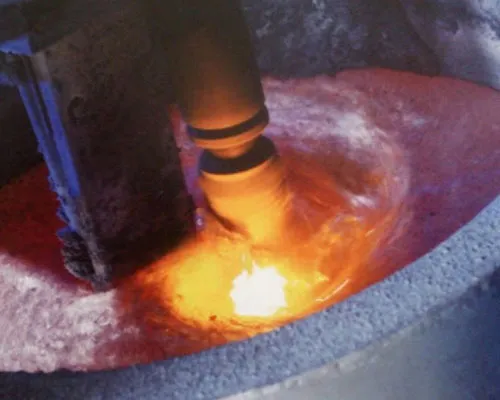
Наиболее широко применяемым промышленным методом является ротационная дегазация.
В процессе ротационной дегазации инертный газ подается в расплавленный алюминий через вращающийся ротор с графитовым или керамическим покрытием.
Ротор разбивает поступающий газ на множество пузырьков и распределяет их по расплаву.
Основной процесс заключается в следующем:
Впрыск инертного газа → диспергирование пузырьков → перенос водорода → флотация пузырьков → удаление водорода
По мере прохождения пузырьков через алюминий растворенный водород переходит из расплавленного металла в газовую фазу. Затем пузырьки поднимаются к поверхности расплава и выносят водород из металла.
Этот процесс основан в первую очередь на массообмене между газом и жидкостью, а не на химической реакции между водородом и продувочным газом.
Почему ротационная дегазация эффективна?
Эффективность ротационной дегазации во многом зависит от того, насколько эффективно распределяется продувочный газ.
Грамотно сконструированный ротор образует более мелкие и равномерно распределенные пузырьки, что увеличивает площадь контакта газа с жидкостью, доступную для переноса водорода.
На результат влияют несколько факторов:
Дисперсия пузырьков
Более эффективное распределение пузырьков, как правило, способствует усилению контакта инертного газа с расплавленным алюминием.
Однако простое увеличение скорости вращения ротора не всегда способствует улучшению дегазации. Чрезмерное перемешивание может привести к образованию сильного поверхностного вихря и, как следствие, к увеличению уноса оксидов.
Расход газа
Расход газа должен соответствовать конструкции ротора, объему обработки и условиям технологического процесса.
Слишком малый расход газа может привести к недостаточной обработке, тогда как чрезмерный расход газа может способствовать слиянию пузырьков и нестабильному движению расплава.
Продолжительность лечения
Необходимое время обработки зависит от объёма расплава, концентрации водорода, расхода газа, конструкции ротора и требуемого конечного уровня содержания водорода.
Поэтому фиксированное время обработки не следует рассматривать как универсальное значение для всех линий по литью алюминия.
Температура плавления
Температура влияет на растворимость водорода и на весь процесс обработки. Расплав следует обрабатывать в пределах температурного диапазона, соответствующего данному сплаву и процессу литья.
Какой газ используется для дегазации алюминия?
Наиболее распространенными газами для продувки являются аргон и азот.
Аргон
Аргон является химически инертным газом и широко используется для высококачественной обработки расплава алюминия.
Он особенно подходит для тех случаев, когда важны контроль загрязнения и стабильное взаимодействие газа с металлом.
Азот
Азот также широко используется для дегазации расплава алюминия и может стать экономически эффективным решением для многих процессов литья.
Выбор между аргоном и азотом зависит от требований к сплаву, доступности газа, конструкции оборудования и требуемого качества расплава.
Самым важным требованием является надлежащее управление системой продувки и подачи газа, а также обеспечение достаточной сухости газа.
Может ли флюс удалять водород из расплавленного алюминия?
Обработка флюсом и дегазация преследуют разные основные цели.
Флюсы в основном используются для модификации, отделения или удаления определенных оксидов, включений, шлака и других нежелательных веществ из расплавленного алюминия, в зависимости от состава флюса.
Ротационная дегазация, с другой стороны, в основном применяется для снижения содержания растворенного водорода.
В некоторых системах обработки расплава алюминия впрыск инертного газа сочетается с добавлением флюса. Это позволяет в рамках одного и того же процесса осуществлять обезводоривание и удаление включений или шлака с помощью флюса.
Однако обработку флюсом не следует автоматически рассматривать в качестве замены специальной процедуры дегазации водородом.
Удаляет ли дегазация включения?
Не все включения удаляются в процессе дегазации.
Ротационная дегазация может способствовать всплыванию некоторых включений при соответствующих условиях, однако её основная функция заключается в удалении растворённого водорода.
Для взвешенных неметаллических включений, Фильтрация является основным методом последующего разделения.
Керамические пенофильтры обычно устанавливаются после обработки расплава для улавливания оксидных пленок и других неметаллических включений до того, как металл поступит на этап литья.
Это означает, что дегазацию и фильтрацию, как правило, следует рассматривать как взаимодополняющие процессы:
Дегазация → снижение содержания растворенного водорода
Фильтрация → удаление взвешенных неметаллических включений
Использование обоих процессов обеспечивает более полную обработку расплавленного алюминия, чем применение только одного из них.
Где следует проводить дегазацию?
Обработка водородом может осуществляться как в периодическом режиме, так и в режиме непрерывного процесса.
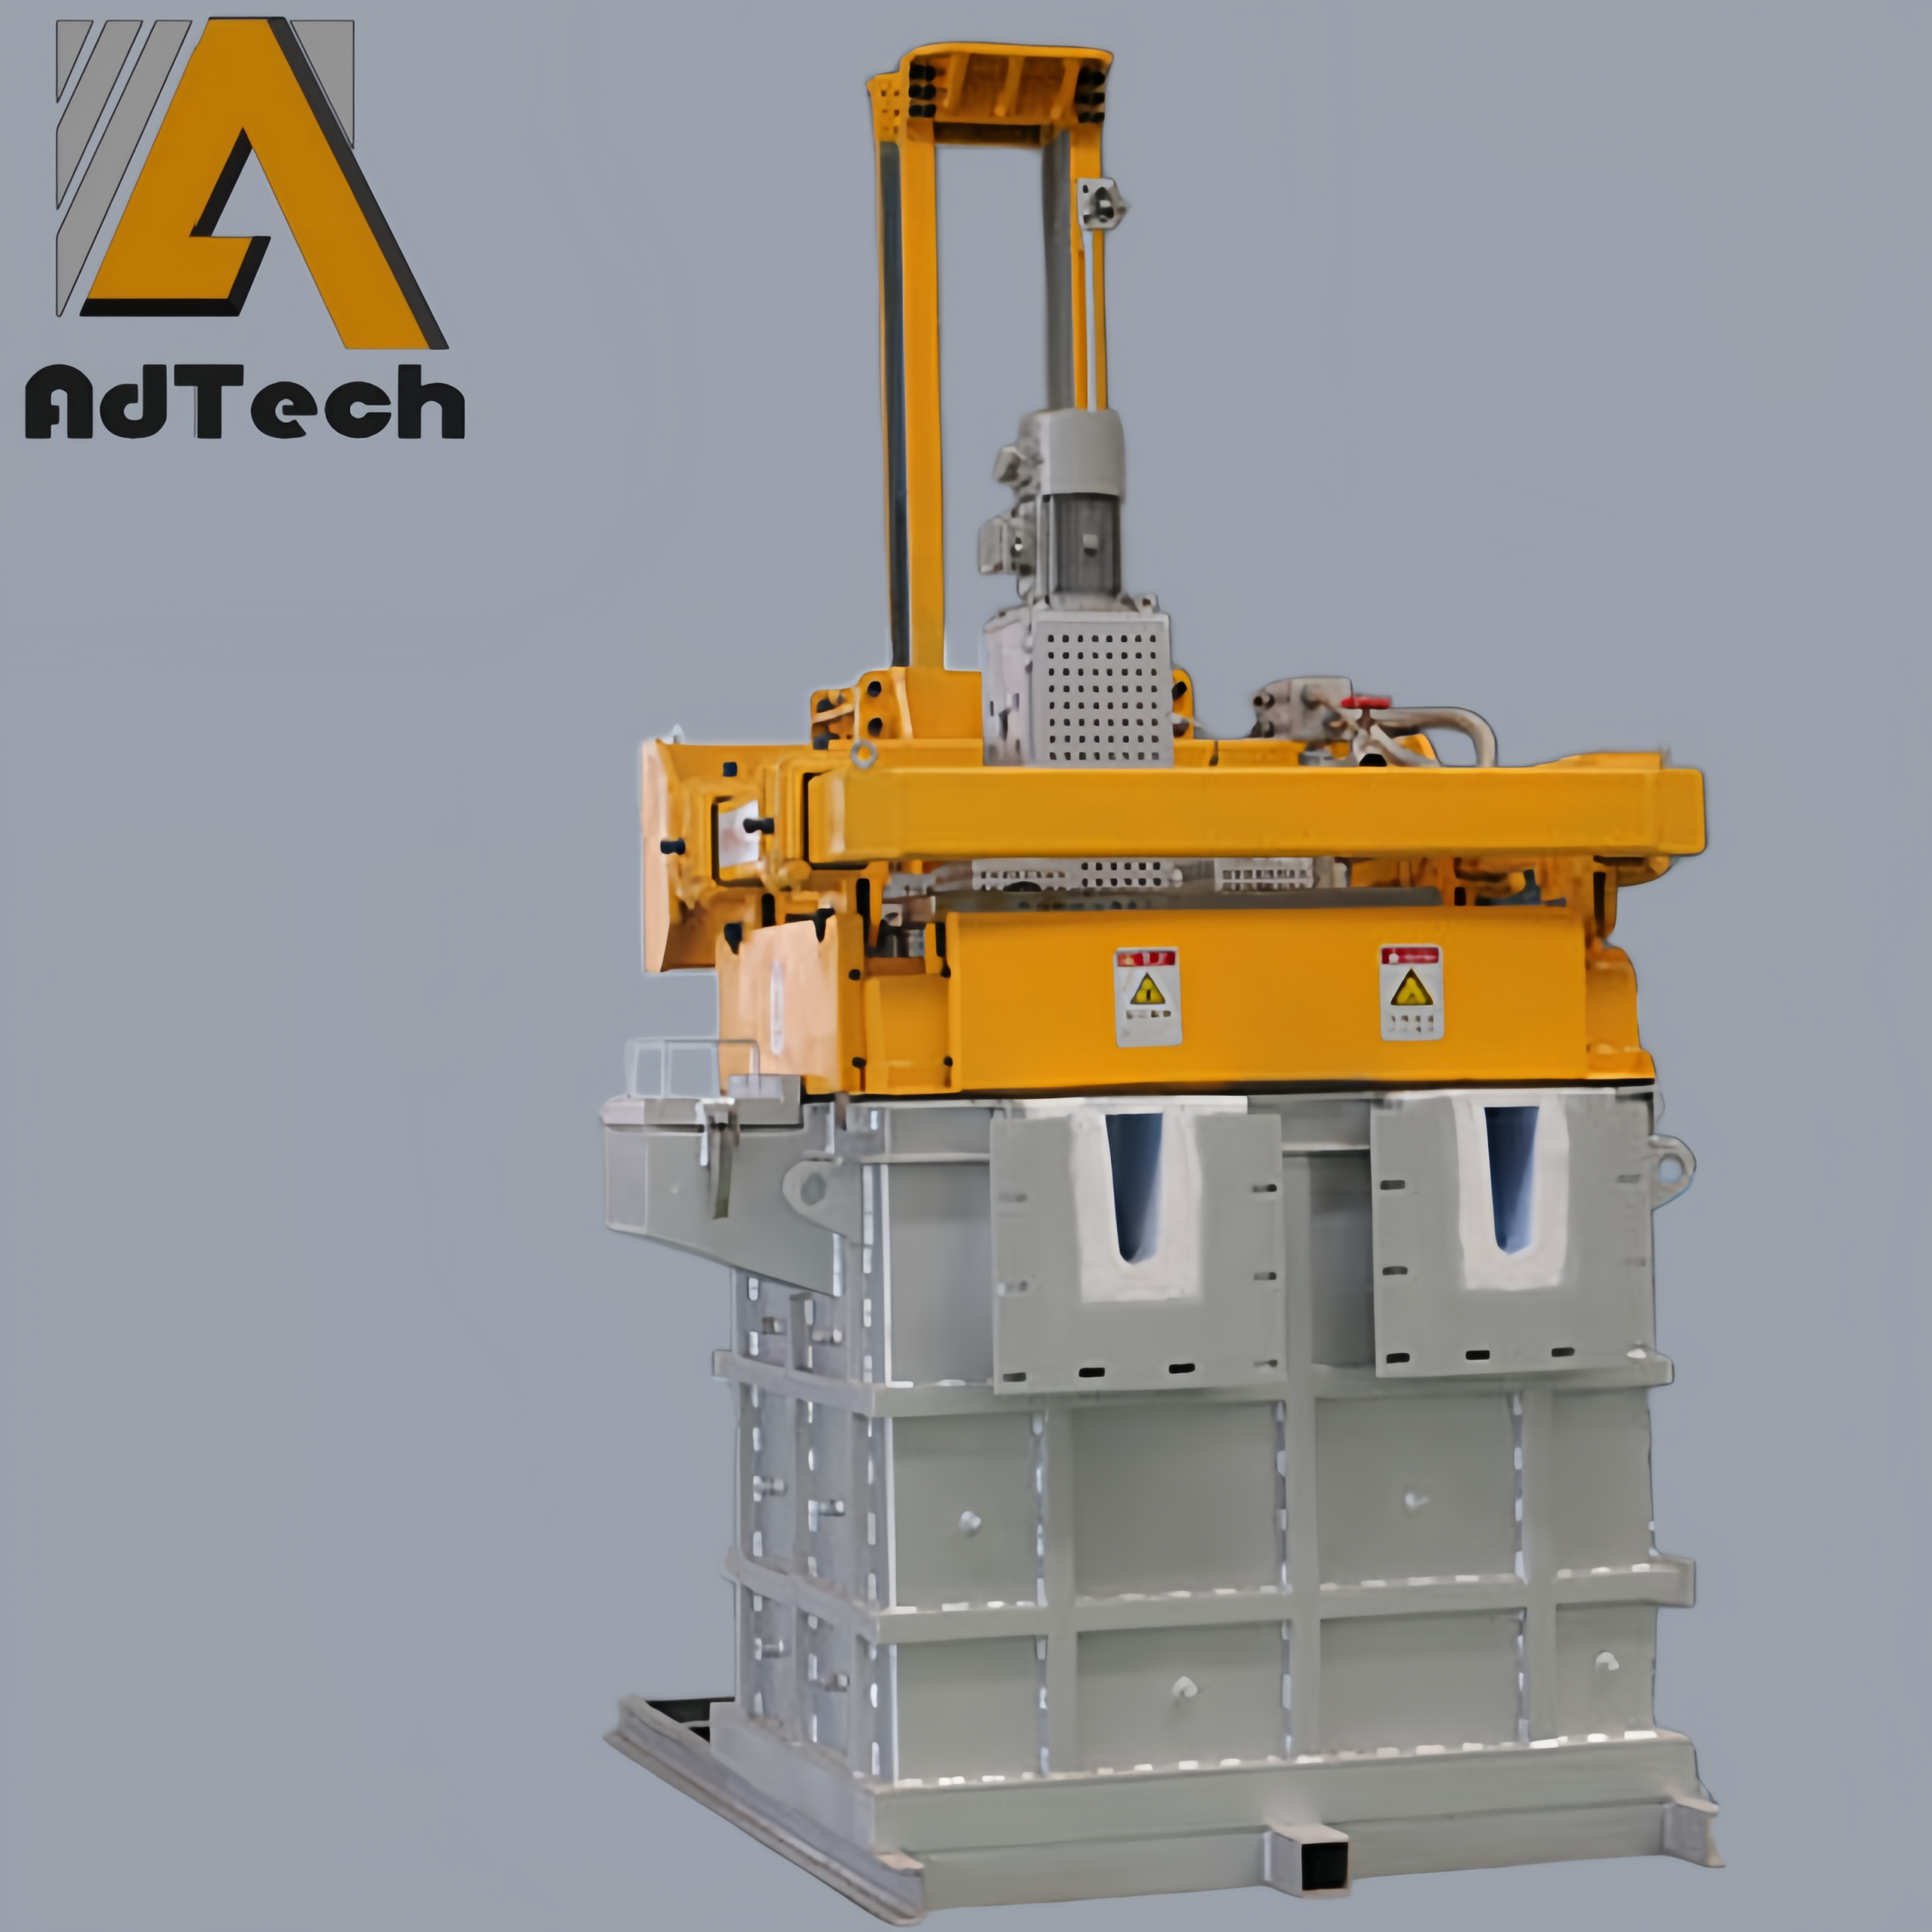
Пакетная дегазация
При периодической обработке расплавленный алюминий подвергается обработке в печи или удерживающей емкости перед подачей в литейную систему.
Такой подход может быть целесообразен для небольших производственных систем или процессов, в которых партийная обработка уже интегрирована в рабочий процесс.
Онлайн-дегазация
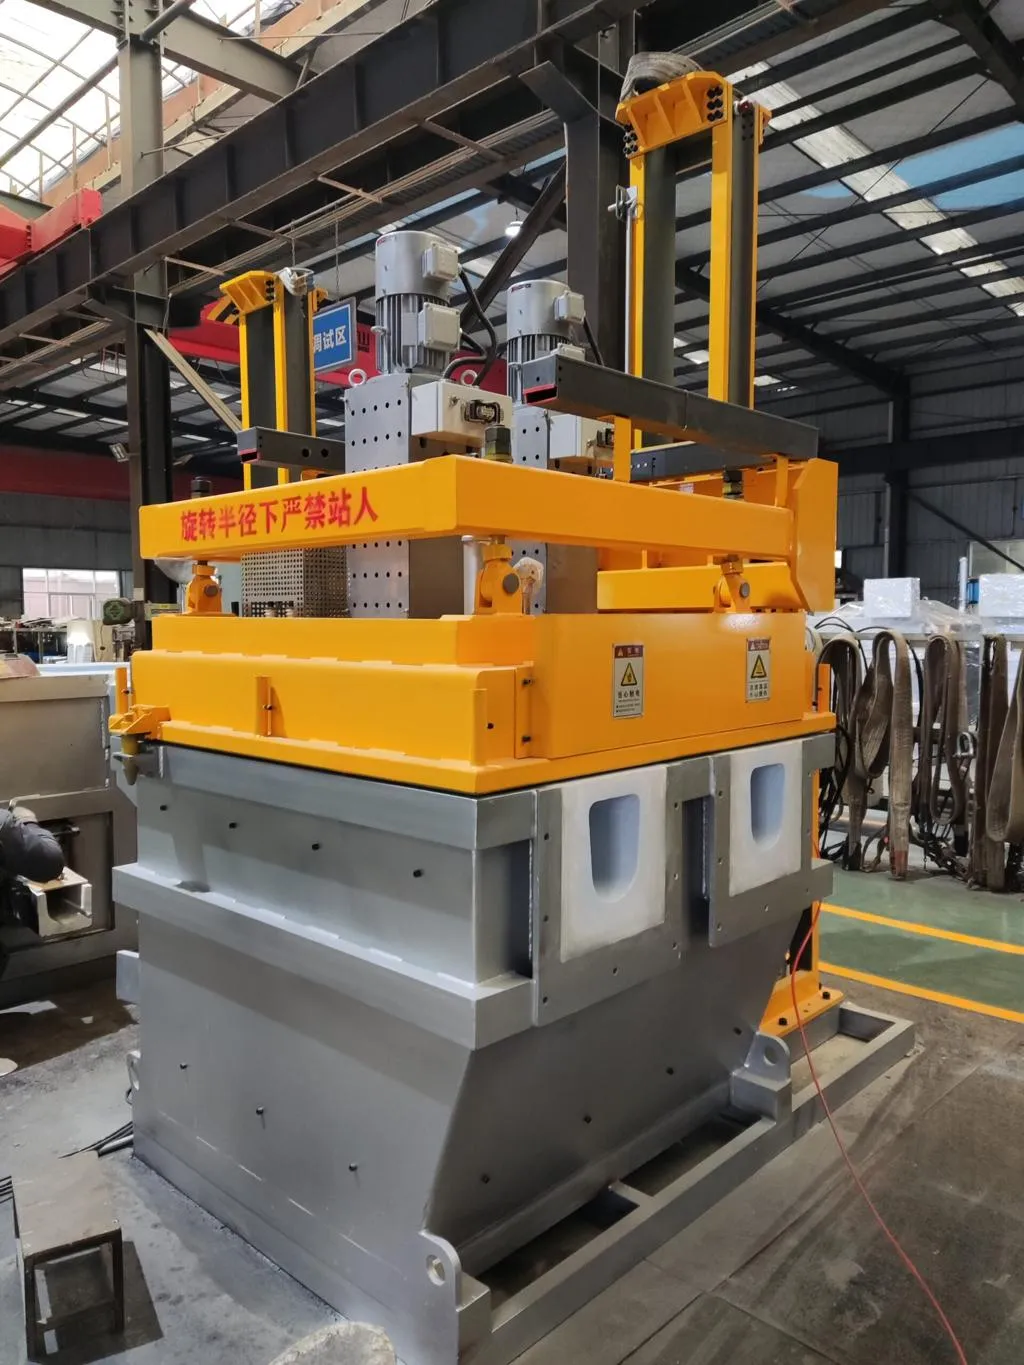
Онлайн-дегазация осуществляется в непрерывном режиме, пока расплавленный алюминий перемещается из печи-держателя к литьевой машине.
Один онлайновая установка дегазации устанавливается непосредственно в металлическую транспортную линию, как правило, вместе с желобом и фильтрующим оборудованием.
Данная конфигурация позволяет осуществлять непрерывную обработку водородом без необходимости остановки всего плава для проведения отдельной партийной обработки.
При непрерывном литье заготовок, слябов, проката или других операциях литья с высокой производительностью онлайн-обработка может оказаться особенно полезной, поскольку её производительность можно адаптировать к скорости подачи металла.
Почему онлайн-дегазация важна для непрерывного литья?
Непрерывная разливка требует стабильного потока металла и постоянного качества расплава.
Если обработка водородом проводится только на ранней стадии, расплав может потенциально поглотить дополнительный водород во время последующего выдерживания и перекачки.
Онлайн-система обеспечивает этап обработки, более тесно связанный с процессом литья.
Типичная схема организации технологического процесса может выглядеть следующим образом:
Термопечь → онлайн-дегазация → фильтрация → литьевой канал/распределение металла → литьевая машина
Точная последовательность оборудования зависит от литейной линии и технологии производства.
Размеры системы онлайн-дегазации следует рассчитывать исходя из фактического расхода расплавленного алюминия, а не выбирать независимо от производительности литейного цеха.
Как определить, эффективна ли дегазация?
Одного лишь визуального осмотра недостаточно для достоверного определения содержания растворенного водорода.
Производители алюминия могут использовать такие методы, как:
- Испытание при пониженном давлении (RPT)
- Анализаторы водорода
- Измерение индекса плотности
- Другие системы контроля качества расплава
Выбор подходящего метода измерения зависит от требуемого уровня качества и технологического процесса.
Контроль содержания водорода до и после обработки особенно полезен при оптимизации скорости вращения ротора, расхода газа, времени обработки и конфигурации оборудования.
Вместо того чтобы выбирать параметры лечения, опираясь исключительно на стандартные настройки, следует стремиться к установлению стабильной взаимосвязи между параметры технологического процесса и показатели качества расплава.
Что может стать причиной неудовлетворительных результатов дегазации?
Если после лечения уровень водорода остается выше ожидаемого, следует изучить ряд факторов.
Чрезмерная влажность
В расплав может попадать водород из влажных шихтовых материалов, инструментов, огнеупорных материалов или газопроводов.
Низкое качество газа
Наличие влаги или примесей в продувочном газе может снизить эффективность очистки.
Недостаточное распределение пузырьков
Износ ротора, неправильное его расположение или неподходящий расход газа могут снизить эффективность рассеивания газа.
Чрезмерная турбулентность
Интенсивная перемешивание может нарушить поверхность расплава и увеличить количество увлеченных оксидов.
Недостаточная пропускная способность лечебных учреждений
Если мощность дегазирующей установки недостаточна по отношению к расходу металла, требуемый уровень очистки может не достигаться стабильно.
Содержание водорода после обработки
Даже после успешной дегазации расплав может вновь поглотить водород, если он по-прежнему подвергается воздействию влаги или турбулентных условий теплообмена.
По этой причине контроль содержания водорода не ограничивается только самой камерой дегазации.
Как можно уменьшить содержание водорода перед дегазацией?
Наиболее эффективная стратегия дегазации начинается с предотвращения ненужного поглощения водорода.
К практическим мерам относятся:
- Храните заряжаемые материалы в сухом месте.
- Предварительно нагрейте инструменты и материалы, которые вступают в контакт с расплавленным алюминием.
- Обеспечьте сухость и надлежащую подготовку огнеупорных поверхностей.
- Следует избегать ненужной турбулентности во время плавления и перекачки.
- Не допускайте попадания избыточной влаги из окружающей среды на расплав.
- Обеспечьте надлежащие условия в печи и в зоне выдержки.
- Для дегазации используйте инертный газ, прошедший надлежащий контроль.
- Контролируйте содержание водорода до и после обработки.
Снижение количества водорода, поступающего в расплав, способствует стабилизации процесса дегазации и снижает нагрузку на очистные сооружения.
Какое место занимает дегазация в общем процессе обработки расплава?
Удаление водорода — это лишь одна из стадий обработки расплава алюминия.
Типичный процесс высококачественного литья может состоять из нескольких этапов:
Плавление → легирование → регулирование температуры → дегазация → фильтрация → контролируемый перенос → литье
Каждый этап преследует свою цель.
- Плавление: преобразует сырье в жидкий алюминий.
- Легирование: регулирует химический состав.
- Дегазация: уменьшает содержание растворенного водорода.
- Фильтрация: удаляет взвешенные неметаллические включения.
- Контролируемый перевод: ограничивает повторное окисление, турбулентность и потери тепла.
- В ролях: превращает обработанный металл в готовое изделие.
Ни одно отдельное устройство не способно устранить все проблемы, связанные с качеством расплава.
Например, даже более мощный фильтр не способен компенсировать избыток водорода, а более интенсивный процесс дегазации не может заменить эффективную фильтрацию по принципу улавливания включений.
Какой уровень содержания водорода следует стремиться достичь при литье алюминия?
Не существует единого показателя содержания водорода, применимого ко всем алюминиевым сплавам и всем процессам литья.
Требуемый уровень зависит от:
- Состав сплава
- Метод литья
- Геометрия изделия
- Условия затвердевания
- Последующая обработка
- Требования к чистоте внутри помещений
- Требования заказчика
При производстве высококачественной прокатки, фольги, а также в аэрокосмической, автомобильной и других отраслях с высокими требованиями может потребоваться более строгий контроль качества расплава, чем при обычном литейном производстве.
Поэтому целевые показатели по содержанию водорода следует устанавливать в соответствии с техническими требованиями к конечной продукции и проверять с помощью соответствующих измерений, а не применять один универсальный показатель ко всем процессам литья.
Заключение
Удаление водорода из расплавленного алюминия — это, прежде всего, процесс массопереноса с использованием диспергированных пузырьков инертного газа.
Ротационная дегазация представляет собой эффективный способ переноса растворенного водорода из расплава в продувочный газ. Её эффективность зависит от дисперсии пузырьков, расхода газа, времени обработки, температуры, состояния ротора, объема расплава, а также от предотвращения поглощения водорода.
При непрерывном литье алюминия система онлайн-дегазации позволяет интегрировать водородную обработку непосредственно в линию транспортировки расплава. В сочетании с соответствующей фильтрацией, регулированием температуры и контролируемой подачей металла она составляет важную часть комплексной системы обработки расплавленного алюминия.
Наиболее надежный подход заключается не просто в увеличении интенсивности дегазации, а в контроле всего процесса от плавки до разливки и проверке качества расплава с помощью соответствующих измерений.
Часто задаваемые вопросы
1. Каков лучший способ удаления водорода из расплавленного алюминия?
Ротационная дегазация с использованием аргона или азота является наиболее широко применяемым промышленным методом.
2. Удаляются ли при дегазации включения оксида алюминия?
Его основное назначение — удаление водорода. Фильтрация обычно применяется для более надежного удаления взвешенных неметаллических включений.
3. Является ли аргон более подходящим газом для дегазации алюминия, чем азот?
Можно использовать любой из них. Выбор подходящего газа зависит от требований к сплаву, качества газа, конструкции оборудования и условий производства.
4. Может ли флюс удалить водород из алюминия?
Очистка флюсом и дегазация выполняют разные основные функции. Флюс в основном используется для очистки расплава и удаления шлака и включений, тогда как дегазация инертным газом направлена на удаление растворенного водорода.
5. Что является причиной образования водорода в расплавленном алюминии?
Основным источником влаги является влага, содержащаяся в загрузочных материалах, инструментах, огнеупорных материалах и окружающей атмосфере.
6. Может ли водород вернуться после дегазации?
Да. Расплавленный алюминий может вновь поглотить водород, если во время выдержки или перекачки он подвергнется воздействию влаги.
7. Как измеряется содержание водорода в расплавленном алюминии?
Для определения содержания растворенного водорода можно использовать такие методы, как испытания при пониженном давлении и специальные анализаторы водорода.
8. Что такое онлайн-дегазация алюминия?
Это процесс непрерывной дегазации, осуществляемый во время подачи расплавленного алюминия из печи-нагревателя к литьевой машине.
9. Удаляет ли керамический пенопластовый фильтр водород?
Нет. Керамический пенопластовый фильтр в первую очередь используется для удаления взвешенных неметаллических примесей, а не растворенного водорода.
10. Зачем сочетать дегазацию и фильтрацию?
Дегазация позволяет снизить содержание растворенного водорода, а фильтрация — удалить взвешенные включения. В совокупности эти процессы обеспечивают чистоту расплавленного алюминия по двум основным параметрам.
Старший инженер-технолог, специализирующийся на очистке алюминиевого расплава и оптимизации технологических процессов.
Основное внимание уделяется технологиям литья алюминия, обработке расплава и решениям по повышению качества, а также делится практическими рекомендациями по улучшению характеристик отливок и повышению эффективности производства.